

Dizajn HPDC: Praktický sprievodca dizajnom foriem na vysokotlakové liatie
 2026.11.02
 Správy z priemyslu
Vysokotlakové liatie má povesť procesu takmer čistého tvaru, vďaka čomu to znie, akoby sa väčšina skutočnej práce odohrávala vo vnútri stroja. V skutočnosti je takmer každá kvalitatívna charakteristika odliatku, od vzoru výplne a pórovitosti až po rovinnosť a životnosť nástroja, uzamknutá vo fáze návrhu. Konštrukcia HPDC je disciplína, v ktorej sa tieto rozhodnutia robia zámerne: aká by mala byť geometria dielu, ako bude kov prechádzať dutinou, kam pôjde teplo a ako sa nástroj otvorí, vysunie a prežije niekoľko stoviek tisíc cyklov.
Táto príručka vás prevedie spôsobom, akým pristupujeme k práci v spoločnosti Debang Mold, ktorá vyrába formy na tlakové liatie a OEM tlakové zlievače so sídlom v Ningbo v Číne, ktorá prevádzkuje projekty HPDC od roku 1991. Je napísaná pre inžinierov a kupujúcich, ktorí chcú pochopiť, ako vyzerá dobrý dizajn tlakového odlievania a prečo niektoré nástroje fungujú ticho roky, zatiaľ čo iné bojujú so svojimi operátormi už od prvého výstrelu.
Čo obsahuje táto príručka
- Ako sa dizajn dielov a tvaroviek zhodujú v jednom projekte
- Sekvencia krok za krokom od tlače dielu po uvoľnenie nástrojov
- Pravidlá geometrie pre steny, ťah, rebrá a nálitky
- Rozhodnutia o hradlovaní, pretečení a odvzdušňovaní
- Rozloženie chladenia a tepelná bilancia
- Ako voľba zliatiny pretvára nástroj, nielen súčiastku
- Dizajnové chyby, ktoré sa objavujú takmer v každej recenzii
Čo vlastne HPDC dizajn pokrýva
Ľudia používajú frázu HPDC design na označenie dvoch súvisiacich, ale odlišných vecí: dizajnu samotného odliatku a dizajnu formy, ktorá ho vyrába. Na oboch záleží a ani jedno nemôže byť dokončené bez toho druhého.
Dizajn odliatku, často nazývaný dizajn dielov alebo dizajn pre výrobu, pracuje na geometrii, ktorú zákazník potrebuje. To znamená, že časti steny sú dostatočne hrubé na vyplnenie, ale dostatočne tenké na to, aby sa ochladili, uhly úkosu, ktoré umožňujú uvoľnenie dielu, zaoblenia, ktoré rozširujú napätie, a prvky, ktoré možno opracovať bez otvorenia podpovrchovej pórovitosti.
Dizajn lisovnice premieňa túto geometriu na hardvér: deliaca čiara a usporiadanie dutín, vtokový a žľabový systém, stratégia pretečenia a vetrania, chladiace okruhy, usporiadanie vyhadzovačov, sklíčka a jadrá a tolerancie, ktoré musí nástrojáreň dodržať. Je to aj ekonomické cvičenie. Nástroj s dvoma dutinami, štyrmi suportmi a vákuovým blokom stojí výrazne viac ako jednodutinový nástroj s jednoduchým priamym ťahom a cena dielu musí tento rozdiel ospravedlniť počas životnosti programu.
Vo väčšine projektov sa tieto dva neustále prekrývajú. Zmena jedného stupňa ponoru v modeli dielu môže odstrániť sklíčko z matrice. Pridanie malého nástavca môže vyžadovať ďalší vyhadzovací kolík. To tam a späť, urobené skôr a na obrazovke, a nie neskoro a v oceli, je miesto, kde hodnota dizajnu HPDC skutočne sedí.
Postupnosť návrhu, krok za krokom
Každý projekt má svoje vlastné zvláštnosti, ale základná postupnosť je konzistentná. V našom obchode to zvyčajne vyzerá takto.
- Funkčná kontrola tlače dielu. Čo robí komponent, ktoré povrchy sú kritické, aké zaťaženie, tesnenie alebo tepelné požiadavky platia?
- Výber zliatiny a stroja. Zliatina nastavuje teplotu liatia, tekutosť a zmršťovanie; stroj nastaví uzamykaciu silu, kapacitu výstrelu a veľkosť dosky.
- Deliaca čiara a prievan. Deliaca čiara je umiestnená tak, aby diel zostal v jednej polovici, aby sa zabránilo podrezaniu a viditeľné svedecké čiary dopadli niekde prijateľne.
- Hrúbka steny a prechody. Rovnomerné steny a postupné prechody sa vytvoria pred začatím akýchkoľvek prác na vrátach.
- Rozloženie brány a bežca. Umiestnenie brány, oblasť brány a cieľový čas plnenia sa vypočítajú podľa objemu dutiny a hrúbky steny.
- Dizajn prepadu a vetrania. Vzduch musí odchádzať tak rýchlo, ako vstupuje kov, preto sú spolu s bránou plánované prepady, vetracie otvory a tam, kde je to potrebné, pomocný vysávač.
- Usporiadanie chladiaceho okruhu. Kanály, usmerňovače a prebublávače sú umiestnené tak, aby najskôr vytiahli teplo z hrubých častí.
- Vyhadzovanie, sklíčka a jadrá. Polohy vyhadzovača, smer posúvania a ťahy jadra sú definované ťahmi, ktoré umožňujú čisté uvoľnenie.
- Simulácia a kontrola nástrojov. Skontroluje sa plnenie, tuhnutie a tepelné správanie, potom sa výkres nástroja uvoľní na výrobu.
- Skúšanie, vzorkovanie a opakovanie. Prvé zábery potvrdzujú alebo opravujú predpoklady a záznam o návrhu sa aktualizuje pre výrobu.
V krokoch tri až osem sa v tichosti rozhoduje o väčšine výrobných nákladov. Nástroj, ktorý sa ľahko spúšťa, je takmer vždy nástrojom, ktorý bol v týchto fázach starostlivo špecifikovaný.
Pravidlá geometrie, ktoré rozhodujú o tom, či nástroj funguje dobre
Niektoré pravidlá dizajnu sú staré, otestované a stojí za to ich dodržiavať, pokiaľ neexistuje konkrétny dôvod, prečo by to tak nebolo. V tabuľke nižšie sú zhrnuté pokyny, po ktorých najčastejšie siahame pri hliníkových a zinkových odliatkoch pre automobilové a priemyselné aplikácie.
| Funkcia | Typické usmernenie | Prečo na tom záleží |
|---|---|---|
| Minimálna stena, hliník | 1,2 až 2,5 mm | Tenšie steny sa rýchlo naplnia, ale skôr zamrznú a môžu sa naplniť krátko |
| Minimálna stena, zinok | 0,6 až 1,5 mm | Zinok tečie ďalej pri nižšej teplote, čo umožňuje jemné detaily |
| Prechod na stenu | Postupné, zúžené aspoň trikrát oproti zmene | Náhle zmeny vytvárajú horúce miesta, zmršťujú sa pórovitosti a deformujú sa |
| Prievan, vonkajšie povrchy | Minimálne 1 až 2 stupne | Znižuje vyhadzovaciu silu, odieranie a opotrebovanie matrice |
| Prievan, vystužené otvory a hlboké rebrá | 2 až 5 stupňov | Kov sa zmršťuje na jadrách, takže hlbšie prvky vyžadujú väčší ťah |
| Polomer vnútorného rohu | Minimálne 0,5 násobok priľahlej steny | Zlepšuje tok kovu a znižuje koncentráciu napätia |
| Hrúbka rebier | 0,6 až 0,8 násobok menovitej steny | Zabraňuje stopám po umývadle na protiľahlom povrchu |
| Hrúbka steny nástavca | Približne 0,75-násobok hlavnej steny | Izolované hrubé časti vychladnú ako posledné a stiahnu pórovitosť |
| Obrábacie zásoby | 0,3 až 0,8 mm na povrch | Dodatočné zásoby stoja čas cyklu a môžu odhaliť podpovrchové dutiny |
Na zaoblených rohoch záleží viac, ako mnohí dizajnéri očakávajú. Ostré vnútorné rohy zvyšujú napätie v hotovom diele a zachytávajú teplo v matrici, pričom polomer približne polovičnej hrúbky steny zvyčajne postačuje na to, aby sa oba správali správne.
Hradlovanie, pretečenie a vetranie
Vtokový systém je súčasťou dizajnu HPDC, ktorý dostáva najväčšiu pozornosť po objavení sa defektu, čo je presne dôvod, prečo sa oplatí dať do poriadku hneď na prvýkrát. Cieľ je jednoduchý: vyplniť dutinu rýchlo a hladko, udržať kovovú prednú časť v pohybe jedným smerom a nechať posledný kov, ktorý dorazí, dokončiť svoju cestu v prepade, a nie vnútri konštrukčnej steny.
V praxi to znamená zvoliť oblasť brány vzhľadom na zamýšľaný čas plnenia a objem dutiny, zamerať sa na rýchlosť brány, ktorá atomizuje kov bez otryskania steny dutiny, a nasmerovať tok z hrubých častí do tenkých, a nie naopak. Tam, kde má časť niekoľko hrubých uzlov, sú často potrebné jednotlivé brány a prepady, takže každý uzol má svoj vlastný prívod kovu a vlastnú cestu pre únik vzduchu.
Odvzdušňovanie si zaslúži rovnakú pozornosť. Vzduch zachytený v dutine vytvára pórovitosť, pľuzgiere a neúplnú výplň a vzduch, ktorý nemôže uniknúť vetracími otvormi, sa často odstraňuje pomocou vákua. Dobre vetraný nástroj tiež beží pri nižšom vstrekovacom tlaku, čo predlžuje životnosť nástroja. V prípade dielov s prísnymi požiadavkami na vnútornú neporušenosť podtlak v kombinácii s vyváženým usporiadaním prepadu zvyčajne sám o sebe prekoná hrubšiu bránu.
Rozloženie tepelnej rovnováhy a chladenia
Chladenie je najpomalšia časť cyklu a jeden z najsilnejších vplyvov na životnosť dierok. Ak sa nástroj ochladzuje nerovnomerne, jedna oblasť dutiny zostáva horúca, diel sa deformuje smerom k tejto strane a operátori to kompenzujú dodatočným nástrekom matrice, ktorý vytiahne tepelnú rovnováhu ešte viac mimo čiaru.
Dobré rozloženie chladenia začína dielom. Vstup tepla sleduje hrúbku sekcie, takže najhrubšie uzly potrebujú najviac chladenia a potrebujú ho najbližšie k dutine. Kanály sú normálne umiestnené vo vzdialenosti od povrchu dutiny rovnajúcej sa približne dvom až trom priemerom kanálov a prebiehajú rovnobežne s povrchom dutiny a nie naprieč ním. Hlboké jadrá a štíhle kolíky sa chladia usmerňovačmi alebo prebublávačmi a sklíčka sa chladia oddelene, aby sa nezadreli.
Zliatiny zinku asi 390 °C
Zliatiny hliníka asi 600 °C
Zliatiny horčíka asi 630 °C
Vyššie uvedená tabuľka porovnáva typické teploty liatia v rámci troch skupín zliatin. Čím vyššia je teplota, tým viac tepelného napätia absorbuje oceľ matrice v každom cykle, čo je jeden z dôvodov, prečo zinkové nástroje často vydržia dlhšie ako hliníkové nástroje podobnej zložitosti.
Tepelná únava, nie opotrebovanie, je to, čo zvyčajne ukončí život kocky. Trhliny začínajú na ostrých vnútorných rohoch a na okrajoch chladiacich kanálov, potom rastú, kým sa neprejavia na povrchu odliatku. Hladké polomery, rozumné rozostupy kanálov a konzistentné predhrievanie to všetko oneskorí.
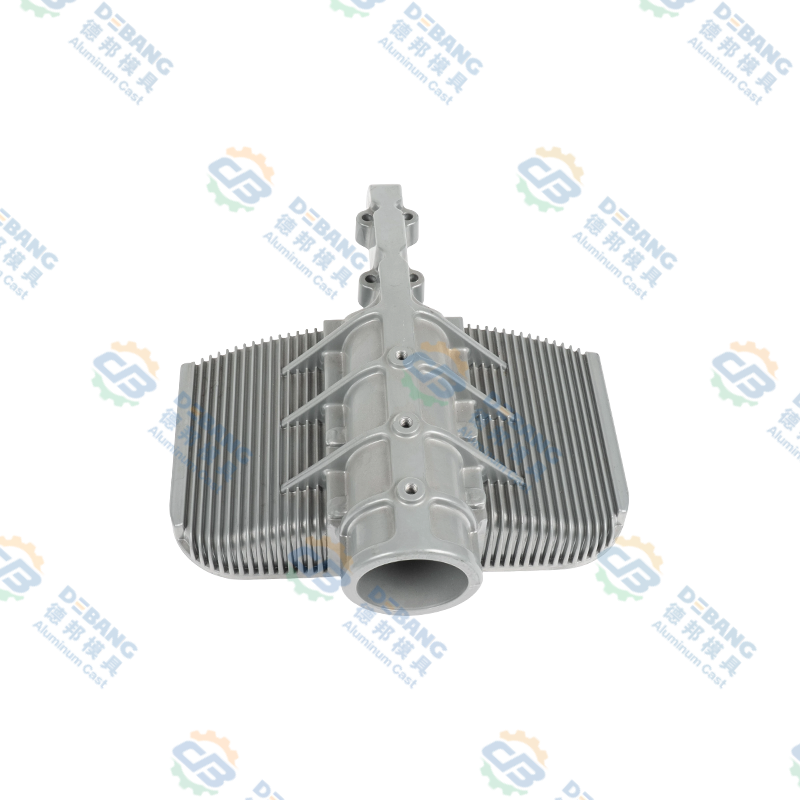
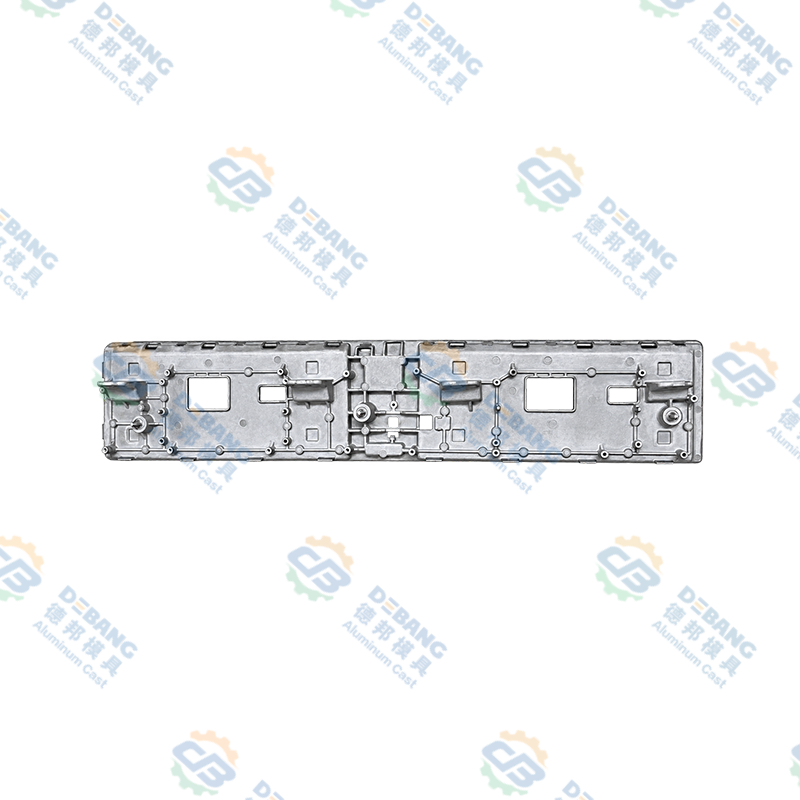
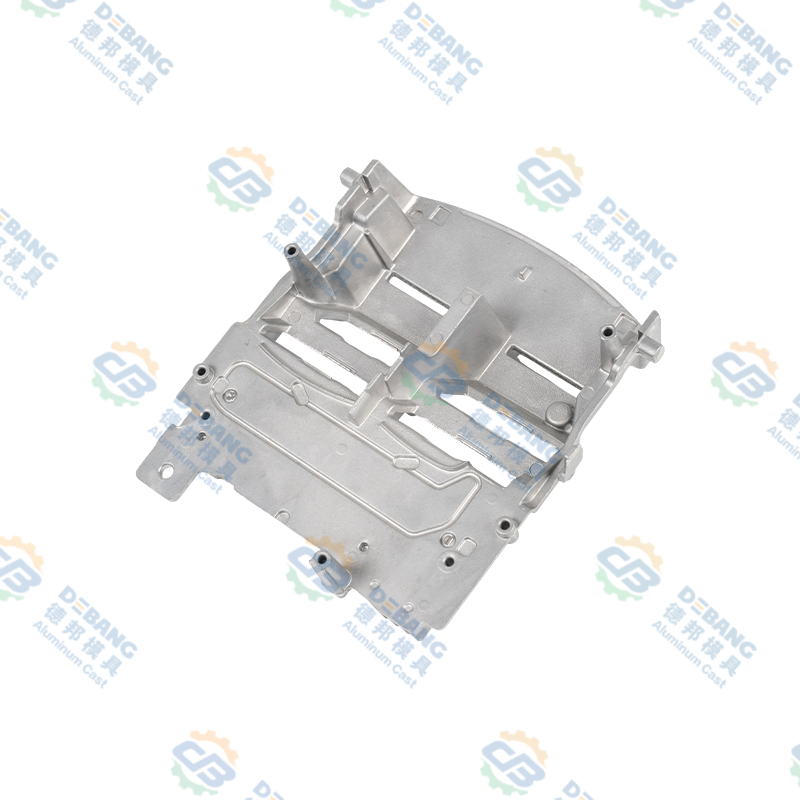 Chladič automobilového osvetlenia pod tlakom hliníka Hliníkový tlakový odliatok automobilového osvetlenia s rebrami s vysokou hustotou, ventilačnými kanálmi a rebrami pre LED tepelné riadenie a stabilný odvod tepla. Zobraziť produkt →
Ako Alloy Choice mení nástroj
Zliatina je vybraná pre diel, ale mení aj nástroj. Hliník, zinok a horčík sa nachádzajú na veľmi odlišných miestach, pokiaľ ide o teplotu liatia, tekutosť, schopnosť steny a opotrebovanie lisovnice, a dizajn, ktorý funguje krásne v jednej rodine, môže byť v inej neekonomický.
| Zliatinová rodina | Teplota nalievania | Rozsah steny | Dôsledky nástrojov |
|---|---|---|---|
| Hliník (ADC12, A380, A360) | 580 až 620 °C | 1,2 až 4 mm | Vysoké tepelné zaťaženie, nástrojová oceľ H13, robustné chladenie, dobrá pevnosť voči hmotnosti |
| Zinok (Zamak 3, Zamak 5) | 385 až 420 °C | 0,6 až 3 mm | Dlhšia životnosť matrice, vynikajúce detaily a tenké steny, vhodné pre pokovované diely |
| Horčík (AZ91D, AM60) | 600 až 650 °C | 1,0 až 3 mm | Starostlivá ochrana taveniny a hradlovanie, najnižšia hustota, prísna kontrola procesu |
Hliník je predvolený pre konštrukčné a tepelné diely, ako sú kryty, chladiče, konzoly a komponenty hnacieho ústrojenstva a naše technická príručka pre hliníkové tlakovo liate komponenty ide hlbšie do oblasti, kde sa rodine darí najlepšie. Zinok sa často vyberá pre malé, presné alebo dekoratívne diely, kde na tenkých stenách a povrchovej úprave záleží viac ako na hmotnosti. Horčík je najľahšou možnosťou a je zvyčajne vyhradený pre kryty citlivé na hmotnosť s prísnejšími kontrolami manipulácie s taveninou a vtokom.
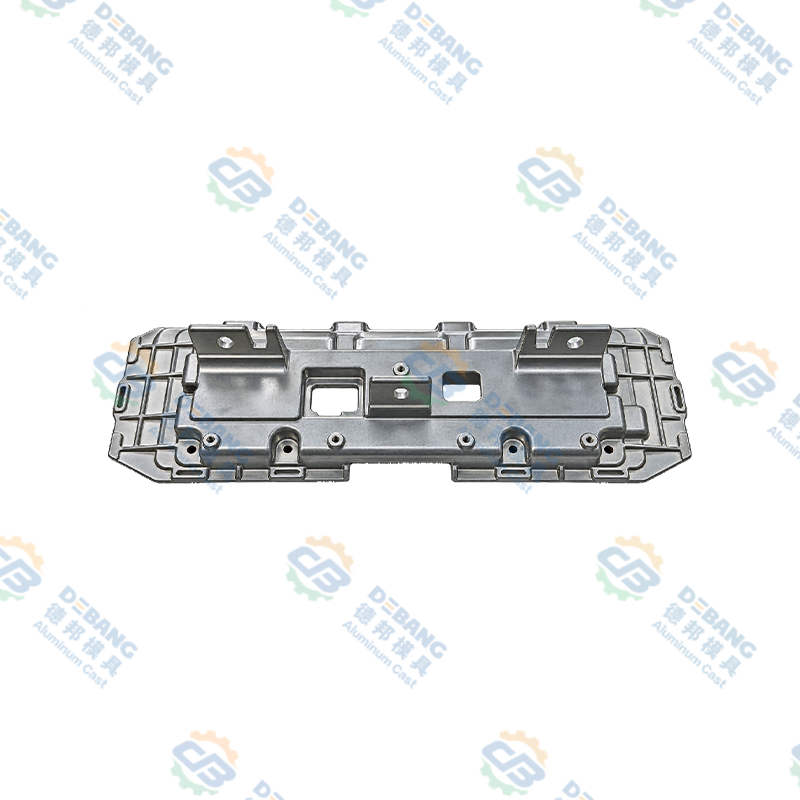
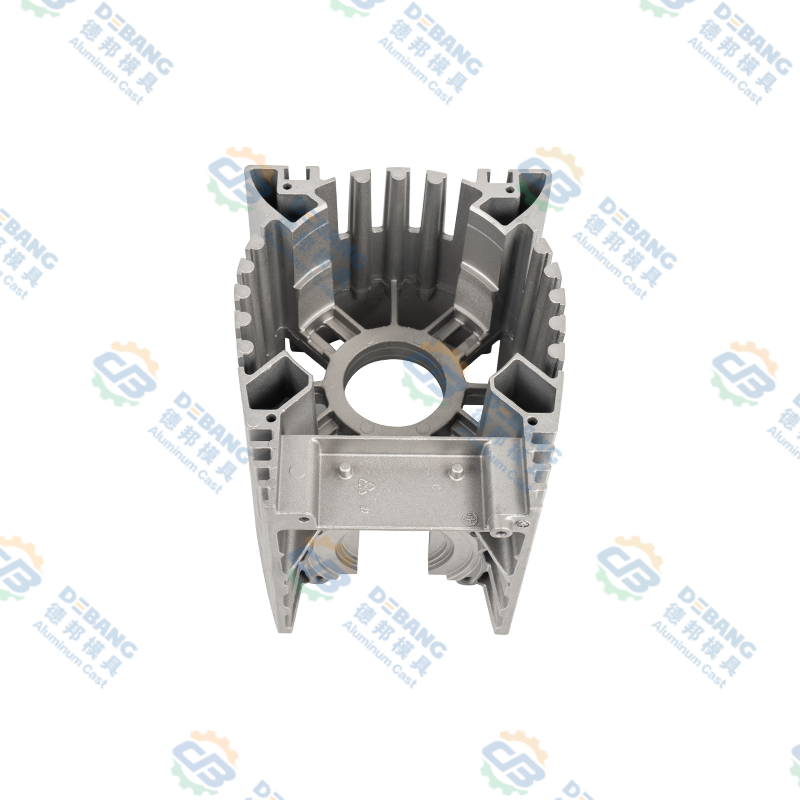 Hliníkový tlakový odliatok motora a krytu ovládača Integrovaný hliníkový kryt motora alebo riadiacej jednotky s rebrami na odvádzanie tepla, montážnymi bodmi a tuhosťou na ochranu komponentov pri vibráciách. Zobraziť produkt →
Vyhadzovanie, posúvanie a ťahanie jadra
Dizajn vyhadzovania je neočarujúci a rozhodujúci. Vyhadzovacie kolíky sú umiestnené tam, kde je odliatok tuhý, v rohoch a pozdĺž rebier, a sú dimenzované tak, aby lokálny tlak zostal dostatočne nízky na to, aby nezanechával kozmetický povrch. Vyhadzovacia doska je vyvážená tak, že dielec opúšťa jadro rovno a nie nakláňať a ťahať na jednej strane.
Sklíčka a jadrá zároveň zvyšujú kapacitu a náklady. Každé sklíčko potrebuje svoj vlastný ťah, vlastné chladenie a svoje vlastné opotrebiteľné plochy a každé jadro potrebuje dostatočné zúženie, aby ho zmršťovací odliatok mohol čisto uvoľniť. Hydraulické posúvače sa používajú tam, kde je dráha dlhá alebo kde sa posúvač musí pohybovať nezávisle od otvoru matrice, zatiaľ čo mechanické posúvače sú lacnejšie a veľmi spoľahlivé tam, kde je pohyb jednoduchý.
Simulácia a overenie pred rezaním ocele
Simulácia je teraz štandardnou praxou pred rezaním ocele na akejkoľvek časti, ktorá je tenkostenná, geometricky zložitá alebo súvisiaca s bezpečnosťou. Simulácia výplne ukazuje, či sa predná časť kovu rozpadne, či sa dve predné časti stretnú v studenom zvare a kde sa pravdepodobne zachytí vzduch. Tuhnutie a tepelná analýza odhaľujú horúce miesta a predpovedajú, kde sa objaví pórovitosť zmršťovania. Analýza deformácie odhaduje, ako veľmi sa dielec zdeformuje po vysunutí a ochladení.
Výstup nie je dokonalá predpoveď, ale je to veľmi užitočný filter. Je oveľa lacnejšie pridať prepad alebo premiestniť bránu v simulácii, ako zvárať a znovu opracovávať vložku matrice. Keď sa simulácia a skúsenosti nezhodujú, máme tendenciu dôverovať skúsenostiam s polohou brány a simulácii tepelnej rovnováhy, potom si oboje overíme pri skúške.
Bežné chyby dizajnu HPDC, ktoré hľadáme ako prvé
Po dostatočnom posúdení dizajnu sa znova objavia rovnaké problémy. Toto sú tie, ktoré kontrolujeme pred čímkoľvek iným.
- Nerovnomerné časti steny, najmä hrubý uzol sediaci vedľa tenkej steny
- Žiadny prievan na hlbokých rebrách alebo dutinách alebo prievan aplikovaný v nesprávnom smere
- Brána umiestnená na viditeľnom kozmetickom povrchu alebo namierená rovno na tenkú stenu
- Chladenie určené len pre polovicu krytu, pričom ejektor zostáva napoly horúci
- Ostré vnútorné rohy odliatku aj vložky matrice
- Nerealistické tolerancie pri odliatku, najmä rovinnosť a koaxiálnosť
- Prebytočný materiál na obrábanie, ktorý zvyšuje náklady a odhaľuje pórovitosť
- Vyhadzovacie kolíky umiestnené na tesniacej ploche alebo na povrchu, ktorý bude natretý
- Návrh nástroja bol dokončený bez skúšobného plánu alebo definovanej cesty pre revízie
Ako pristupujeme k HPDC dizajnu v Debang Mold
Od roku 1991 vyrábame nástroje na tlakové liatie v Ningbo a pracovná metóda sa za ten čas príliš nezmenila: pochopte funkciu, navrhnite nástroj okolo kovu a ponechajte ten istý tím zodpovedný od prvého výkresu až po výrobnú časť.
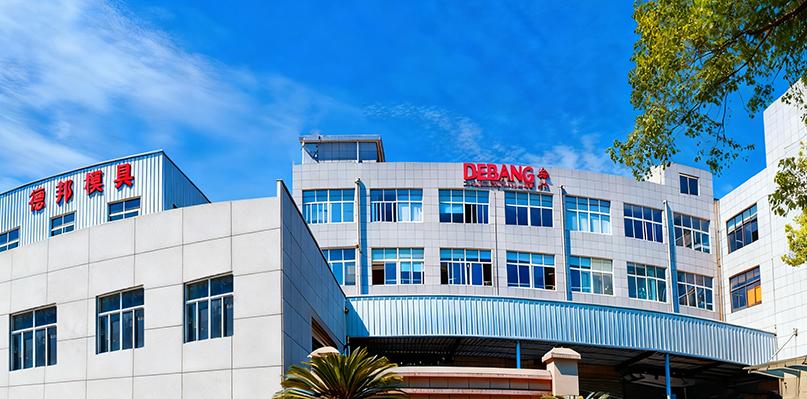
Na tejto kontinuite záleží, pretože dizajn a výroba sú v jednej budove. Dizajn a výroba foriem, tlakové liatie, sekundárne operácie, presné obrábanie, povrchová úprava a konečná montáž prebiehajú skôr ako jeden reťazec než ako oddelení dodávatelia, čo skracuje slučku medzi rozhodnutím o dizajne a jeho následkom. náš kontrola kvality proces prebieha skôr popri projekte nástroja ako po ňom, pričom rozmerové správy o prvých vzorkách a záznamy o procese sa uchovávajú počas životnosti programu.
Diely, ktoré vyrábame, sa najčastejšie riadia dodávateľským reťazcom pre automobilový priemysel: komponenty osvetlenia a tepelného manažmentu, diely stieracieho systému, diely chladiaceho systému, komponenty spojky a hardvér karosérie z hliníka, zinku a horčíka. Každá z týchto kategórií prináša svoje vlastné dizajnérske návyky. Osvetľovací chladič s dlhými tenkými rebrami sa správa veľmi odlišne od krytu motora stierača s dvoma koaxiálnymi ložiskovými otvormi a nástroje musia odrážať tento rozdiel od prvého náčrtu.
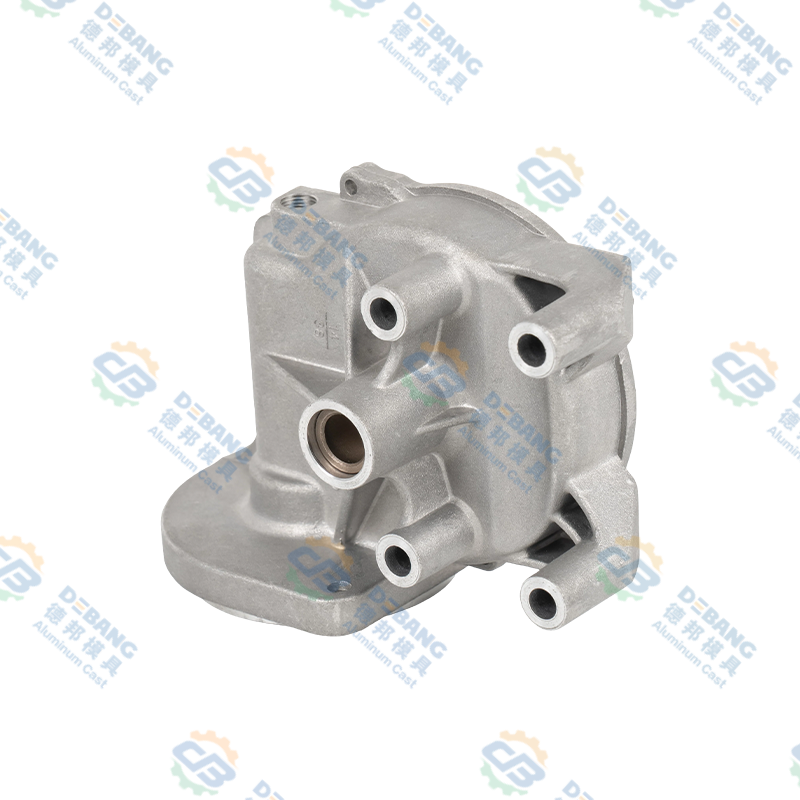 Kryt motora stieračov automobilov z hliníka Precízny hliníkový kryt motora stierača z tlakového odliatku s rovnomernými stenami, úzkymi toleranciami, odolnosťou proti korózii a odvodom tepla pre automobilové stieracie systémy. Zobraziť produkt →
Často kladené otázky o dizajne HPDC
Čo je dizajn HPDC?
Konštrukcia HPDC zahŕňa dve prepojené veci: dizajn samotného odliatku vrátane stien, ťahu, polomerov a tolerancií a dizajn nástroja, ktorý ho vyrába, vrátane deliacej čiary, vtoku, prepadu, chladenia, vyhadzovania a sklzov. Tieto dva sú vyvinuté spoločne, pretože väčšina rozhodnutí o geometrii dielov má priamy vplyv na nástroje.
Aká je minimálna hrúbka steny pre vysokotlakové liatie?
Pre hliník sú praktické minimá zvyčajne okolo 1,2 mm, pričom väčšina výrobných dielov má veľkosť medzi 1,5 mm a 3 mm. Zinok môže byť tenší, až na približne 0,6 mm na malých častiach, pretože tečie ďalej pri nižšej teplote. Prekročenie týchto rozsahov je možné, ale zužuje to procesné okno a zvyšuje riziko šrotu.
Koľko ťahu potrebuje diel HPDC?
Jeden až dva stupne sú normálne pre vonkajšie steny. Jadrové otvory, hlboké rebrá a akékoľvek prvky, na ktoré sa odliatok zmršťuje, potrebujú viac, zvyčajne dva až päť stupňov v závislosti od požiadaviek na hĺbku a povrchovú úpravu.
Ako dlho trvá návrh matrice?
V prípade jednoduchého automobilového dielu s jednou dutinou fáza návrhu zvyčajne trvá dva až štyri týždne vrátane kôl simulácie a hodnotenia zákazníkov. Komplexné viacsnímkové nástroje s tesným tesnením alebo optickými požiadavkami trvajú dlhšie, čiastočne preto, že pred uvoľnením výkresu je potrebných viac simulačných iterácií.
Môžu byť tlakové odliatky tepelne spracované?
Hliníkové tlakové odliatky sa vo všeobecnosti nespracúvajú roztokom pri vysokej teplote, pretože zachytený plyn expanduje a vytvára pľuzgiere na povrchu. Bežné sú opracovania pri nižších teplotách a stabilizačné úpravy a vákuové odlievanie zlepšuje vnútornú neporušenosť, ktorú tepelné spracovanie nemôže následne opraviť.
Kedy sa simulácia oplatí?
Simulácia sa vypláca, keď je súčiastka tenkostenná, má niekoľko hrubých uzlov, nesie prísne požiadavky na netesnosť alebo únavu, alebo keď je nástroj dostatočne drahý, že druhá iterácia by bolela. Pre jednoduché, hrubostenné diely s veľkorysým ťahom môže stačiť starostlivá kontrola návrhu.
Poskytujete formu aj odliatky?
áno. Navrhneme a postavíme nástroj, spustíme prvé vzorky a potom dodáme výrobné odliatky so sekundárnym opracovaním, povrchovou úpravou a montážou podľa potreby, takže za hotový komponent zostáva zodpovedný ten istý tím.
Konštrukcia HPDC je disciplínou malých rozhodnutí urobených skoro: určitý stupeň ponoru tu, ďalší prepad tam, chladiaca linka sa posunula o desať milimetrov bližšie k dutine. Žiadna z nich nevyzerá na výkrese dramaticky, ale spoločne rozhodnú, či nástroj beží roky ticho, alebo či strávi svoj život v servisnom priestore. Ak ste stále vo fáze, kedy je možné zmeniť výtlačok dielu, je to ten najlepší moment na zapojenie výrobcu nástrojov do konverzácie a je to rozhovor, ktorý vedieme najčastejšie so zákazníkmi.
Najnovšie správy
Zistite viac o novinkách v odvetví
-
19
Oct
 Automobilové tlakové liatie hliníka: Praktický sprievodca zliatinami, dielmi a kvalitouOdlievanie hliníka je jedným z tichých ťažných koní moderného automobilu. Pozrite sa za svetlometom alebo pod kapotu a nájdete liate hliníkové diely, ktoré vykonávajú neočarujúcu, ale nevyhnutnú...
-
28
Sep
Zinková zliatina Zamak 3: Vlastnosti, aplikácie tlakového liatia a sprievodca výberom pre OEMKeď si kovový diel vyžaduje komplexnú geometriu, tesné tolerancie a dobrú povrchovú úpravu za rozumnú cenu, materiálový inžinieri sa často obracajú na Zamak 3 ako prvý. Tento záver nie je založe... -
08
May
Digitálna transformáciaOdvetvie foriem prechádza digitálnou transformáciou s cieľom zlepšiť produktivitu a kontrolu kvality zavedením inteligentnej výroby a technológií Industry 4.0. -
14
Jul
Komplexný sprievodca tlakovo odlievanými dielmi: Procesy, materiály a aplikácieDiely na tlakové liatie sú kovové komponenty vyrobené vytlačením roztaveného kovu, zvyčajne hliníka, zinku alebo horčíka, do opätovne použiteľnej oceľovej formy pod vysokým tlakom. Táto metó...
Či už ste kupujúci alebo vývojový partner, sme odhodlaní poskytnúť vám spoľahlivé riešenie.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových zliatin
- Výrobky na tlakové liatie zinkovej zliatiny
- Produkty na tlakové liatie z horčíkovej zliatiny
Mobil
Zákaznícky servis
OBJEDNAJTE SI CENU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
Autorské práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všetky práva vyhradené.
 Výrobcovia OEM/ODM tlakového liatia