

Priama definícia a prehľad komponentov na tlakové liatie hliníka
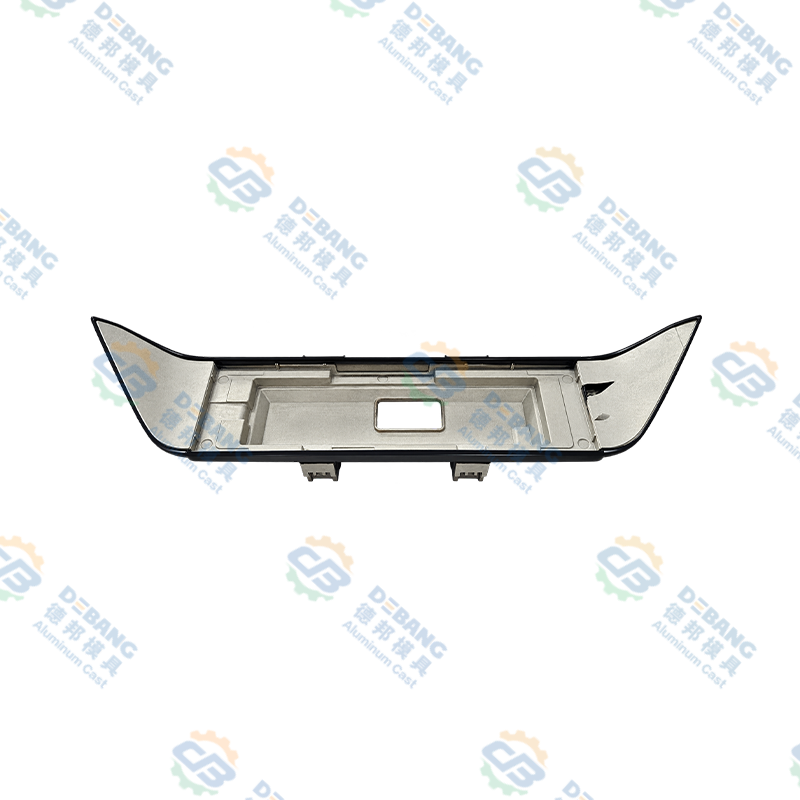
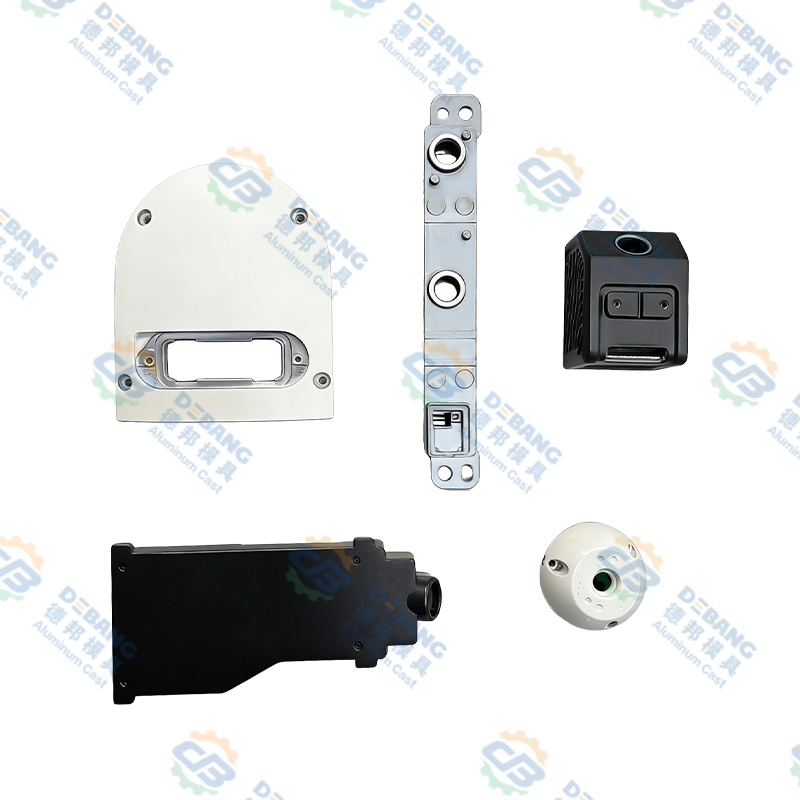
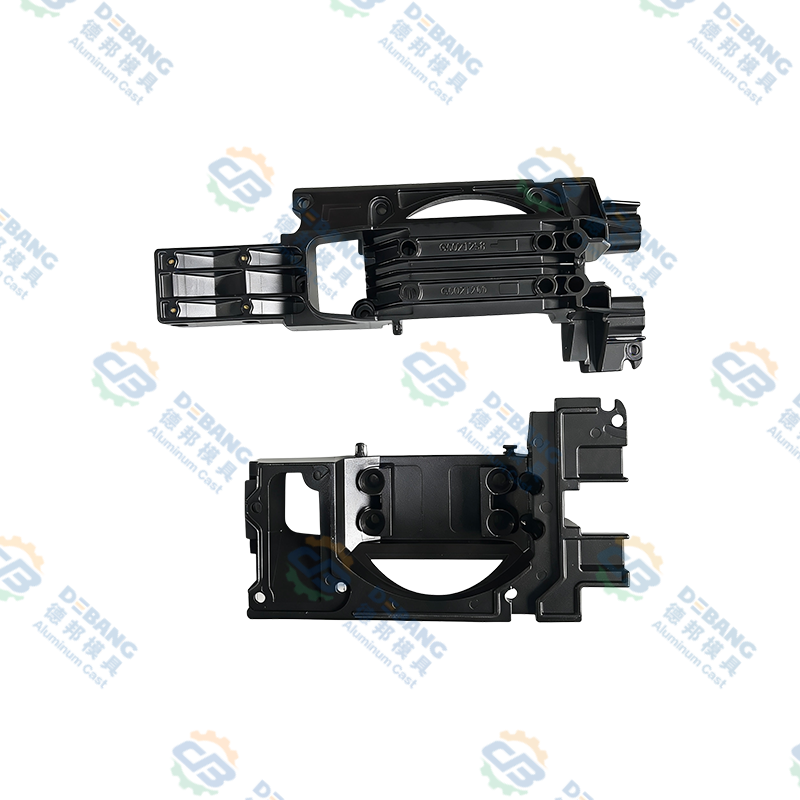
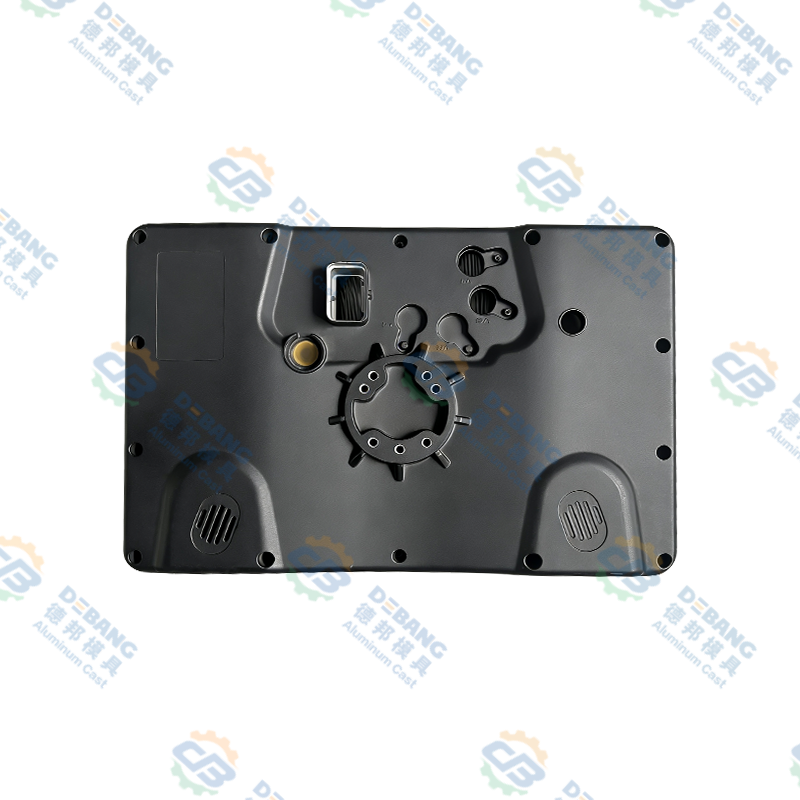
Hliníkové tlakovo liate komponenty predstavujú precízne skonštruované kovové diely vyrobené vysokotlakovým vstrekovaním roztaveného hliníka do kalených oceľových foriem, čím sa vytvárajú zložité geometrie s úzkymi rozmerovými toleranciami a vynikajúcou povrchovou úpravou v jednotlivých výrobných cykloch .
Proces tlakového liatia tlačí roztavený hliník pod tlakom presahujúcim 1500 až 3500 libier na štvorcový palec do precíznych dutín, čo umožňuje výrobu komponentov s rozmerovou presnosťou plus alebo mínus 0,003 palca a povrchovou úpravou porovnateľnou s obrábanými dielmi bez sekundárnych dokončovacích operácií .
Výber hliníkových zliatin vrátane 380, 390, A356 a špecializovaných patentovaných formulácií umožňuje prispôsobené vlastnosti materiálu, ktoré sa zameriavajú na špecifické požiadavky aplikácie vrátane výkonu pri vysokej teplote, odolnosti proti korózii a optimalizácii mechanickej pevnosti .
Základy procesu odlievania hliníka a výrobné postupy
Pochopenie výrobných postupov tlakového liatia objasňuje spôsobilosť a kvalitatívne charakteristiky.
Komponenty tlakového liatia a tlakového systému
Stroje na tlakové liatie rozdelené do kategórií s horúcou komorou a studenou komorou poskytujú výrazné prevádzkové výhody, pričom systémy s horúcou komorou udržiavajú roztavený kov pri konštantnej teplote umožňujúce rýchle po sebe idúce cykly odlievania produkujúce 400 až 600 komponentov za hodinu, zatiaľ čo stroje so studenou komorou používajú kovy s vyššími teplotami tavenia, čo umožňuje všestrannosť hliníkovej zliatiny a vynikajúcu kvalitu produktu. . Vstrekovacie tlaky v rozsahu od 1500 libier na štvorcový palec pre veľké komponenty až po 3500 libier na štvorcový palec pre tenkostenné presné diely vtláčajú roztavený kov do každého detailu dutiny formy.
Dizajn foriem a špecifikácie nástrojovej ocele
Presné formy z kalenej nástrojovej ocele vyrábané s toleranciami plus alebo mínus 0,0005 palca poskytujú geometriu dutiny definujúcu tvar konečného komponentu a rozmerové charakteristiky s očakávanou životnosťou formy 100 000 až 500 000 odliatkov v závislosti od výberu materiálu a konštrukcie chladiaceho systému . Formy s viacerými dutinami vyrábajúce 4 až 8 komponentov za cyklus výrazne znižujú výrobné náklady na jednotku.
Návrh vtoku a kŕmneho systému
Sofistikované vtokové systémy usmerňujúce tok roztaveného hliníka do dutín foriem pri presne kontrolovaných rýchlostiach zabraňujú turbulencii, znižujú zachytenie vzduchu a umožňujú konzistentnú kovovú výplň, ktorá eliminuje dutiny a defekty pórovitosti . Napájacie systémy dodávajú nepretržitý tok kovu kompenzujúci zmršťovanie tuhnutia.
Postupy tuhnutia a chladenia
Riadené rýchlosti chladenia typicky v rozsahu od 50 do 200 stupňov Celzia za sekundu umožňujú dosiahnutie požadovaných charakteristík mikroštruktúry vrátane veľkosti zŕn a fázovej distribúcie optimalizujúce mechanické vlastnosti . Vodou chladené steny dutín umožňujú rýchlu tepelnú extrakciu.
Čo sú hliníkové tlakovo liate komponenty a definícia podľa aplikácie
Porozumenie hliníkový tlakovo liaty komponent aplikácie objasňuje význam výroby a rozsah schopností.
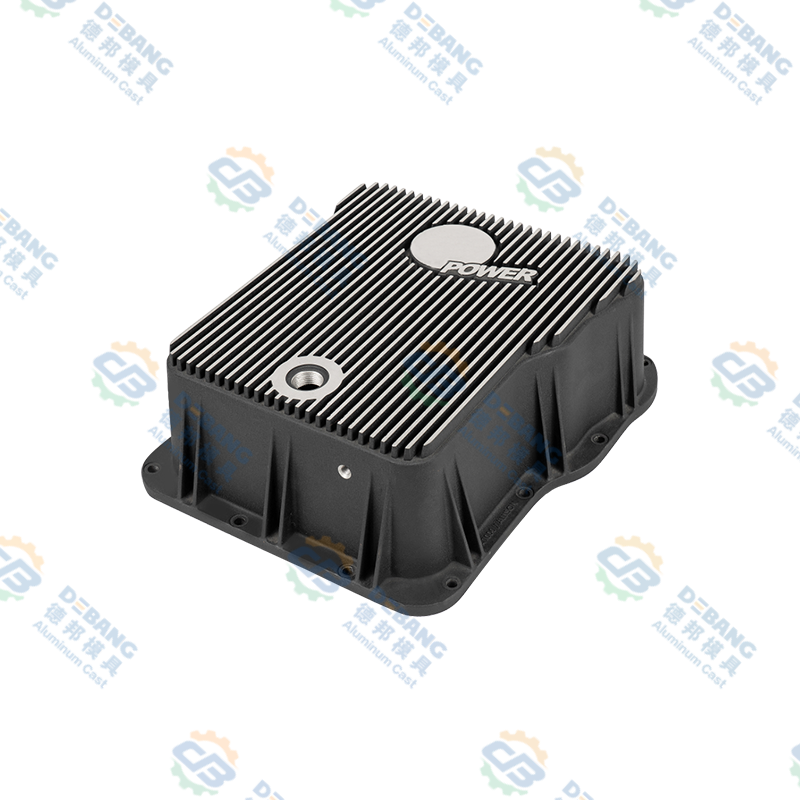
Bloky motorov, hlavy valcov, skrine prevodoviek a sacie potrubia tvoria 20 až 30 percent hmotnosti moderného vozidla.
- Zníženie spotreby paliva o 5 až 10 %.
- Schopnosť vysokoteplotnej zliatiny
- Integrované chladiace kanály
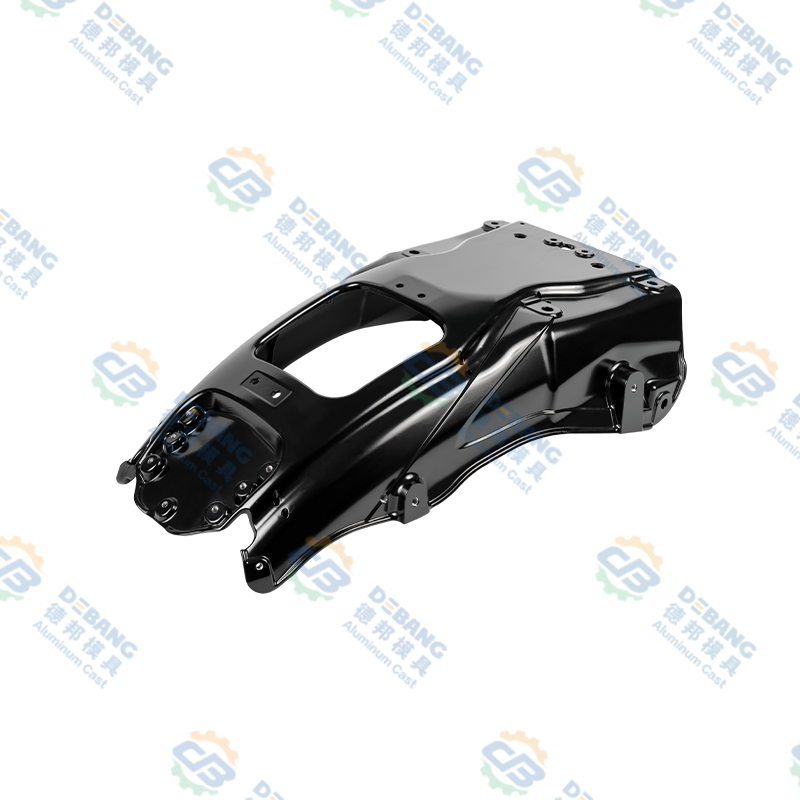
Komponenty podvozku, štrukturálne armatúry a hardvér palivového systému vyžadujú štandardy nulových chýb.
- Požiadavky na kvalitu letectva
- Úplná sledovateľnosť
- Špecializovaný výkon zliatiny
Z tepelného manažmentu profitujú počítačové servery, telekomunikačné zariadenia a priemyselné riadiace skrine.
- Tvorba komplexnej geometrie
- Integrácia odvodu tepla
- Schopnosť tienenia EMI
Telesá čerpadiel, telesá ventilov a komponenty kompresora poskytujú spoľahlivý výkon.
- Schopnosť drsného prostredia
- Efektívnosť nákladov
- Integrované priechody
Elektrické náradie, záhradné vybavenie a prenosné zariadenia demonštrujú všestrannosť.
- Estetická povrchová úprava
- Ľahká konštrukcia
- Flexibilita dizajnu
Kryty zariadení a sieťový hardvér demonštrujú schopnosti presnosti.
- Presné dimenzovanie
- Integrácia komponentov
- Výkon spoľahlivosti
Výber a špecifikácia hliníkových zliatin pre tlakové liatie
Výber zliatiny zásadne ovplyvňuje vlastnosti komponentov a vhodnosť použitia.
| Označenie zliatiny | % primárneho kremíka | Pevnosť v ťahu ksi | % predĺženie | Primárne aplikácie |
|---|---|---|---|---|
| Zliatina 380 | 8.5 až 11.5 | 47 až 49 | 3 až 5 | Automobilové hnacie ústrojenstvo |
| Zliatina 390 | 17 až 19 | 53 až 56 | 1 až 2 | Motor blokuje čerpadlá |
| Zliatina A356 | 7,0 nominálna | 33 až 55 | 3 až 6 | Letecký automobilový priemysel |
Štandardná priemyselná voľba
8,5 až 11,5 % kremíka poskytuje vynikajúcu odlievateľnosť, čo umožňuje komplexné tenkostenné konštrukcie s vynikajúcou odolnosťou proti korózii, čo z neho robí optimálnu voľbu pre komponenty automobilového hnacieho ústrojenstva.
Možnosť vysokého výkonu
17 až 19 % kremíka poskytuje vynikajúcu tvrdosť a odolnosť proti opotrebovaniu v porovnaní s 380, so zvýšenými pevnostnými charakteristikami vhodnými pre aplikácie s vysokým namáhaním.
Prémiový stupeň
7 % kremíka umožňuje tepelné spracovanie prostredníctvom precipitačného vytvrdzovania, čím sa zvyšuje pevnosť o 30 až 50 percent, čo poskytuje výnimočné vlastnosti pre letecké aplikácie.
Výhody procesu tlakového liatia a konkurenčné výhody
Výzvy and Limitations in Aluminum Die Casting Processes
Zachytenie plynu a tvorba pórovitosti zmršťovania počas tuhnutia vytvára dutiny v odliatkoch. Vysokotlakové odlievanie znižuje, ale neodstraňuje problémy s pórovitosťou.
Presnosť hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Obmedzenia hrúbky steny, požiadavky na uhol úkosu a obmedzenia deliacej čiary obmedzujú voľnosť návrhu v porovnaní s obrábaním.
Mnohé aplikácie vyžadujú orezávanie hrán, tepelné spracovanie a precíznu konečnú úpravu, čo zvyšuje celkové náklady o 10 až 30 %.
Kontrola kvality and Testing Procedures for Die Cast Components
Rozmerová kontrola
Súradnicové meracie stroje a automatizované optické kontrolné systémy overujú rozmerovú zhodu s plánmi odberu vzoriek, ktoré kontrolujú 0,5 až 5 % vyrobeného množstva.
Detekcia pórovitosti
Röntgenové rádiografické vyšetrenie zisťuje vnútornú pórovitosť a tvorbu dutín s automatickou analýzou kvantifikujúcou veľkosť a umiestnenie defektu.
Mechanické testovanie
Ťahové skúšobné vzorky overujú pevnosť v ťahu, medzu klzu a predĺženie súlad s požiadavkami špecifikácie.
Kvalita povrchu
Vizuálna kontrola a optická profilometria overujú hladkosť povrchovej úpravy a identifikujú chyby vrátane stôp po zmrštení a studených prelisov.
Dokumentácia
Komplexná dokumentácia zaznamenávajúca identifikáciu formy, výrobné parametre a výsledky kontroly vytvára úplnú sledovateľnosť produktu.
Súlad
Systémy elektronickej správy údajov umožňujú efektívny prístup k záznamom, ktorý spĺňa regulačné a zákaznícke požiadavky.
Ekonomika a analýza nákladov na odlievanie hliníka
Tlakové liatie sa stáva ekonomicky životaschopným pri 50 000 až 100 000 jednotkových objemoch v závislosti od zložitosti komponentov. Pod touto hranicou môže byť obrábanie alebo iné procesy ekonomickejšie.
Pokyny pre dizajn and Best Practices for Die Casting
Rovnomernosť hrúbky steny
Udržujte rovnomernú hrúbku steny 0,100 až 0,150 palca, aby ste zabránili nadmernému zmršťovaniu a horúcim miestam. Na prechody použite veľkorysé polomery minimálne 0,050 palca.
Požiadavky na uhol ponoru
Použite minimálne 1 až 2 stupňové uhly ponoru umožňujúce ľahké vysunutie komponentov z foriem bez značenia alebo poškodenia.
Rebrá a šéfovia
Použite strategické rebrovanie a umiestnenie výstupkov na zvýšenie tuhosti a pevnosti bez proporcionálneho zvýšenia hmotnosti. Hrúbka rebra by mala byť 50 až 70 % nominálnej hrúbky steny.
Minimalizácia podrezania
Minimalizujte podrezanie a zložitú geometriu vyžadujúcu pohyblivé jadrá, ktoré výrazne zvyšujú zložitosť formy a náklady.
Stratégia tolerancie
Špecifikujte realistické tolerancie zodpovedajúce schopnosti tlakového liatia typicky ±0,003 palca pre vlastnosti a ±0,001 na palec rozmeru.
Umiestnenie deliacej čiary
Umiestnite deliace čiary na nekritické povrchy, aby ste minimalizovali estetický vplyv a zjednodušili dizajn formy.
Pokročilá technológia tlakového liatia a procesné inovácie
Squeeze Casting a polopevný kov
Aplikáciou zvýšených tlakov počas tuhnutia vznikajú ultra husté odliatky bez defektov s mechanickými vlastnosťami blížiacimi sa kovaným komponentom.
Vákuové liatie pod tlakom
Vákuová extrakcia počas plnenia formy zabraňuje zachytávaniu plynu, čím sa znižuje pórovitosť o 75 až 90 percent, čo umožňuje tlakotesné odliatky.
Tepelná kontrola tlakového liatia
Pokročilé chladiace systémy umožňujú presné riadenie tepelných cyklov optimalizujúce mikroštruktúru a vlastnosti pre jemnejšie štruktúry zŕn.
Simulácia procesov a AI
Pokročilý simulačný softvér a umelá inteligencia optimalizujú parametre dosahujúce špičkovú kvalitu a neustále zlepšujú výkon.
Integrácia Industry 4.0
Prepojené systémy zbierajúce výrobné dáta v reálnom čase umožňujú prediktívnu údržbu a vzdialené monitorovanie.
Často kladené otázky o komponentoch na tlakové liatie hliníka
Odlievanie hliníka sa stáva ekonomicky konkurencieschopným s obrábaním pri objemoch výroby presahujúcich 50 000 až 100 000 jednotiek v závislosti od zložitosti komponentov s výpočtom vyrovnania porovnávajúcim náklady na formu s úsporami na jednotku určujúcimi minimálny realizovateľný objem.
Špecializované hliníkové zliatiny vrátane 390 a modifikovaných variantov A356 si zachovávajú prijateľné vlastnosti pri teplotách do 300 až 350 stupňov Celzia , aj keď rozšírená vysokoteplotná prevádzka vyžaduje starostlivý výber materiálu a potenciálne sekundárne tepelné spracovanie.
Bežné sekundárne operácie zahŕňajú orezávanie hrán deliacej čiary odstraňovanie stôp vtokových kanálikov, presné vŕtanie a rezanie závitov, vytváranie závitových otvorov a príležitostné vyvrtávanie a dokončovacie obrábanie pre kritické rozmery, kde sa tolerancia tlakového liatia ukáže ako nedostatočná.
Röntgenová rádiografia poskytuje definitívnu detekciu vnútorných defektov vrátane identifikácie pórovitosti, zatiaľ čo ultrazvukové testovanie ponúka rýchly skríning defektov pre veľkoobjemovú výrobu vyžadujúcu rýchlejšie kontrolné cykly.
Tlakovo liate povrchy môžu byť eloxované pre ochranu proti korózii a farebné variácie, práškové lakovanie pre trvanlivé farebné povrchové úpravy, pokovovanie vrátane niklu a chrómu , alebo leštenie pre žiarivý kovový vzhľad.
Špecializované potravinárske hliníkové zliatiny a postupy odlievania s dôsledným čistením a dokumentáciou o vysledovateľnosti umožňujú výrobu komponentov schválených pre styk s potravinami spĺňajúce regulačné požiadavky vrátane súladu FDA.
Rovnomerná hrúbka steny, veľké polomery pre prechody, strategické umiestnenie rebier pre tuhosť a starostlivé umiestnenie deliacej čiary minimalizujú chyby a podstatne zlepšiť výťažok produkcie.
Nechránené hliníkové odliatky ľahko korodujú v prostredí so slanou vodou, čo si vyžaduje ochranné nátery vrátane eloxovania, polyuretánovej farby alebo špeciálnych epoxidových systémov poskytuje spoľahlivú dlhodobú ochranu.
Presnosť die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly so starostlivým návrhom a analýzou nahromadenia tolerancií, ktoré zaisťujú spoľahlivú opakovateľnosť montáže.
Kompletná dodacia lehota zvyčajne trvá 8 až 12 týždňov vrátane návrhu a konštrukcie formy, vyskúšania a overenia nástrojov a dodávky počiatočných výrobných vzoriek , s urýchleným nástrojom, ktorý pridáva plán na zníženie nákladov o 20 až 40 percent.