

Komplexný sprievodca tlakovo odlievanými dielmi: Procesy, materiály a aplikácie
 2026.07.14
 Správy z priemyslu
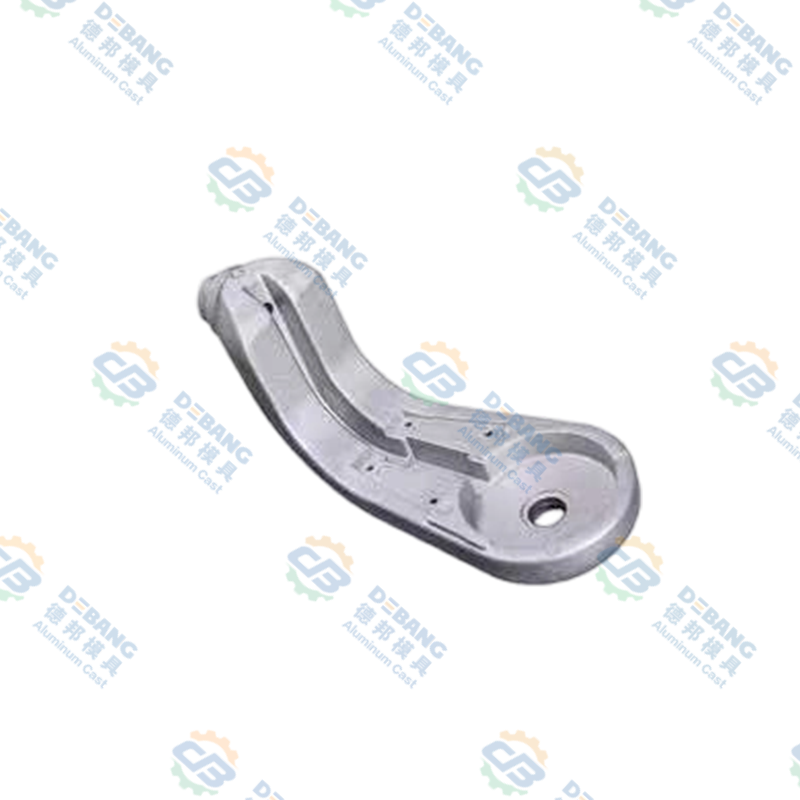
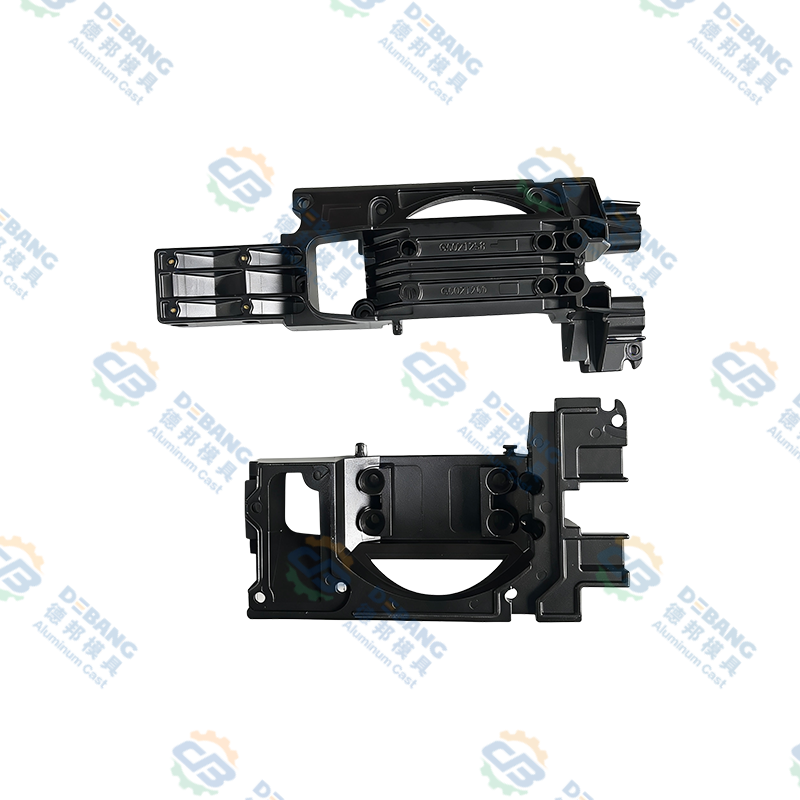
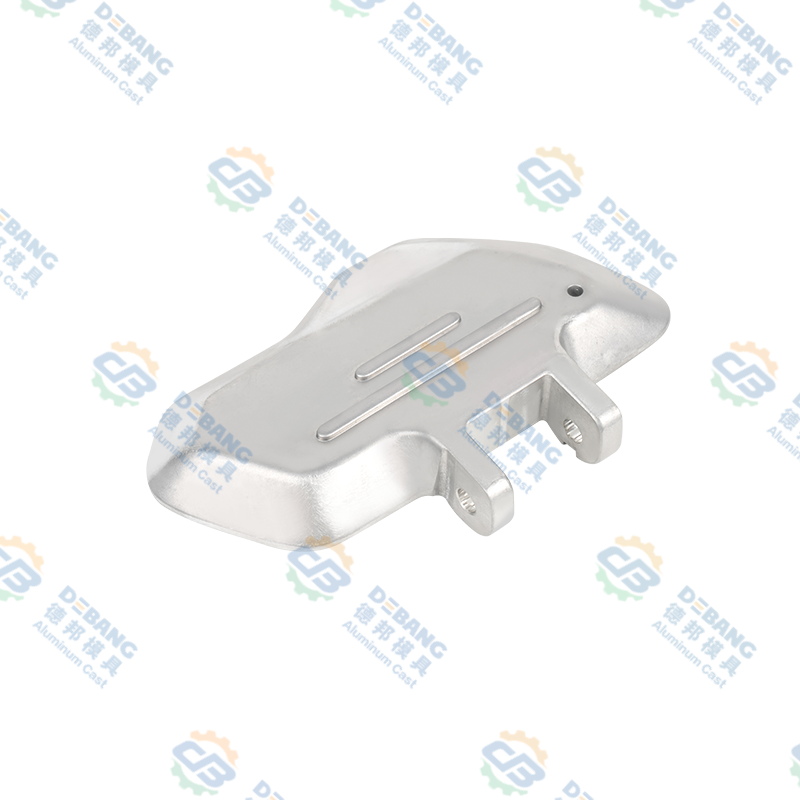
Diely na tlakové liatie sú kovové komponenty vyrobené vytlačením roztaveného kovu, zvyčajne hliníka, zinku alebo horčíka, do opätovne použiteľnej oceľovej formy pod vysokým tlakom. Táto metóda sa používa v automobilovom priemysle, elektronike, priemyselných zariadeniach a spotrebnom priemysle, pretože vyrába presné, opakovateľné diely vo veľkom objeme a relatívne nízkych nákladoch na jednotku. Táto príručka vás oboznámi s tým, ako sa vyrábajú diely na tlakové liatie, aké materiály a povrchové úpravy sú k dispozícii, kde sa proces najlepšie hodí a ako spolupracovať s dodávateľom, aby ste dosiahli konzistentné a vysoko kvalitné výsledky.
Priama odpoveď: Diely na tlakové liatie sú najvhodnejšie pre stredné až veľké objemy výroby, typicky začínajúce na približne 1 000 kusoch a škálovanie do miliónov, kde na rozmerovej presnosti, tenkých stenách a hladkej povrchovej úprave záleží viac ako na surovej mechanickej pevnosti. Ak váš projekt potrebuje menej ako niekoľko stoviek jednotiek, CNC obrábanie alebo liatie do piesku je zvyčajne nákladovo efektívnejšie. Ak váš projekt vyžaduje veľký objem, úzke tolerancie a zložitú geometriu v jednom zábere, diely na tlakové liatie sú takmer vždy tou správnou voľbou.
Čo sú diely na tlakové liatie
Diely na tlakové liatie sú kovové komponenty vyrobené procesom tlakového liatia, pri ktorom sa roztavený kov vstrekuje do presne opracovanej oceľovej formy, známej ako forma, pod značným tlakom. Kov vyplní dutinu matrice v zlomku sekundy, rýchlo sa ochladí a stuhne do konečného tvaru dielu. Akonáhle kov stuhne, matrica sa otvorí a hotový diel sa vysunie, pripravený na minimálne sekundárne dokončovanie.
Tento proces sa zásadne líši od liatia do piesku alebo investičného liatia, pretože forma je opakovane použiteľná, často v desiatkach tisíc cyklov, vďaka čomu sú diely tlakového liatia ekonomické pre veľkoobjemovú výrobu. Jedna matrica môže vyrobiť kdekoľvek od 50 000 do viac ako 1 milióna dielov predtým, než bude potrebovať významnú údržbu alebo výmenu, v závislosti od použitej zliatiny a zložitosti dielu.
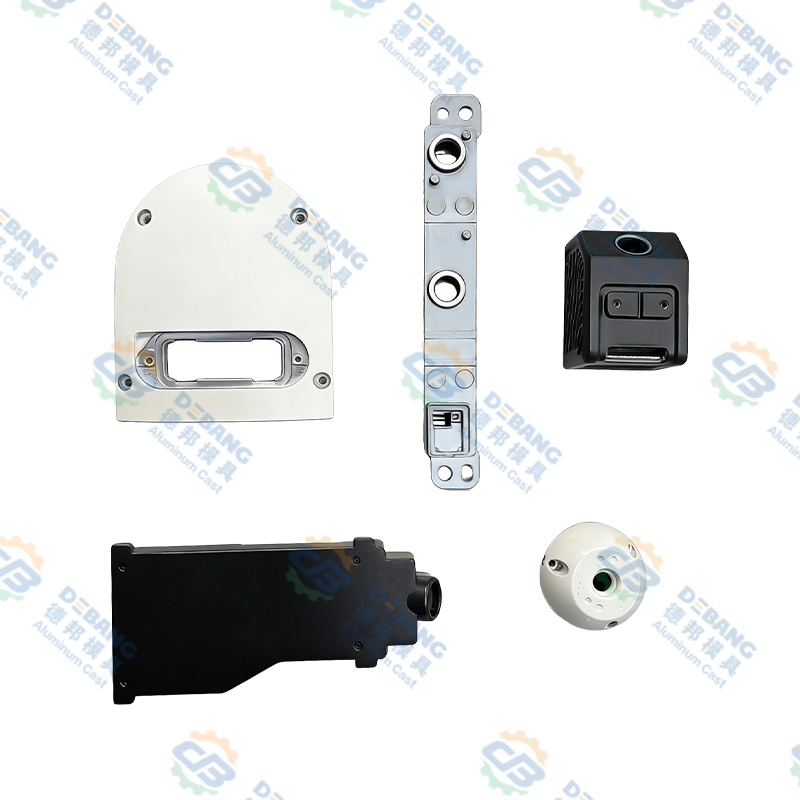
Pojem tlakovo liate diely pokrýva veľmi širokú škálu fyzických produktov, od malého zinkového konektora s hmotnosťou niekoľkých gramov až po veľké hliníkové puzdro prevodovky s hmotnosťou niekoľkých kilogramov. To, čo ich spája, je skôr výrobná metóda než konečné použitie, a preto rovnaký základný proces slúži odvetviam tak odlišným, ako je automobilové inžinierstvo, spotrebná elektronika a domáci hardvér. Pochopenie tohto spoločného základu pomáha kupujúcim a inžinierom robiť lepšie rozhodnutia, keď hodnotia, či je tlakové liatie to pravé pre nový diel.
Za zmienku tiež stojí, že diely na tlakové liatie majú takmer vždy čistý tvar alebo takmer čistý tvar, čo znamená, že diel vychádza z formy veľmi blízko svojim konečným rozmerom. To je v kontraste s procesmi, ako je kovanie alebo rozšírené obrábanie, kde sa na dosiahnutie konečného tvaru odoberá veľké množstvo materiálu navyše. Povaha takmer čistého tvaru dielov odlievaných pod tlakom je jedným z najväčších dôvodov, prečo je proces tak materiálne efektívny v mierke.
Presnosť rozmerov
Typické tolerancie sa pohybujú od plus alebo mínus 0,05 mm do 0,15 mm v závislosti od veľkosti dielu a zliatiny, čo je oveľa prísnejšie ako odlievanie do piesku.
Hrúbka steny
Diely odlievané pod tlakom bežne dosahujú hrúbky steny medzi 0,5 mm a 5 mm, čo umožňuje ľahké, ale štrukturálne zdravé návrhy.
Rýchlosť cyklu
Vysokotlakové odlievacie stroje môžu produkovať kdekoľvek od 200 do viac ako 1000 výstrelov za hodinu v závislosti od veľkosti dielu.
Povrchová úprava
Diely vychádzajú z matrice s hladkým ako liatym povrchom, často vyžadujúce malé alebo žiadne dodatočné opracovanie pred použitím.
Vysvetlenie procesu tlakového liatia
Na výrobu dielov na tlakové liatie sa dnes používajú tri hlavné spôsoby tlakového liatia: vysokotlakové liatie, nízkotlakové liatie a gravitačné liatie. Vysokotlakové odlievanie tvorí veľkú väčšinu dielov vyrábaných na celom svete, pretože ponúka najrýchlejšie časy cyklov a najprísnejšie tolerancie. Nízkotlakové odlievanie sa často vyberá pre väčšie automobilové kolesá a konštrukčné diely, kde pomalšie a kontrolovanejšie plnenie znižuje pórovitosť. Gravitačné tlakové liatie, niekedy nazývané odlievanie do trvalej formy, sa spolieha skôr na gravitáciu ako na vonkajší tlak a zvyčajne sa používa na jednoduchšie tvary v menších výrobných sériách. Všeobecný proces vysokotlakového liatia, najpoužívanejší variant, nasleduje po týchto fázach.
1
Príprava matrice a upnutie
Dve polovice oceľovej matrice sú vyčistené, namazané uvoľňovacím prostriedkom a zovreté k sebe uzamykacou silou, ktorá môže na veľkých strojoch presiahnuť 4000 ton, čím sa zabezpečí, že matrica zostane utesnená proti tlaku prichádzajúceho kovu. Vrstva maziva tiež pomáha hotovému dielu odlievanému pod tlakom oddeliť sa čisto od povrchu formy počas vyhadzovania, čím sa znižuje riziko roztrhnutia povrchu.
2
Tavenie a vstrekovanie kovov
Kov sa taví v peci, zvyčajne medzi 380 stupňami Celzia pre zinok a 660 stupňami Celzia pre hliník, potom sa vstrekuje do dutiny formy pri tlakoch v rozsahu od 1500 do viac ako 25000 psi v závislosti od stroja a zliatiny. Kov prechádza systémom žľabov a vtokom navrhnutým tak, aby vyplnil najtenšie a najpodrobnejšie časti časti tlakového liatia predtým, ako hrubšie časti stuhnú.
3
Chladenie a tuhnutie
Roztavený kov ochladzuje a tuhne vo vnútri formy v priebehu zlomku sekundy až niekoľkých sekúnd, v závislosti od hrúbky steny a objemu dielu, pričom má presný tvar dutiny, vrátane jemných povrchových detailov a vnútorných rebier. Chladiace kanály zabudované do matrice cirkulujú vodu alebo olej, aby sa regulovala rýchlosť tuhnutia a znížila sa možnosť defektov vnútorného zmrštenia.
4
Otváranie a vyhadzovanie matrice
Po stuhnutí sa matrica otvorí a vyhadzovacie kolíky vytlačia hotovú časť odliatku z dutiny, ktorá je pripravená takmer okamžite začať ďalší cyklus. Dobre udržiavané vyhadzovacie systémy pomáhajú predchádzať deformácii tenkostenných častí počas tejto fázy, najmä na častiach s hlbokými dutinami.
5
Orezávanie a konečná úprava
Prebytočný materiál, ako je napríklad záblesk a systém kovových žľabov, sa odreže a diel môže prejsť sekundárnymi operáciami, ako je otryskanie, opracovanie, pokovovanie alebo práškové lakovanie v závislosti od aplikácie. Mnoho výrobných liniek automatizuje tento krok orezávania pomocou vyhradenej orezávacej formy, ktorá umožňuje, aby sa diely tlakového liatia rýchlo presunuli z odlievacieho stroja do balenia.
Bežné materiály používané na tlakové liatie dielov
Výber správnej zliatiny je jedným z najdôležitejších rozhodnutí pri navrhovaní dielov na tlakové liatie, pretože ovplyvňuje pevnosť, hmotnosť, odolnosť proti korózii a celkové náklady. Nižšie uvedená tabuľka porovnáva štyri najpoužívanejšie materiály na tlakové liatie.
| Materiál | Typická hustota | Vlastnosti kľúča | Bežné použitia |
|---|---|---|---|
| Zliatiny hliníka, ako napríklad ADC12 a A380 | Približne 2,7 g na cm3 | Ľahký, dobrá odolnosť proti korózii, dobrý pomer pevnosti k hmotnosti, vysoká tepelná vodivosť | Automobilové kryty, držiaky motora, elektronické skrine, chladiče |
| Zliatiny zinku, ako napríklad Zamak 3 a Zamak 5 | Približne 6,6 g na cm3 | Vynikajúca zlievateľnosť, veľmi tesné tolerancie, vysoká rázová húževnatosť, ľahké pokovovanie | Konektory, dekoratívne kovanie, malé presné prevody, vodovodné armatúry |
| Zliatiny horčíka, ako napríklad AZ91D | Približne 1,8 g na kubický cm | Najľahší konštrukčný kov na tlakové liatie, dobrá pevnosť, vynikajúca opracovateľnosť | Automobilové interiérové držiaky, kryty notebookov a fotoaparátov, telá elektrického náradia |
| Zliatiny medi a mosadze | Približne 8,5 g na kubický cm | Pevný, odolný proti opotrebovaniu, dobrá elektrická vodivosť, vyšší bod topenia | Elektrické konektory, vodovodné ventily, námorný hardvér |
Diely na tlakové liatie hliníka predstavujú najväčší podiel na celosvetovej produkcii tlakového liatia, pretože v rôznych odvetviach efektívne vyvažujú hmotnosť, pevnosť a náklady. Diely na tlakové liatie zinku sa vyberajú vtedy, keď sa u menších komponentov vyžadujú veľmi jemné detaily a tesné tolerancie, pretože zliatiny zinku ľahšie tečú do tenkých častí ako hliník.
Diely na odlievanie horčíka sa presadzujú v odvetviach, kde záleží na každom grame, pretože horčík je pri porovnateľnej geometrii dielu približne o 35 percent ľahší ako hliník. Vďaka tomu je bežnou voľbou pre ručnú elektroniku, elektrické náradie a niektoré interiérové držiaky automobilov. Zliatiny na báze medi, hoci sú menej bežné ako hliník alebo zinok, sa vyberajú, keď je elektrická vodivosť alebo odolnosť proti opotrebovaniu pri zaťažení dôležitejšia ako minimalizácia hmotnosti, ako napríklad v elektrických svorkovniciach alebo vývodkách pre vysoké zaťaženie.
Pri porovnávaní materiálových možností inžinieri zvyčajne zvažujú štyri faktory spolu, a nie izolovane: prevádzkovú teplotu, ktorej bude časť čeliť, mechanické zaťaženie, ktoré musí znášať, metódu konečnej úpravy plánovanú po odliatí a cieľovú jednotkovú cenu. Diel na tlakové liatie určený pre motorový priestor musí tolerovať trvalé teplo nad 120 stupňov Celzia, čo zvyčajne vylučuje zliatiny zinku nižšej kvality a namiesto toho smeruje k tepelne odolnej hliníkovej zliatine. Ozdobná kľučka dverí môže naopak uprednostniť hladký povrch, ktorý dobre prijíma chrómovanie, ktoré uprednostňuje zinok pred hliníkom.
Tlakové liatie verzus iné metódy odlievania kovov
Diely odlievané pod tlakom sa často porovnávajú s pieskovým liatím a investičným liatím, pretože všetky tri procesy tvarujú roztavený kov do konečnej podoby. Správna voľba do značnej miery závisí od objemu výroby, požadovanej presnosti a veľkosti dielu. Nižšie uvedená tabuľka sumarizuje, ako sa tieto tri metódy líšia v rámci faktorov, ktoré sú pre kupujúcich najdôležitejšie.
| Faktor | Odlievanie pod tlakom | Odlievanie do piesku | Investičný casting |
|---|---|---|---|
| Typická tolerancia | Plus alebo mínus 0,05 až 0,15 mm | Plus alebo mínus 0,5 až 1,5 mm | Plus alebo mínus 0,1 až 0,3 mm |
| Najvhodnejší objem | 1000 jednotiek a viac | 1 až niekoľko stoviek jednotiek | 50 až niekoľko tisíc jednotiek |
| Povrchová úprava | Hladký, takmer sieťový tvar | Hrubý, potrebuje opracovanie | Hladké, jemné detaily |
| Náklady na nástroje | Vysoká vopred, nízka na jednotku | Nízke vopred, vyššie na jednotku | Mierne vopred a na jednotku |
| Bežné materiály | Hliník, zinok, horčík | Železo, oceľ, bronz, hliník | Oceľ, nehrdzavejúca oceľ, superzliatiny |
Diely odlievané pod tlakom jasne vyhrávajú vždy, keď je výrobná séria veľká a geometria ťaží z tenkých, konzistentných stien. Odlievanie do piesku zostáva vhodnejšie pre veľmi veľké diely alebo jednorazové prototypy, kde by stavba oceľovej formy nebola ekonomická. Investičné liatie sa zvyčajne volí vtedy, keď súčiastka potrebuje jemné detaily a kov, ako je nehrdzavejúca oceľ, ktorý nie je praktické odlievať pod vysokým tlakom.
Možnosti povrchovej úpravy dielov na tlakové liatie
Väčšina dielov na tlakové liatie už opúšťa formu s použiteľným povrchom, ale mnohé aplikácie vyžadujú dodatočný dokončovací krok na zlepšenie vzhľadu, odolnosti proti korózii alebo opotrebovaniu. Nižšie uvedená tabuľka uvádza metódy konečnej úpravy, ktoré sa najčastejšie používajú na tlakové odlievanie dielov.
| Spôsob dokončovania | Účel | Typické aplikácie |
|---|---|---|
| Odstreľovanie | Odstraňuje povrchové zvyšky a vytvára jednotnú matnú textúru | Univerzálne držiaky a kryty |
| Práškové lakovanie | Pridáva odolnú farebnú vrstvu s dobrou odolnosťou proti korózii | Vonkajšie vybavenie, kryty spotrebičov |
| Chrómovanie alebo niklovanie | Zlepšuje vzhľad a dodáva tvrdú vrstvu odolnú voči korózii | Dekoratívne kovanie, vodovodné armatúry |
| Eloxovanie, iba hliník | Vytvára ochrannú vrstvu oxidu a umožňuje farebné farbenie | Spotrebná elektronika, architektonické čalúnenie |
| CNC obrábanie | Dosahuje užšie tolerancie na špecifických spojovacích povrchoch | Komponenty motora, presné zostavy |
Výber správnej povrchovej úpravy pre tlakový odliatok nie je čisto kozmetický. Práškové lakovanie a eloxovanie napríklad pridávajú merateľnú vrstvu protikoróznej ochrany, ktorá môže predĺžiť životnosť vonkajšieho komponentu o niekoľko rokov v porovnaní s nedokončeným dielom vystaveným rovnakému prostrediu.
Kľúčové výhody dielov na tlakové liatie
A
Vysoká rýchlosť výroby
Jediný stroj na tlakové liatie môže produkovať stovky dielov za hodinu, vďaka čomu je tento proces ideálny pre objednávky v desiatkach tisíc alebo miliónoch, najmä v porovnaní s oveľa pomalšími dobami cyklu odlievania do piesku alebo CNC obrábania.
B
Komplexná geometria na jeden záber
Rebrá, náliatky, závity a tenké steny môžu byť vytvorené priamo v matrici, čím sa znižuje alebo eliminuje potreba sekundárnej montáže viacerých komponentov, čo znižuje počet dielov a prácu pri montáži.
C
Vynikajúca rozmerová opakovateľnosť
Pretože pri každom výstrele sa znova používa rovnaká kalená oceľová matrica, variácia dielu od dielu zostáva extrémne nízka počas dlhých výrobných sérií, čo je rozhodujúce pre diely, ktoré musia presne zapadnúť do väčšej zostavy.
D
Nižšie náklady na jednotku pri objeme
Aj keď sú náklady na nástroje vyššie vopred, náklady na diel výrazne klesajú so zvyšujúcim sa objemom a často sa stávajú najlacnejšou možnosťou po niekoľkých tisícoch jednotiek a naďalej sa zlepšujú, keď sa objem šplhá do stoviek tisíc.
E
Silná povrchová úprava
Časti zvyčajne vyžadujú malé alebo žiadne leštenie pred lakovaním, pokovovaním alebo náterom, čo skracuje celkovú časovú líniu výroby a znižuje mzdové náklady spojené so sekundárnou prípravou povrchu.
F
Materiálová efektívnosť
Prebytočný kov z žľabov a prepadových vrtov možno pretaviť a znovu použiť, čím sa odpad materiálu udrží na relatívne nízkej úrovni v porovnaní s subtraktívnymi procesmi, ako je CNC obrábanie, kde veľká časť východiskovej suroviny končí ako šrot.
Bežné aplikácie a priemyselné odvetvia pre diely na tlakové liatie
automobilový priemysel
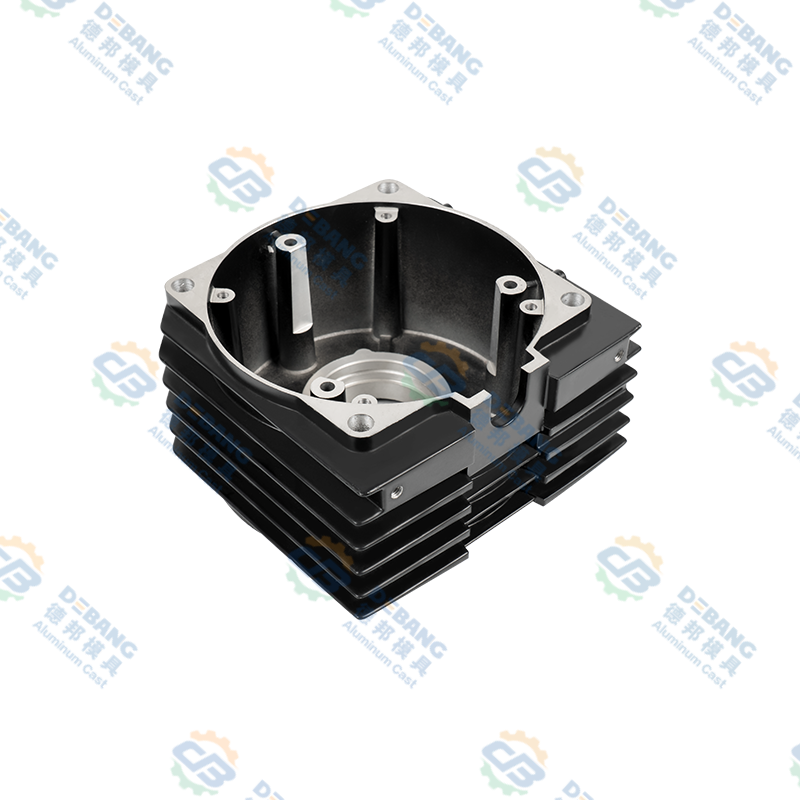
Bloky motorov, skrine prevodoviek, konzoly a konštrukčné komponenty, kde hliníkové tlakové odliatky pomáhajú znižovať hmotnosť vozidla a zlepšujú spotrebu paliva. Mnohí výrobcovia teraz používajú veľké diely na odlievanie hliníka, aby nahradili to, čo bývali zostavami desiatok lisovaných oceľových kusov, čím sa znížila hmotnosť aj čas montáže.
Spotrebná elektronika
Rámy notebookov, telá fotoaparátov a komponenty smartfónov sa spoliehajú na diely odlievané pod tlakom z horčíka a hliníka, vďaka čomu je pevný, ale zároveň ľahký kryt, ktorý tiež pomáha odvádzať teplo z citlivých vnútorných obvodov.
Priemyselné zariadenia
Telesá čerpadiel, kryty prevodoviek a kryty motorov používajú diely odlievané pod tlakom, pretože dokážu odolať vibráciám a miernemu tepelnému zaťaženiu pri zachovaní úzkych tolerancií pre vyrovnanie hriadeľov a sediel ložísk.
Svietidlá
LED chladiče a kryty osvetlenia závisia od vynikajúcej tepelnej vodivosti hliníkových tlakových odliatkov pri riadení rozptylu tepla, čo priamo predlžuje životnosť LED komponentov vo vnútri.
Domáce spotrebiče
Rukoväte, držiaky a vnútorné konštrukčné diely v kuchynských a domácich spotrebičoch sa často vyrábajú tlakovým odlievaním zinku, pričom sa využívajú jeho jemné detaily povrchu a kompatibilita s dekoratívnym pokovovaním.
Hardvér a zámky
Kľučky dverí, telesá zámkov a dekoratívne kovanie používajú diely z tlakového odliatku zinku pre ich jemné detaily a ľahké pokovovanie chrómom alebo niklom, čo dáva výrobcom širokú škálu možností povrchovej úpravy z jedného základného materiálu.
Kontrola kvality a bežné chyby dielov odlievaných pod tlakom
Dokonca aj dobre navrhnutá matrica môže spôsobiť chyby, ak parametre procesu nie sú správne kontrolované. Včasná identifikácia základnej príčiny pomáha výrobcom udržať mieru odmietnutia dielov odlievaných pod tlakom pod priemyselnými štandardmi, ktoré sa bežne zameriavajú na menej ako 2 percentá pre vyspelé výrobné linky. Väčšina defektov v častiach odlievaných pod tlakom pochádza z jedného z troch zdrojov: nesprávna teplota kovu, nedostatočný alebo nadmerný vstrekovací tlak alebo konštrukcia formy, ktorá nezohľadňuje, ako kov skutočne prúdi a ochladzuje vo vnútri dutiny.
| Defekt | Typická príčina | Spoločné riešenie |
|---|---|---|
| Pórovitosť | Zachytený vzduch alebo plyn počas vysokorýchlostného vstrekovania alebo zmršťovanie počas chladenia | Optimalizujte dizajn brány, znížte rýchlosť vstrekovania vo fáze plnenia alebo použite vákuové odlievanie |
| Cold Shut | Roztavený kov stuhne pred úplným vyplnením dutiny formy, často v dôsledku nízkej teploty kovu | Zvýšte teplotu kovu alebo matrice a zlepšite umiestnenie brány pre lepší prietok |
| Flash | Prebytočný kov uniká cez deliacu čiaru v dôsledku nedostatočnej upínacej sily | Zvýšte upínaciu silu alebo zlepšite údržbu a zarovnanie matrice |
| Pľuzgiere na povrchu | Zachytený plyn expanduje blízko povrchu počas následného tepelného spracovania alebo pokovovania | Znížte vnútornú pórovitosť pri zdroji a kontrolujte rýchlosť chladenia |
| Deformovanie | Nerovnomerné rýchlosti chladenia naprieč rôznymi hrúbkami steny v tej istej časti | Navrhnite rovnomernejšiu hrúbku steny a upravte rozloženie chladiaceho kanála v matrici |
Renomovaní výrobcovia dielov na tlakové liatie používajú pri procesných kontrolách, ako je röntgenová kontrola, tlakové skúšky a overenie súradnicového meracieho stroja, aby sa tieto problémy zachytili pred odoslaním dielov zákazníkom. Mnohé zariadenia tiež sledujú metriku výťažnosti prvého prechodu pre každú výrobnú sériu, ktorá meria percento dielov odlievaných pod tlakom, ktoré prejdú kontrolou bez akéhokoľvek prepracovania, čo dáva výrobcovi aj zákazníkovi jasný a trvalý signál o stabilite procesu.
Úvahy o udržateľnosti pre diely na tlakové liatie
Udržateľnosť výroby sa stáva čoraz dôležitejším faktorom pri získavaní dielov na tlakové liatie a tento proces má v tejto oblasti niekoľko podstatných výhod. Hliníkový, zinkový a horčíkový šrot vznikajúci pri orezávaní a zo systému žľabov možno pretaviť a vrátiť späť do výroby, pričom mnohé zariadenia interne recyklujú viac ako 90 percent šrotu z procesu.
Spotreba energie na diel
Pretože diely tlakového liatia vyžadujú minimálne sekundárne obrábanie, celková energia spotrebovaná na hotový diel je často nižšia ako pri procesoch, ktoré odstraňujú veľké množstvo materiálu.
Recyklovateľné základné kovy
Hliník aj zinok je možné opakovane recyklovať bez výraznej straty mechanických vlastností, čo podporuje použitie materiálu v uzavretej slučke vo výrobných sériách.
Long Die Life
Jedna oceľová matrica vyrábajúca státisíce dielov rozprestiera svoju vlastnú stelesnenú výrobnú stopu na veľmi veľké množstvo hotových komponentov.
Výhody odľahčenia
V dopravných aplikáciách sa úspora hmotnosti hliníkových a horčíkových dielov odlievaných pod tlakom premieta do nižšej spotreby paliva alebo energie počas životnosti vozidla.
Konštrukčné pokyny pre diely na tlakové liatie
Dodržiavanie osvedčených konštrukčných pravidiel na začiatku vývoja komponentu môže výrazne znížiť revízie nástrojov a zlepšiť konečnú kvalitu dielov odlievaných pod tlakom. Inžinieri, ktorí aplikujú tieto pokyny počas počiatočnej fázy návrhu, a nie po zlyhaní prvého prototypu, majú tendenciu vidieť oveľa menej nákladných zmien, keď už bola raznica vyrezaná. Nasledujúce pokyny sú široko používané dizajnérmi.
- Udržujte rovnomernú hrúbku steny. Zamerajte sa na konzistentné steny medzi 1 mm a 3,5 mm pre hliník, pretože náhle zmeny hrúbky vedú k deformácii a pórovitosti, pretože hrubšie časti sa ochladzujú pomalšie ako tenšie v blízkosti.
- Pridajte uhly ponoru. Na zvislých plochách zahrňte uhol úkosu aspoň 1 až 2 stupne, aby sa časti uvoľnili z matrice čisto bez poškodenia, pričom hlbšie dutiny si vo všeobecnosti vyžadujú väčší uhol úkosu.
- Vyhnite sa ostrým vnútorným rohom. Použite polomer zaoblenia aspoň 0,5 mm na zníženie koncentrácie napätia a zlepšenie toku kovu počas plnenia, pretože ostré rohy sú tiež náchylnejšie na praskanie pri zaťažení.
- Naplánujte si včas umiestnenie brány a bežca. Umiestnite vráta tak, aby roztavený kov vyplnil najskôr najhrubšie časti, čím sa zníži riziko zatvorenia za studena a neúplného naplnenia, a koordinujte umiestnenie vrát s usporiadaním vetrania, aby zachytený vzduch mohol uniknúť.
- Minimalizujte podrezanie. Podrezanie vyžaduje prídavné klzáky alebo zdvíhadlá, ktoré zvyšujú náklady na nástroje a dodaciu dobu, preto ich navrhujte podľa možnosti alebo akceptujte pridanú zložitosť nástrojov len vtedy, keď je to funkčne nevyhnutné.
- Dizajnové rebrá pre úsporu hmotnosti. Rebrá v 50 až 60 percentách hrúbky priľahlej steny dodávajú pevnosť bez vytvárania hrubých častí, ktoré spomaľujú chladenie, čo umožňuje, aby časť zostala ľahká a zároveň odolávala ohybovým zaťaženiam.
Ako si vybrať dodávateľa dielov na tlakové liatie
01
Overte vybavenie a rozsah tonáže
Potvrďte, že dodávateľ prevádzkuje stroje s tonážnym rozsahom potrebným pre vašu veľkosť dielu, pretože poddimenzované zariadenie nedokáže udržať správny upínací tlak a môže viesť k prasknutiu alebo neúplnému naplneniu väčších dielov odlievaných pod tlakom.
02
Skontrolujte certifikáty kvality
Ak sú diely určené na použitie v automobiloch, hľadajte certifikácie ako ISO 9001 a IATF 16949, pretože tieto označujú vyspelý systém riadenia kvality so zdokumentovanými procesnými kontrolami počas celej výroby.
03
Opýtajte sa na domáce náradie
Dodávatelia, ktorí navrhujú a vyrábajú svoje vlastné lisovnice vo vlastnej réžii, môžu zvyčajne skrátiť dodacie lehoty a vyriešiť problémy s návrhom rýchlejšie ako outsourcing nástrojov, pretože zmeny nemusia byť smerované cez výrobcu nástrojov tretej strany.
04
Vyžiadajte si vzorové diely a správy
Spoľahlivý dodávateľ by mal poskytnúť vzorky dielov na tlakové liatie spolu so správami o rozmerových kontrolách predtým, ako sa zaviaže k plnej výrobe, čo vám dáva možnosť včas overiť vhodnosť a funkčnosť.
05
Vyhodnoťte sekundárne služby
Skontrolujte, či dodávateľ ponúka obrábanie, pokovovanie, práškové lakovanie alebo montáž vo vlastnej réžii, čo môže značne zjednodušiť váš dodávateľský reťazec a znížiť počet predajcov, s ktorými musíte koordinovať.
06
Porovnajte komunikáciu a dodaciu dobu
Rýchla a jasná komunikácia počas cenovej ponuky je často silným ukazovateľom toho, ako bude dodávateľ riešiť výrobné problémy, preto dbajte na pohotovosť ešte pred zadaním prvej objednávky.
Nákladové faktory ovplyvňujúce ceny dielov na tlakové liatie
Konečná cena dielov na tlakové liatie závisí od viacerých faktorov, z ktorých každý má v celkovej cenovej ponuke inú váhu. Nižšie uvedený graf znázorňuje relatívny vplyv bežných nákladových faktorov.
Ako všeobecné pravidlo platí, že nástroje na hliníkové tlakové odlievanie so strednou zložitosťou sa môžu pohybovať od približne 5 000 do viac ako 40 000 amerických dolárov, zatiaľ čo jednotkové náklady na samotný diel môžu klesnúť medzi 0,50 a 10 USD v závislosti od veľkosti, zliatiny a požiadaviek na konečnú úpravu, keď je objem výroby dostatočne vysoký na rozloženie investície do nástrojov. Kupujúci, ktorí vyhodnocujú cenové ponuky pre diely na tlakové liatie, by mali požiadať dodávateľov, aby rozdelili náklady na nástroje oddelene od ceny za kus, pretože to značne uľahčuje porovnávanie cenových ponúk medzi dodávateľmi a modelovanie celkových nákladov pri rôznych objemoch objednávok predtým, ako sa zaviažu k výrobe.
Často kladené otázky o dieloch na tlakové liatie
Aké je minimálne objednávacie množstvo dielov na tlakové liatie
Väčšina výrobcov odporúča minimálnu objednávku okolo 1 000 až 5 000 jednotiek na odôvodnenie počiatočnej investície do nástrojov, hoci niektorí dodávatelia akceptujú menšie série prototypov s použitím lacných prototypových nástrojov.
Ako dlho trvá výroba novej matrice na odlievanie dielov
Doba prípravy nástrojov sa zvyčajne pohybuje od 4 do 8 týždňov pre stredne zložité matrice, v závislosti od veľkosti dielu, počtu dutín a od toho, či sú potrebné klzáky alebo zdvíhadlá.
Diely na tlakové liatie je možné recyklovať
Áno, hliníkový, zinkový a horčíkový šrot vznikajúci pri orezávaní je možné pretaviť a znovu použiť v budúcich výrobných sériách, vďaka čomu je tlakové liatie procesom s relatívne efektívnym využitím zdrojov.
Aký je rozdiel medzi dielmi odlievanými pod tlakom a dielmi opracovanými CNC
Diely odlievané pod tlakom are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Ktorá zliatina je najlepšia pre ľahké diely odlievané pod tlakom
Zliatiny horčíka ponúkajú najnižšiu hustotu medzi bežnými kovmi na tlakové liatie, čo z nich robí preferovanú voľbu, keď je hlavnou prioritou zníženie hmotnosti, ako napríklad pri krytoch notebookov alebo fotoaparátov.
Diely na tlakové liatie potrebujú pred použitím dodatočné spracovanie
Závisí to od aplikácie. Mnohé diely odlievané pod tlakom možno použiť ako odliate po orezaní, zatiaľ čo iné vyžadujú opracovanie kritických spojovacích povrchov, pokovovanie pre odolnosť proti korózii alebo práškové lakovanie pre vzhľad a dodatočnú ochranu.
Aká je typická životnosť formy na tlakové liatie
Dobre udržiavaná oceľová forma používaná na tlakové liatie hliníka môže zvyčajne vyrobiť 100 000 až 500 000 dielov, kým je potrebná väčšia renovácia, zatiaľ čo lisovnice používané na tlakové liatie zinku môžu často presiahnuť 1 milión cyklov, pretože zinok je na nástrojovej oceli menej abrazívny.
Diely na tlakové liatie je možné zvárať
Štandardné tlakovo liate hliníkové a zinkové diely môžu byť ťažko zvárateľné konvenčným spôsobom, pretože zachytená vnútorná pórovitosť plynu môže spôsobiť defekty v oblasti zvaru, takže namiesto toho sa často používa mechanické upevnenie, lepenie alebo špecializované zváracie techniky.
Je tlakové liatie vhodné pre prototypy aj sériovú výrobu
Kompletné výrobné nástroje sú vo všeobecnosti vyhradené pre väčšie objemy, ale mnohí dodávatelia ponúkajú lacné prototypové lisovnice alebo jednodutinové mäkké nástroje, ktoré umožňujú inžinierom overiť dizajn dielov na tlakové liatie predtým, ako sa zaviažu k finálnej kalenej výrobnej lisovnici, čím sa skráti celková cesta od konceptu k výrobe v plnom rozsahu.
Záverečné myšlienky o dieloch na tlakové liatie
Diely odlievané pod tlakom zostávajú jedným z najefektívnejších spôsobov výroby presných, opakovateľných kovových komponentov vo veľkom meradle. Pochopením fáz procesu, výberom správnej zliatiny pre vašu aplikáciu, dodržiavaním zásad pre správny dizajn a partnerstvom s kvalifikovaným dodávateľom môžu výrobcovia dosiahnuť vysokú kvalitu dielov a zároveň udržať nízke jednotkové náklady pri veľkých objemoch výroby.
Či už navrhujete automobilové držiaky, elektronické kryty alebo priemyselné kryty, diely odlievané pod tlakom ponúkajú osvedčenú cestu od konceptu k hotovému produktu. Kombináciu rýchlosti, opakovateľnosti a voľnosti dizajnu je ťažké zladiť s akýmkoľvek iným procesom tvárnenia kovov, keď objem výroby odôvodňuje investície do nástrojov, čo je presne dôvod, prečo sú diely na tlakové liatie naďalej rok čo rok špecifikované v tak širokom spektre priemyselných odvetví.
Najnovšie správy
Zistite viac o novinkách v odvetví
-
19
Oct
 Automobilové tlakové liatie hliníka: Praktický sprievodca zliatinami, dielmi a kvalitouOdlievanie hliníka je jedným z tichých ťažných koní moderného automobilu. Pozrite sa za svetlometom alebo pod kapotu a nájdete liate hliníkové diely, ktoré vykonávajú neočarujúcu, ale nevyhnutnú...
-
28
Sep
Zinková zliatina Zamak 3: Vlastnosti, aplikácie tlakového liatia a sprievodca výberom pre OEMKeď si kovový diel vyžaduje komplexnú geometriu, tesné tolerancie a dobrú povrchovú úpravu za rozumnú cenu, materiálový inžinieri sa často obracajú na Zamak 3 ako prvý. Tento záver nie je založe... -
02
Sep
Odlievanie horčíka a hliníka: Porovnanie hustoty, pevnosti, nákladov a aplikácieInžinier OEM, ktorý skúma nový komponent elektrického vozidla, prichádza na známu križovatku: malo by byť toto puzdro z horčíka alebo hliníka? Odpoveď nikdy nie je jednoduchá materiálna preferen... -
21
Sep
Zliatina zinku vs hliník: Aplikácie, kritériá výberu a praktické pokynyPre OEM kupujúcich, ktorí porovnávajú zliatinu zinku a hliníka tlakové liatie , výber materiálu sa zvyčajne riadi štyrmi premennými: veľkosťou dielu, cieľovou hmotnosťou, prevádzkovou...
Či už ste kupujúci alebo vývojový partner, sme odhodlaní poskytnúť vám spoľahlivé riešenie.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových zliatin
- Výrobky na tlakové liatie zinkovej zliatiny
- Produkty na tlakové liatie z horčíkovej zliatiny
Mobil
Zákaznícky servis
OBJEDNAJTE SI CENU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
Autorské práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všetky práva vyhradené.
 Výrobcovia OEM/ODM tlakového liatia