

Odlievanie motora: Materiály, procesy a tlakové liatie vysvetlené pre OEM
 2026.10.26
 Správy z priemyslu
Opýtajte sa desiatich ľudí, čo znamená odlievanie motora, a dostanete desať rôznych obrázkov. Človek vidí naberačku roztaveného železa, ktorá sa vyklápa do pieskovej formy. Ďalší zobrazuje robotické rameno striekajúce uvoľňovací prostriedok do leštenej oceľovej matrice. Tretina myslí len na hotový blok motora, ktorý sedí na palete, je opracovaný a pripravený na montážnu linku.
Všetky tri obrázky sú správne, pretože odlievanie motora je jedna operácia a dlhý reťazec rozhodnutí. Ktorý proces? Ktorá zliatina? Aké hrubé by mali byť steny? Aký príspevok na obrábanie necháte? Kto vlastní nástroje a kto je zodpovedný, keď sa šarža vráti s pórovitosťou pod tesnením? Odpovedzte na tieto otázky dobre a získate ľahký, tuhý, netesniaci komponent, ktorý obrába čisto a prežije desaťročie tepelných cyklov. Odpovedzte na ne zle a nasledujúcich šesť mesiacov strávite honbou za šrotovnosťou.
Táto príručka je napísaná pre inžinierov, nákupcov a produktových manažérov, ktorí chcú skôr praktický pohľad na túto tému ako učebnicu. Vyrábame nástroje na tlakové liatie a vyrábame hliníkové a zinkové odliatky v Ningbo v Číne a robíme to od roku 1991, takže poznámky nižšie pochádzajú z dielne rovnako ako z knižnice.
Čo v skutočnosti znamená odlievanie motora
Odlievanie je proces tvarovania. Roztavený kov sa naleje alebo vstrekne do dutiny, ktorej tvar je negatív časti, ktorú chcete. Keď kov zamrzne, zostane vám takmer čistý tvar: takmer konečná veľkosť, ale nie konečná. Opracovanie potom odstráni tenkú vrstvu z plôch, ktoré vyžadujú tesné tolerancie, jemnú povrchovú úpravu alebo spoľahlivý tesniaci povrch.
Prečo jednoducho neodrezať celú časť z pevného bloku? Pretože motor je plný geometrie, na ktorú nedosiahne žiadna fréza. Plášte chladiacej kvapaliny sa ovíjajú okolo valcov, olejové galérie sa vinú cez blok a rebrá sú na vnútornej strane krytov, kam sa nástroj nedostane. Odlievanie vytvára tieto vlastnosti v jednom zábere pomocou kovu, ktorý je už blízko konečnému metalurgickému stavu. Taktiež plytvá oveľa menej materiálom a zväčšuje objemy, ktoré by obrábanie nikdy nedokázalo.
Vo všeobecnosti existujú dve rodiny odliatkov. V procesoch spotrebnej formy sa forma zničí, aby sa uvoľnila časť, a týmto spôsobom funguje odlievanie do piesku, stratená pena a investičné odlievanie. Pri procesoch permanentných foriem sa stále znova používa rovnaký oceľový alebo grafitový nástroj a do tejto skupiny patrí vysokotlakové liatie, nízkotlakové liatie a gravitačné liatie.
Jedno spresnenie ušetrí veľa zmätku na stretnutiach. Odlievanie motora v užšom zmysle znamená odlievanie bloku, hlavy valcov a hlavných konštrukčných častí samotného motora. V dodávateľskom reťazci táto fráza zahŕňa aj odliatky, ktoré obklopujú motor: kryty rozvodov, kryty motora, olejové vane, vane prevodovky, konzoly, chladiče a kryty spojky. Na oboch významoch záleží a oba zvyčajne pochádzajú od rovnakého druhu dodávateľa.
Základné pravidlo: veľký, dutý diel vyrobený v desiatkach tisíc je normálne liaty do piesku alebo nízkotlakový tlakový odliatok. Malý, tenkostenný diel vyrobený v stovkách tisíc je takmer vždy odlievaný pod vysokým tlakom.
Hlavné procesy používané pre komponenty motora
Väčšina odliatkov motorov pochádza zo šiestich trás. Líšia sa cenou nástrojov, dobou cyklu, dosiahnuteľnou hrúbkou steny, povrchovou úpravou a vnútornou pevnosťou kovu. Výber medzi nimi je záležitosťou prispôsobenia časti k objemu, nie výberom obľúbeného.
| Proces | Typické časti motora | Bežné zliatiny | Náklady na nástroje | Najlepšie sedí |
|---|---|---|---|---|
| Odlievanie do piesku | Bloky, hlavy valcov, výfukové potrubia | Šedá liatina, tvárna liatina, hliník | Nízka až stredná | Veľké časti, nízky až stredný objem |
| Odlievanie pod vysokým tlakom | Kryty motora, kryty, olejové vane, konzoly, chladiče | Hliník ADC12 a A380, zinok, horčík | Vysoká | Vysoká volume, thin walls, tight tolerances |
| Nízkotlakové odlievanie | Hlavy valcov, konštrukčné kryty | Hliník A356 | Stredná až vysoká | Hustejšie odliatky, mierny objem |
| Gravitačné tlakové liatie | Piesty, telesá čerpadiel, kryty | Hliník a hypereutektické zliatiny | Stredná | Husté časti, mierny objem |
| Stratený penový odliatok | Komplexné bloky s vnútornými priechodmi | Hliník, železo | Stredná | Zložitá geometria, stredný objem |
| Investičné liatie | Turbo komponenty, malé presné diely | Nerezová oceľ, superzliatiny | Vysoká | Presné a vysokoteplotné zliatiny |
Začnite od časti, nie od procesu. Tlakový odlievač nemôže ekonomicky naplniť 40 kilogramový blok a piesková zlieváreň nedokáže udržať hrúbku steny, ktorú si vyžaduje moderný dizajn krytu. Úprimná odpoveď na to, ktorý proces je najlepší, zvyčajne závisí od troch čísel: ročný objem, maximálny rozdiel v hrúbke steny a najtesnejšia tolerancia, ktorá skutočne ovplyvňuje funkciu.
Je tiež potrebné pamätať na to, že výber procesu je zablokovaný na začiatku. Keď raz raz existuje, zmena zliatiny alebo hrúbky steny znamená rezanie novej ocele. To je dôvod, prečo na preskúmaní dizajnu záleží viac než na čomkoľvek inom v tomto odvetví.
Výber zliatiny: železo, hliník, horčík a zinok
Zliatina často rozhoduje viac o hotovom diele ako o procese. Určuje hmotnosť, tepelnú rozťažnosť, korózne správanie a náklady na obrábanie. V práci motora dominujú štyri rodiny.
| Zliatinová rodina | Typické použitie motora | Prečo sa volí | Čo sledovať |
|---|---|---|---|
| Šedá liatina | Bloky motora, vložky valcov | Vynikajúce tlmenie, odolnosť proti opotrebovaniu, nízka cena | Ťažká, obmedzená tenkostenná schopnosť |
| Tvárna liatina | Kľukové hriadele, nejaké bloky, konzoly | Vysokáer strength and ductility | Väčšie zmršťovanie, vyžaduje starostlivé kŕmenie |
| Hliník A356 and A360 | Hlavy valcov, konštrukčné kryty | Dobrá zlievateľnosť a tepelná spracovateľnosť | Vyžaduje vložky alebo vložky na opotrebovaných povrchoch |
| Hliníkové ADC12 a A380 | Kryty motora, kryty, panvice, chladiče | Dobre tečie v matriciach, tenké steny, dobrá povrchová úprava | Kontrola pórovitosti je kritická |
| Horčík AZ91 a AM60 | Kryty, konzoly, ľahké kryty | Veľmi ľahké, dobré tlmenie | Ochrana proti korózii a manipulácia s taveninou |
| Zinok ZAMAK 3 a 5 | Malé držiaky, kryty snímačov, diely stieračov | Rozmerová stabilita, vynikajúce tenké steny | Hmotnostné limity, nevhodné do horúcich oblastí |
Hliník prevzal väčšinu nových krytov motora a hnacieho ústrojenstva, pretože odstraňuje váhu presne z miesta, kde hmotnosť bolí najviac. Železo stále víťazí tam, kde tuhosť, tlmenie a cena za kilogram záleží viac ako na hmotnosti. Zinok je špeciálny materiál: krásne sa odlieva, drží veľmi tenké steny a rýchlo sa obrába, ale je ťažký a pri zvýšených teplotách stráca pevnosť.
Praktické ponaučenie je, že ten istý diel často existuje v dvoch zliatinách. Napríklad chladič osvetlenia môže byť vyrobený z hliníka pre vysokovýkonné vozidlo a zo zinku pre kompaktné vozidlo, s identickou montážnou geometriou a odlišným tepelným správaním. Špecifikácia zliatiny je systémové rozhodnutie, nie rozhodnutie o kúpe.
Odlievanie komponentu motora krok za krokom
Skriňa motora odliata pod tlakom prechádza predvídateľnou sekvenciou. Sekvencia vyzerá na vývojovom diagrame jednoducho, ale každý krok nesie premenné, ktoré rozhodujú o tom, či sa hotový diel predá alebo zošrotuje.
- Preskúmanie dizajnu a DFM. Geometria dielu, deliaca čiara, uhly úkosu, polohy brány a rozloženie vyhadzovača sa posudzujú spoločne. Väčšina problémov s odlievaním je navrhnutá v tomto štádiu, dlho predtým, ako sa akákoľvek oceľ rozreže.
- Výroba nástrojov. Forma alebo vzor je opracovaný, tepelne spracovaný a prispôsobený. Nástroje na tlakové liatie sú zvyčajne vyrobené z ocele H13 s kalenými vložkami v oblastiach s vysokým opotrebovaním okolo brán a jadier.
- Skúšanie a odber vzoriek. Nástroj sa spustí, zmerajú sa prvé diely a stanoví sa procesné okno: tlak výstrelu, teplota matrice, čas cyklu, úroveň vákua, ak je to možné.
- Tavenie a spracovanie taveniny. Zliatina je roztavená, odplynená a rafinovaná zrna. Monitoruje sa obsah vodíka a hladina železa, pretože oboje poháňa pórovitosť a oboje je v hotovom diele neviditeľné.
- Vyplnenie dutiny. Pri tlakovom liatí vystrelené puzdro vtlačí kov cez bežce a brány do dutiny v priebehu milisekúnd. Vzor plnenia rozhoduje o tom, kde skončí zachytený vzduch, a to rozhoduje o tom, kde bude diel unikať.
- Tuhnutie a vyhadzovanie. Odliatok zamrzne v priebehu niekoľkých sekúnd. Vyhadzovacie kolíky ho vytláčajú a tepelná kontrola matrice udržuje deformáciu a horúce miesta pod kontrolou.
- Odhrotovanie a odhrotovanie. Odstránia sa žľaby, prepady a otlaky, potom sa okraje vyčistia vibračnými, omieľacími alebo orezávacími lismi.
- Obrábanie. CNC operácie pridávajú otvory, závity, tesniace plochy a montážne otvory s toleranciami, ktoré žiadny odlievaný povrch sám o sebe neudrží.
- Povrchová úprava. Tryskanie, eloxovanie, práškové lakovanie, e-povlakovanie alebo chrómová konverzia chráni diel a poskytuje konzistentný vzhľad v celej sérii.
- Kontrola a balenie. Rozmerové správy, testy tesnosti, röntgenové snímky a materiálové certifikáty putujú so zásielkou, takže zákazník môže spätne sledovať každú šaržu až k tepelnému číslu.
Dva z týchto krokov si zaslúžia osobitnú pozornosť. Spracovanie taveniny je neviditeľné, ale rozhodujúce, pretože zle odplynená tavenina vytvorí diely, ktoré prejdú vizuálnou kontrolou a neprejdú tlakovou skúškou. Opracovanie je miesto, kde si zvukový odliatok získava svoju povesť, pretože odliatok s vnútornou pórovitosťou sa často otvorí až vtedy, keď sa do neho vyreže otvor.
Ktoré časti motora sú skutočne odliate?
Vo vnútri moderného motora je zoznam hercov dlhší, než väčšina ľudí očakáva. Zahŕňa blok, hlavu valcov, olejové vane, kryty ventilov, kryty rozvodov, sacie potrubia, výfukové potrubia, skrine turba, skrine vodných čerpadiel, skrine termostatov, držiaky motora a dlhý koniec malých držiakov.
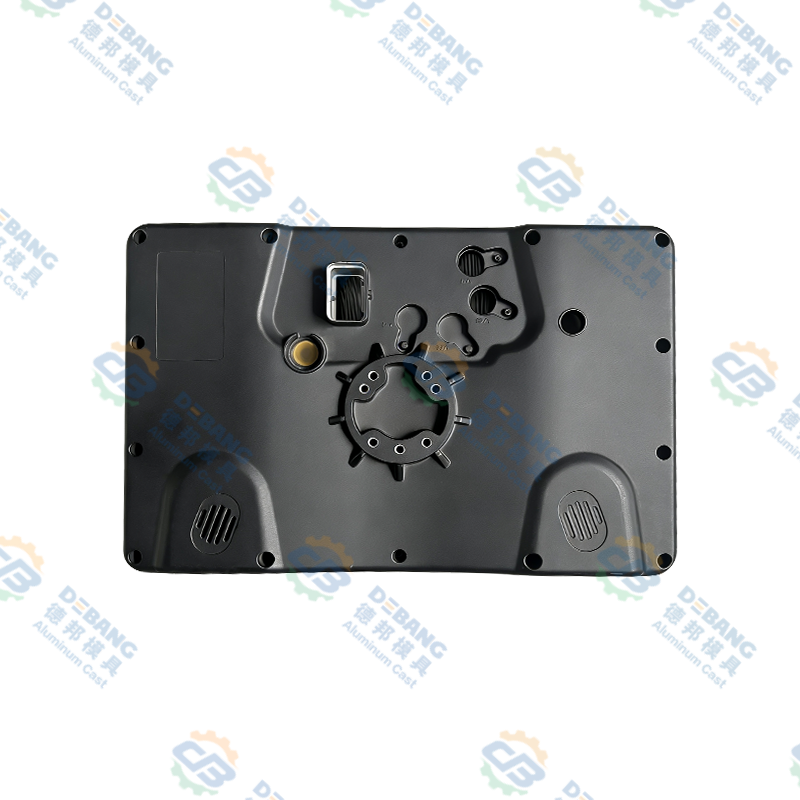
Mimo spaľovacieho jadra je najbežnejšou časťou odliatku pod tlakom samotný kryt motora, niekedy nazývaný kryt rozvodu, predný kryt alebo kryt príslušenstva. Je tenkostenná, nesie tesniacu drážku, podopiera náliatky skrutiek a často obsahuje ložiskové otvory pre hriadele. Musí byť plochý, rozmerovo stabilný a úplne bez pórovitosti cez stenu, pretože oddeľuje olej na jednej strane od vzduchu na strane druhej.
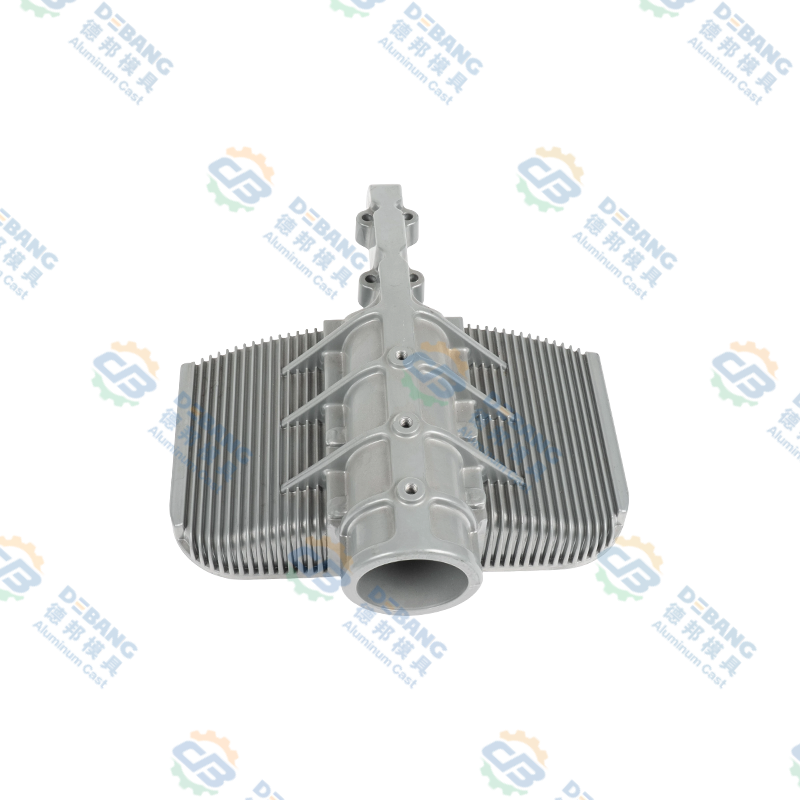
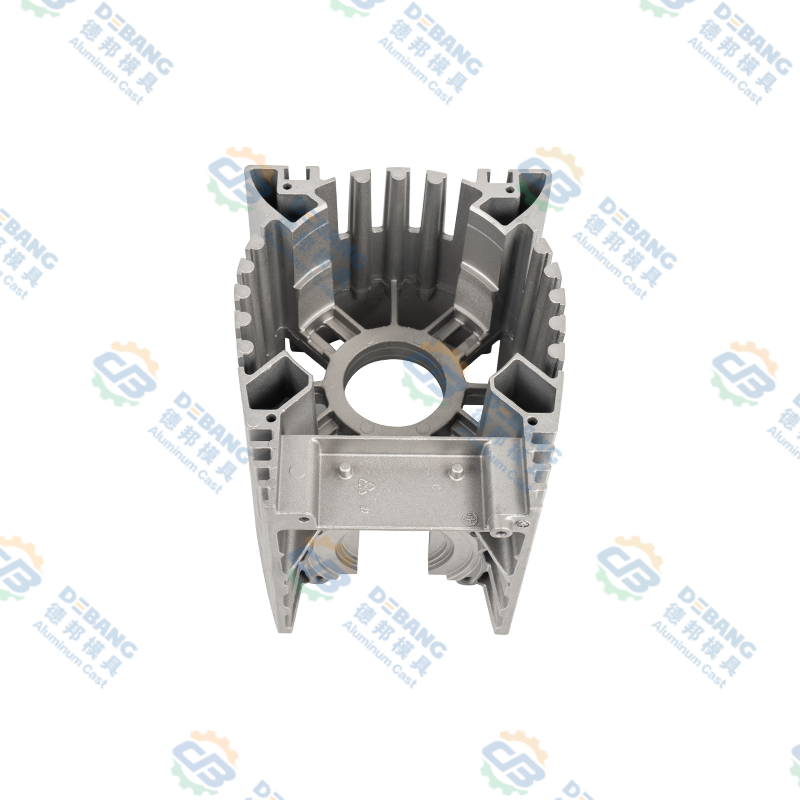 Kryt motora a kryt ovládača z hliníkového odlievania Kryt motora z hliníkového tlakového odliatku alebo kryt automobilového ovládača s rebrami na odvádzanie tepla a integrovanou konštrukciou, vhodný pre tenkostenné tesnenie a štrukturálnu tuhosť. Zobraziť produkt →
Časti ako táto odmeňujú dodávateľa, ktorý kontroluje celý reťazec. Ak je nástroj narezaný na jednom mieste, odliatok naliaty na iné a obrábanie subdodávané na tretie, nikto nevlastní hrúbku steny, ktorá spôsobila netesnosť. Jediný dodávateľ od návrhu formy až po hotové, opracované odlievanie túto medzeru odstraňuje.
Odliatky okolo motora: Prevodovka, spojka a tepelné diely
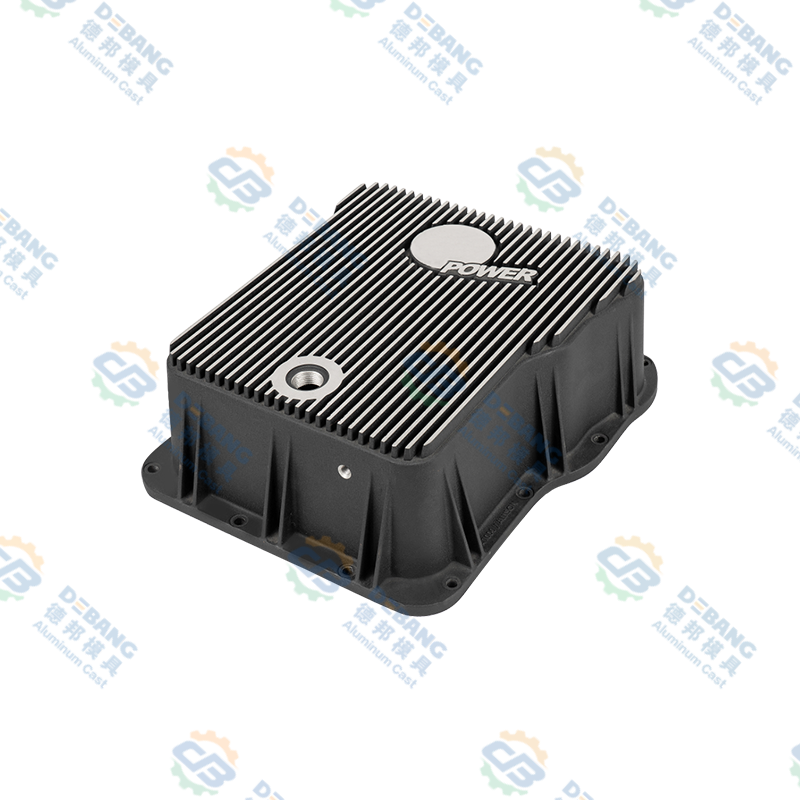
Motor nepracuje sám a ani jeho odliatky. Olejové vane prevodovky sú umiestnené v spodnej časti hnacieho ústrojenstva, zhromažďujú kvapalinu a slúžia ako štrukturálny kryt. Zvyčajne sú veľké, ploché a rebrované, s výstupkom vypúšťacej zátky a tesniacou prírubou, ktorá musí zostať plochá po rokoch tepelných cyklov.
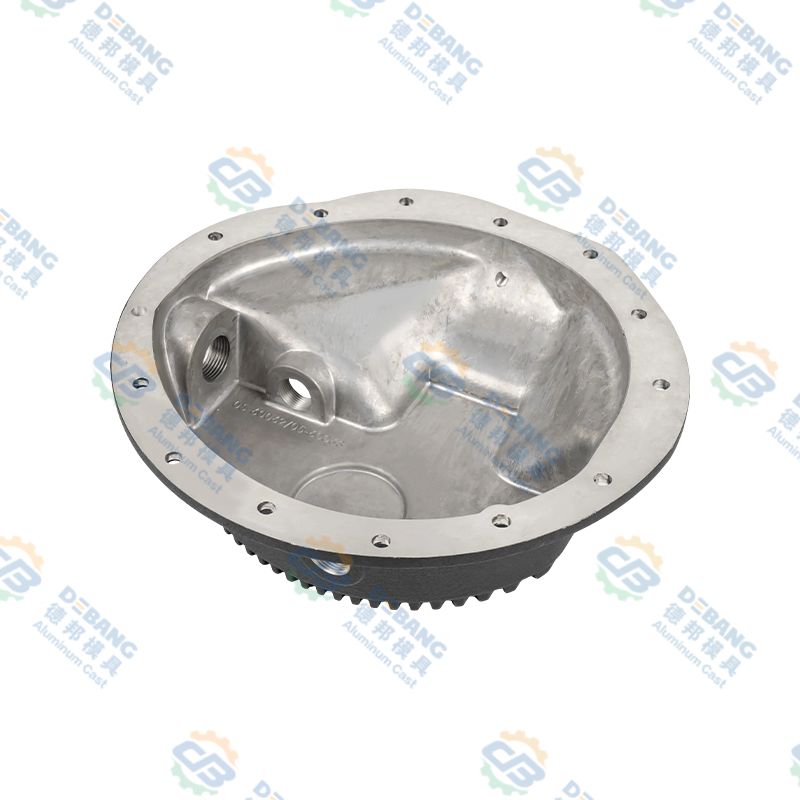 Hliníkové tlakové odlievacie misky prevodoviek pre automobilové hnacie ústrojenstvo Táto hliníková tlakovo odliata prevodová panva zdôrazňuje povrchovú úpravu odolnú voči korózii a nepriepustné tesnenie pre úlohu zachytávania kvapalín hnacieho ústrojenstva pod vozidlami. Zobraziť produkt →
Komponenty spojky predstavujú inú výzvu. Časti spojky na báze silikónového oleja pre ťažké úžitkové vozidlá pracujú pri nepretržitom zaťažení a teplote, takže na rozmerovej presnosti a vnútornej neporušenosti záleží viac ako na vzhľade. Hrúbka steny musí byť dostatočne rovnomerná, aby sa predišlo horúcim miestam, a materiál na obrábanie musí byť dostatočne predvídateľný, aby sa hotový diel vyrovnal.
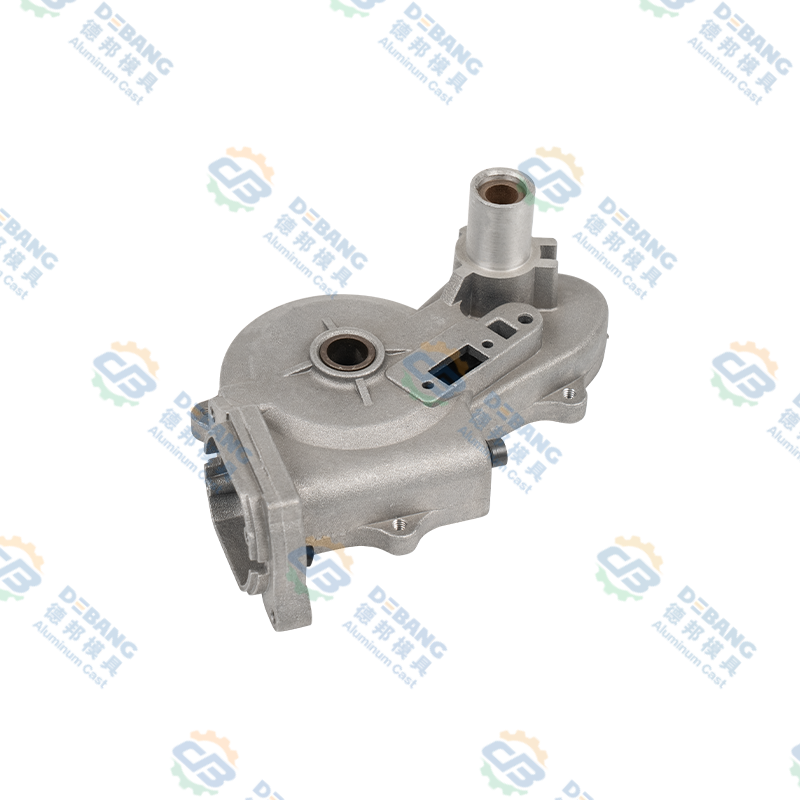
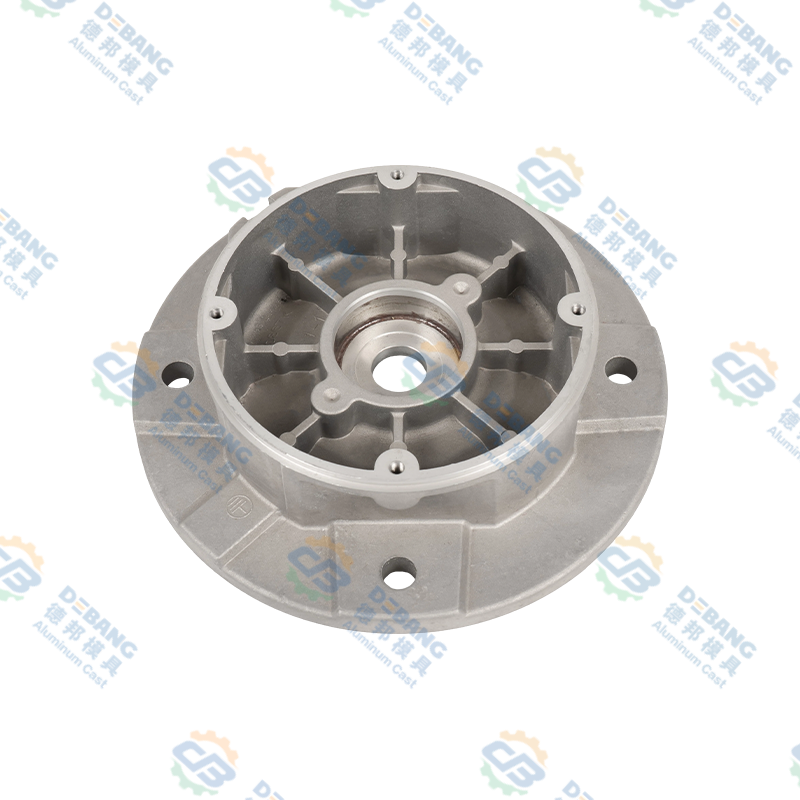 Komponenty spojky zo silikónového oleja odlievaného pod tlakom Odolné komponenty spojky zo silikónového odlievaného hliníka pre ventilátory chladenia motora, ktoré prispôsobujú otáčky ventilátora teplote na podporu chladenia a úspory paliva. Zobraziť produkt →
Tepelné časti dotvárajú obraz. S prechodom na elektrické a hybridné hnacie ústrojenstvo sa odliatky presunuli z bloku motora do krytu batérie, krytu meniča, krytu motora a chladiča osvetlenia. Kov je často rovnaký, hrúbka steny je často tenšia a požiadavky na tesnenie sú zvyčajne prísnejšie. Dodávatelia, ktorí už rozumejú krytom motorov, majú tendenciu sa týmto častiam rýchlo prispôsobiť, pretože základná disciplína je rovnaká.
Konštrukčné pravidlá, ktoré udržia zvuk odliatkov motora
Dobré odliatky sú navrhnuté, nie sú kontrolované. Nasledujúce pravidlá platia pre takmer každý odliatok súvisiaci s motorom, bez ohľadu na proces.
- Udržujte hrúbku steny čo najrovnomernejšiu. Hrubé časti sa pomaly ochladzujú a sťahujú kov z tenkých susedov, čím vytvárajú zmršťovacie dutiny.
- Vo vnútorných rohoch použite veľkorysé filety. Ostré rohy koncentrujú napätie a obmedzujú tok kovu.
- Pridajte prievan na každú zvislú plochu. Bez nej sa súčiastka pri vysúvaní ťahá a povrch sa trhá.
- Navrhnite radšej rebrá ako hrubé výstupky. Tuhosť pochádza z geometrie, nie z hmoty.
- Prídavok na obrábanie umiestnite len tam, kde k obrábaniu skutočne dôjde. Extra zásoba na odliatom povrchu je odpadový kov a extra čas cyklu.
- Zamyslite sa nad umiestnením vyhadzovacích kolíkov včas. Kolík, ktorý pristál na tesniacej ploche, je netesnosť, ktorá čaká na to, kým sa stane.
- Udržujte dierované otvory jednoduché a v súlade so smerom otvárania matrice. Bočné jadrá zvyšujú náklady a údržbu.
- Zadajte tolerancie, ktoré zodpovedajú procesu. Príliš tesné tolerancie na odliatom povrchu zvyšujú náklady na nástroje a množstvo odpadu bez zlepšenia funkcie.
Pri dodržaní týchto pravidiel dorazí odliatok do obrábacieho centra v predvídateľnom stave a celý program beží rýchlejšie. Keď sú ignorované, prvý test vzorky sa stáva drahým vyjednávaním.
Bežné chyby a ako im predchádzať
Každá zlieváreň si vedie mentálny zoznam chýb, pretože každá má podpis a príčinu. Týchto šesť sa v odliatkoch motorov objavuje najčastejšie.
Pórovitosť plynu
Okrúhle vnútorné dutiny spôsobené zachyteným vzduchom alebo rozpusteným vodíkom. Zabráni tomu lepšie odvetrávanie, podpora vákua a správne odplynenie taveniny.
Pórovitosť zmršťovania
Nepravidelné dutiny v hrubých častiach, ktoré zamrznú ako posledné. Zabránené rovnomernou hrúbkou steny, lepším podávaním a kontrolovanou teplotou matrice.
Studené uzávery
Dve kovové predné strany sa stretávajú bez zvaru, zanechávajú viditeľný šev a slabý spoj. Zabráni tomu vyššia teplota matrice a rýchlejšie plnenie.
Flash
Kov unikajúci pozdĺž deliacej čiary. Zabránené údržbou matrice, správnou upínacou silou a kontrolovaným tlakom výstrelu.
Warpage
Skreslenie po vysunutí v dôsledku nerovnomerného chladenia. Zabraňujú tomu vyvážené chladiace okruhy a správne načasovanie vyhadzovania.
Spájkovanie
Hliník sa prilepí na povrch matrice a zanechá drsnú záplatu. Zabránené povrchovou úpravou, reguláciou teploty a vhodnou chémiou zliatiny.
Vzor je konzistentný: takmer každá chyba má pôvod v teplote, vzore výplne alebo kvalite kovu. Preto je monitorovanie procesu cennejšie ako výstupná kontrola. Časť, ktorá sa po obrábaní vyradí zo šrotu, už spotrebovala prácu, energiu a životnosť nástroja.
Kontrola kvality pri odlievaní dielov motora
Plánovanie kvality odliatkov motora začína funkciou dielu. Kryt, ktorý drží olej, potrebuje tlakovú tesnosť. Držiak vyžaduje opakovateľnosť rozmerov. Chladič potrebuje integritu steny, aby teplo mohlo skutočne prechádzať kovom.
V praxi typický plán kontroly kombinuje niekoľko vrstiev. Spektrometrické kontroly potvrdzujú chémiu zliatiny pred použitím taveniny. Priebežné monitorovanie zaznamenáva profily výstrelov a teploty matrice. Pri rozmerovej kontrole sa používajú posuvné meradlá, meradlá a súradnicové meracie stroje pre kritické vlastnosti. Nedeštruktívne metódy, ako je röntgen a tlakové alebo netesnosti, hľadajú vnútorné dutiny, ktoré vizuálna kontrola nedokáže nájsť. Nakoniec deštruktívne kontroly častí vzorky odhalia mikroštruktúru, tvrdosť a skutočnú úroveň pórovitosti.
Na dokumentácii záleží rovnako ako na testovaní. Dodávateľ odliatku by mal byť schopný ukázať zákazníkovi záznam o kontrole pre konkrétnu dávku, priradený k tepelnému číslu a stroju. Táto sledovateľnosť je to, čo premení zásielku na spoľahlivý dodávateľský vzťah, a to je dôvod, prečo považujeme naše vlastné záznamy o kontrole za produkt ako taký. Viac o tom, ako k tomu pristupujeme, si môžete prečítať na našej stránke kvalitná stránka .
Náklady, nástroje a dodacia lehota
Kupujúci často žiadajú jedno číslo na diel, ale cena odliatku je súčtom niekoľkých veľmi odlišných nákladov. Nižšie uvedená tabuľka približne ukazuje, ako sa celkové náklady na program hliníkového tlakovo liateho komponentu motora zvyčajne delia.
Nasledujú dva závery. Po prvé, materiál a nástroje dominujú, takže malá zmena hrúbky steny môže posunúť jednotkovú cenu viac ako dlhé vyjednávanie o sadzbách práce. Po druhé, výdavky na kvalitu nie sú nad hlavou. Je to najlacnejšie poistenie proti reklamácii na netesný kryt.
Dodacia lehota sa riadi podobnou logikou. Výroba nástrojov zvyčajne trvá niekoľko týždňov od zmrazenia návrhu po prvú vzorku a obrábacie prípravky pridávajú čas navyše. Realistický harmonogram umožňuje kolo odberu vzoriek, v prípade potreby korekciu návrhu a malú predvýrobnú dávku pred úplným nábehom.
Práca s partnerom na tlakové liatie
Najčastejšia porucha pri projektoch odlievania nie je technická. Ide o odovzdávaciu medzeru. Výrobca nástrojov obviňuje zlievareň, zlieváreň obviňuje šaržu zliatiny a obrábacia dielňa objaví problém, ktorý existuje už od prvého výstrelu.
Dodávateľ, ktorý pod jednou strechou pokrýva návrh formy, odlievanie, sekundárne operácie, presné obrábanie, povrchovú úpravu a montáž, odstraňuje väčšinu tohto rizika. Tiež to skracuje spätnú väzbu: keď obrobený otvor odhalí pórovitosť, zlieváreň sa o tom dozvie v ten istý týždeň, nie v rovnakom štvrťroku.
Ak plánujete nový odliatok motora alebo hnacieho ústrojenstva, oplatí sa zapojiť výrobného partnera do rozhovoru skôr, ako výkres zamrzne. Krátka diskusia o deliacich líniách, hrúbke steny a materiálu obrábania môže ušetriť celý nástrojový cyklus. Ste vítaní porozprávajte sa s naším tímom o vašom projekte, či už ide o jednu časť alebo skupinu komponentov.
Často kladené otázky
Je odlievanie bloku motora rovnaké ako tlakové odlievanie?
Nie. Bloky motorov sú zvyčajne liate do piesku alebo odlievané pod tlakom zo železa alebo hliníka, pretože sú veľké a ich vnútorné priechody potrebujú formu, ktorá sa dá odlomiť. Vysokotlakové odlievanie sa bežne používa pre menšie, tenšie časti, ako sú plášte, kryty, panvy a konzoly, kde vysoký objem a úzke tolerancie odôvodňujú náklady na oceľovú formu.
Aký kov sa používa na odlievanie častí motora?
Tradičným blokom a kľukovým hriadeľom dominuje šedá liatina a tvárna liatina. Zliatiny hliníka ako A356, A360, ADC12 a A380 sa používajú na hlavy, kryty, kryty a tepelné časti. Horčík sa objavuje v ľahkých krytoch a konzolách, zatiaľ čo zinok sa používa pre malé presné komponenty, ktoré potrebujú veľmi tenké steny.
Prečo odliate časti motora stále potrebujú opracovanie?
Pretože odlievanie vytvára takmer sieťový tvar, nie hotový. Liaty povrch nemôže dodržať toleranciu potrebnú pre otvor ložiska, tesniacu plochu alebo otvor so závitom. Obrábanie odstraňuje kontrolovanú vrstvu kovu, aby sa dosiahli tieto tolerancie, a tiež odhaľuje vnútornú pórovitosť, ktorá by inak v prevádzke zlyhala.
Ako dlho trvá odliatie a dodanie komponentu motora?
V prípade nového dielu počkajte niekoľko týždňov na návrh a výrobu nástrojov, potom kolo odberu vzoriek na overenie rozmerov a parametrov procesu. Výroba zrelého dielu je rýchla, často sa meria v dňoch, ale celkový čas prípravy zahŕňa aj obstaranie materiálu, opracovanie, povrchovú úpravu, kontrolu a expedíciu.
Dá sa opraviť pórovitosť odliatej časti motora?
Malú povrchovú pórovitosť možno niekedy utesniť impregnáciou, ale štrukturálnu pórovitosť v tlakotesnej alebo nosnej oblasti by sa nemala opravovať. Správna odpoveď je opraviť proces, nastaviť bránu alebo chladenie a znova odobrať vzorky. Oprava vnútorných dutín skôr skrýva problém, ako ho rieši.
Ako zistím, že odliatok netečie?
Tesnosť úniku je navrhnutá a kontrolovaná, v ktorú sa neočakáva. Začína sa simuláciou plnenia, pokračuje kontrolovanou kvalitou taveniny a teplotou formy a končí tlakovou alebo netesnosťou na výrobných dieloch. Röntgenová kontrola vzoriek potvrdzuje, že vnútorná štruktúra zodpovedá konštrukčnému zámeru.
Obsadenie motora je téma, ktorá odmeňuje trpezlivosť. Proces, zliatina a geometria sa navzájom ovplyvňujú a rozhodnutie prijaté na prvom stretnutí s návrhom sa zvyčajne prejaví v šrotovnom o rok neskôr. Uveďte správne základy, udržujte krátky dodávateľský reťazec a kontrolujte taveninu a nástroje s rovnakou vážnosťou a odliatky budú vykonávať svoju tichú prácu počas životnosti vozidla.
Ak by ste chceli druhý názor na časť, ktorú vyvíjate, pošlite nám nákres. Krátky rozhovor o hrúbke steny, deliacich čiarach a obrábacom materiáli je zvyčajne najcennejšou hodinou v celom projekte.
Najnovšie správy
Zistite viac o novinkách v odvetví
-
16
Nov
 Odlievanie horčíka vs hliníka: Praktická príručka pre dizajnérske tímyOpýtajte sa desiatich inžinierov, čo oddeľuje horčík od hliníka a zvyčajne dostanete desať variácií rovnakých troch slov: hmotnosť, cena, korózia. Na všetkých troch záleží, no žiadny z nich sám ...
-
28
Sep
Zinková zliatina Zamak 3: Vlastnosti, aplikácie tlakového liatia a sprievodca výberom pre OEMKeď si kovový diel vyžaduje komplexnú geometriu, tesné tolerancie a dobrú povrchovú úpravu za rozumnú cenu, materiálový inžinieri sa často obracajú na Zamak 3 ako prvý. Tento záver nie je založe... -
07
Sep
Tlakové liatie v automobilovom priemysle: Výber zliatiny, tolerancie a výber OEMVedúci automobilového programu nám raz poslal prevodové panvy, ktoré neustále zlyhávali pri testoch tesnosti. Hrúbka steny sa posunula, objavila sa pórovitosť a výrobná linka sa zastavila dvakrá... -
02
Nov
Dizajn HPDC: Praktický sprievodca dizajnom foriem na vysokotlakové liatieVysokotlakové liatie má povesť procesu takmer čistého tvaru, vďaka čomu to znie, akoby sa väčšina skutočnej práce odohrávala vo vnútri stroja. V skutočnosti je takmer každá kvalitatívna charakte...
Či už ste kupujúci alebo vývojový partner, sme odhodlaní poskytnúť vám spoľahlivé riešenie.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových zliatin
- Výrobky na tlakové liatie zinkovej zliatiny
- Produkty na tlakové liatie z horčíkovej zliatiny
Mobil
Zákaznícky servis
OBJEDNAJTE SI CENU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
Autorské práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všetky práva vyhradené.
 Výrobcovia OEM/ODM tlakového liatia