

Tlakové liatie v automobilovom priemysle: Výber zliatiny, tolerancie a výber OEM
 2026.09.07
 Správy z priemyslu
Vedúci automobilového programu nám raz poslal prevodové panvy, ktoré neustále zlyhávali pri testoch tesnosti. Hrúbka steny sa posunula, objavila sa pórovitosť a výrobná linka sa zastavila dvakrát týždenne. Oprava nebola nákladnou modernizáciou materiálu; bol to partner pre tlakové liatie, ktorý od začiatku kontroloval nástroje, parametre procesu a kontrolu. Keď komponent vyžaduje opakovateľnú geometriu, veľký objem a takmer čistý tvar, tlakové liatie v automobilovom priemysle je proces, ktorý to poskytuje a jeho úspech závisí od toho, kto riadi matricu.
Prečo má tlakové liatie hlavné miesto v oblasti automobilových dielov
Tlakové liatie vstrekuje roztavený kov do kalenej oceľovej formy pri vysokom tlaku, zvyčajne medzi 1 500 a 25 000 psi, čím sa v jedinom kroku vytvárajú zložité tvary s úzkymi toleranciami. Pre automobilové aplikácie to znamená, že odliatky môžu obsahovať tenké steny, chladiace kanály, výstupky a upevňovacie body bez samostatných operácií obrábania.
Tri faktory sťažujú nahradenie tohto procesu pri výrobe vozidiel. Po prvé, schopnosť takmer čistého tvaru znižuje plytvanie materiálom a počet hodín obrábania. Po druhé, časy cyklov sú dostatočne krátke na to, aby podporovali programy s veľkým objemom. Po tretie, flexibilita dizajnu umožňuje inžinierom konsolidovať viacero komponentov do jedného odliatku, čo zjednodušuje montáž a znižuje hmotnosť.
- Stenové časti môžu byť držané s hrúbkou 1,5 až 3,0 mm z hliníka so správnou konštrukciou matrice.
- Rozmerová opakovateľnosť podporuje robotickú montáž a tesné riadenie stohovania.
- Recyklovateľnosť hliníka a horčíka je v súlade s cieľmi udržateľnosti automobilového priemyslu.
Architektúry elektrických vozidiel zvýšili dopyt po hliníkových odliatkoch v krytoch batérií, krytoch motorov a konštrukčných rámoch. Priemysel tiež skúma integrované tlakové liatie, niekedy nazývané megacasting, na vytvorenie veľkých jednodielnych častí tela. Zatiaľ čo tieto veľké odliatky chytajú titulky, každodenná výhoda je jednoduchšia: spoľahlivé komponenty v chladiacom systéme, zostave stieračov a prevodovke, kde porucha znamená prestoje.
Hliník, zinok alebo horčík: ktorá zliatina sa hodí pre váš automobilový diel
Pred schválením akéhokoľvek dizajnu nástroja závisí výber zliatiny na životnosti nástroja, dobe cyklu, hmotnosti dielu a cene. Vo väčšine prípadov sa rozhoduje, či potrebujete nosnosť, zložité drobné detaily alebo čo najľahší diel.
| Zliatina | Hustota (g/cm³) | Typická medza klzu (MPa) | Bežné použitie v automobiloch |
|---|---|---|---|
| Hliník (A380/ADC12) | 2.7 | 150-170 | Odliatky motorov, prevodové vane, chladiče, konštrukčné kryty |
| Zinok (Zamak 3) | 6.6 | 200-220 | Ramená stieračov, malé držiaky, uzamykacie mechanizmy, drobné zložité časti |
| horčík (AZ91D) | 1.8 | 140-160 | Rámy stĺpika riadenia, vnútorné obloženie, ľahké kryty |
Hliník je predvolenou voľbou pre automobilové konštrukčné a tepelné diely, pretože vyvažuje pevnosť, odolnosť proti korózii a hmotnosť za prijateľnú cenu. Zliatiny zinku žiaria, keď je geometria malá, zložitá a vyžaduje vynikajúcu povrchovú úpravu a tenké steny. Horčík ponúka najľahšie riešenie, ale vyžaduje starostlivý výber náteru a montáže na zvládnutie korózie v prostredí vozidla.
Tlakovo odlievané automobilové komponenty naprieč vozidlom
Systémy tepelného manažmentu a osvetlenia
Osvetľovacie polia a LED moduly generujú teplo, ktoré sa musí odvádzať pre ochranu elektronických komponentov a udržanie svetelného výkonu. Hliníkový chladič ponúka dobrú tepelnú vodivosť a môže byť odliaty s rebrami alebo vnútornými kanálikmi, aby sa zväčšila plocha. V zostavách LED svetlometov je chladič tiež konštrukčným prvkom, ktorý drží šošovku a puzdro v zarovnaní, takže na rozmerovej presnosti záleží rovnako ako na prenose tepla.
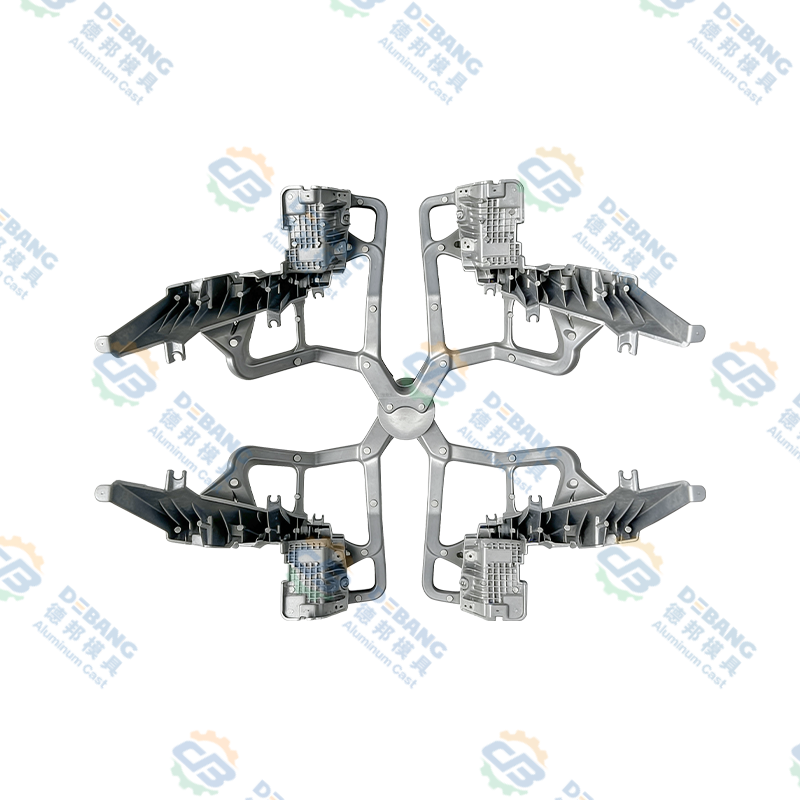
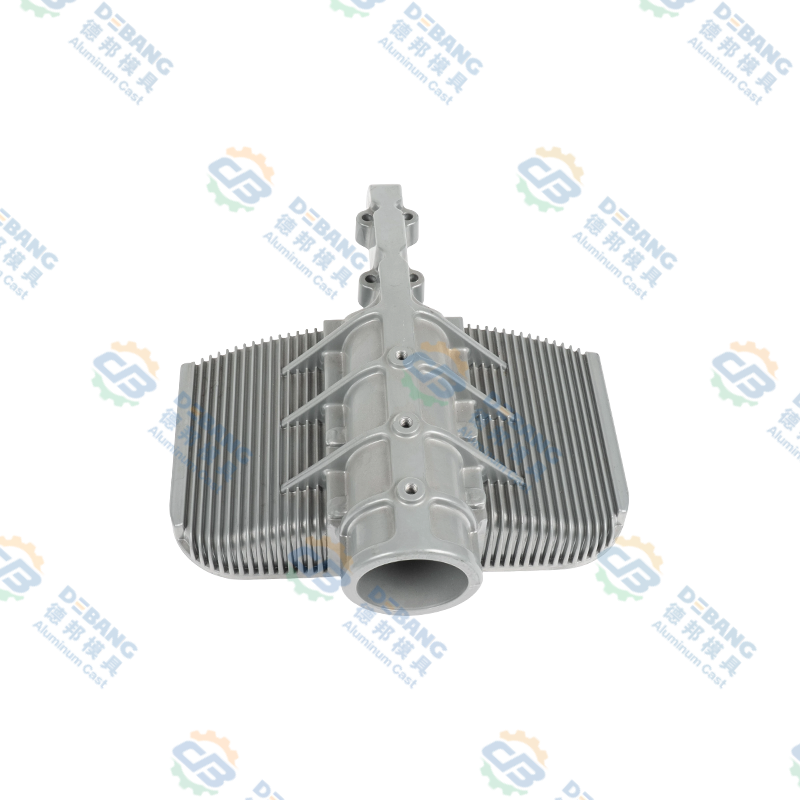
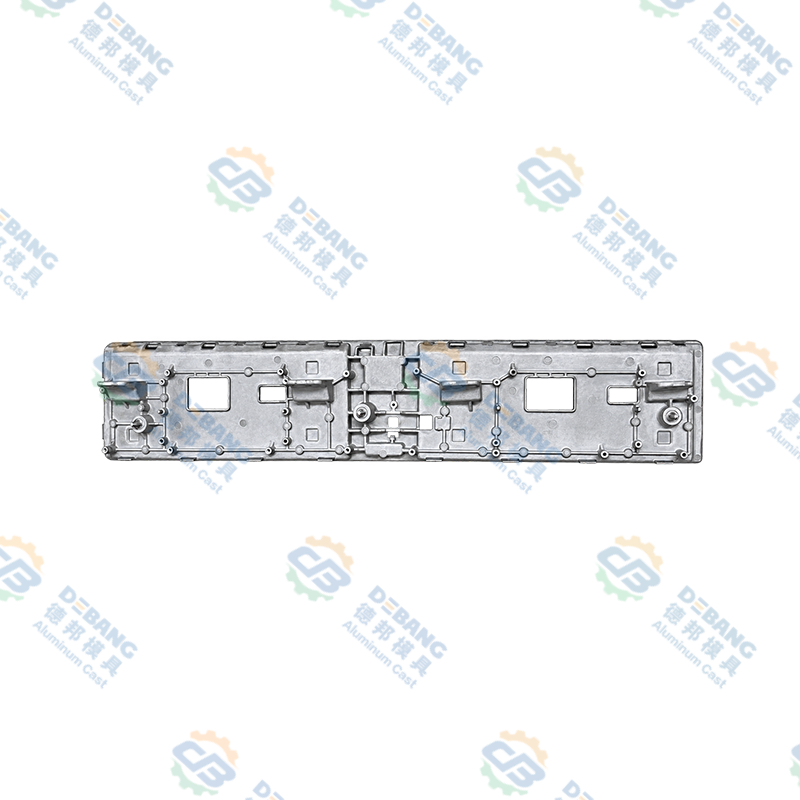
 Chladič z hliníkovej zliatiny pre automobilové osvetlenie Tento chladič je navrhnutý pre zostavy LED svetlometov a kombinuje tepelný manažment so štrukturálnou podporou. Jeho liate rebrá a kanály maximalizujú chladenie a zároveň zachovávajú zarovnanie šošoviek pre spoľahlivý výkon. Zobraziť produkt →
Systémy stieračov a vonkajšie mechanizmy
Motory stieračov, ramená stieračov a ich kryty čelia vibráciám, vlhkosti a teplotným výkyvom. Zliatiny zinku poskytujú vynikajúcu opracovateľnosť a môžu odlievať jemné detaily komponentov ramienka stieračov, zatiaľ čo hliníkové odliatky sa používajú, keď diel potrebuje väčšiu tuhosť alebo musí niesť väčšie zaťaženie. Kryt motora odliaty z hliníka udržuje ozubené koleso sústredné a odolné voči nárazom, čo znižuje vôle a nepríjemný hluk v závese.
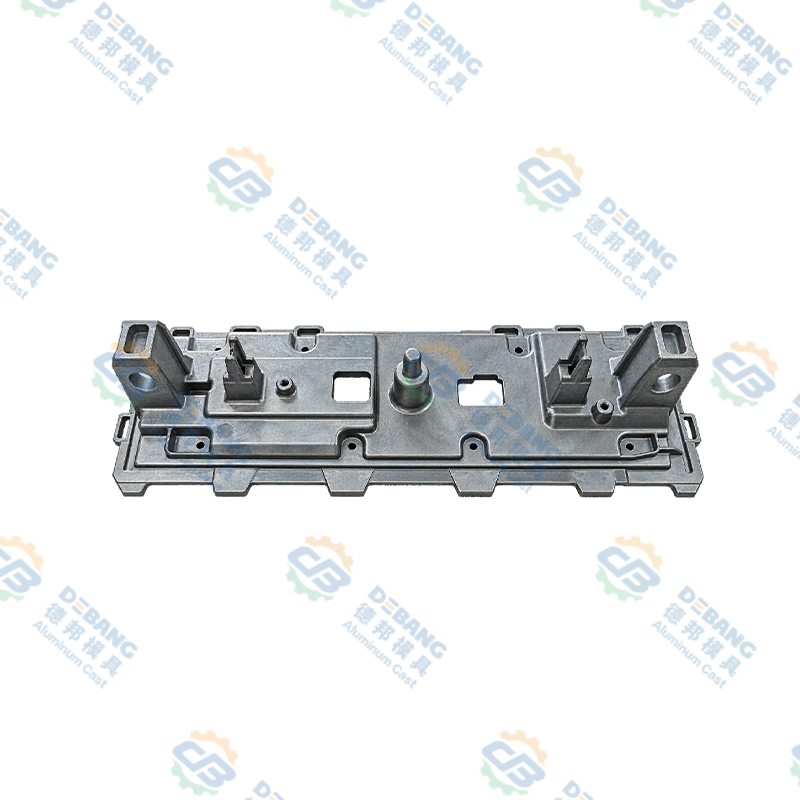
 Kryt motora stierača z hliníka pre automobilový priemysel Toto puzdro je vyrobené odlievaním hliníka, aby sa zabezpečili rovnomerné steny a úzke tolerancie. Ponúka odolnosť proti korózii a tepelnú vodivosť, chráni motor pred vibráciami a teplom pre dlhšiu životnosť. Zobraziť produkt →
Hnacie ústrojenstvo, prevodovka a konštrukčné komponenty
Prevodové panvy a kryty motora sa spoliehajú na tlakové liatie, aby sa vytvorili kvapalinotesné a tlaku odolné kryty. Odliatok musí držať ploché povrchy tesnení v rámci úzkych tolerancií, aby sa zabránilo netesnostiam. Hliníkové prevodové panvy znižujú hmotnosť v porovnaní s lisovanou oceľou a môžu obsahovať integrované chladiace rebrá. V ťažkých vozidlách vyžadujú komponenty spojky zo silikónového oleja rovnakú pozornosť na hrúbku steny a čistotu, aby sa zabránilo kontaminácii oleja, ktorá mení výkon spojky.
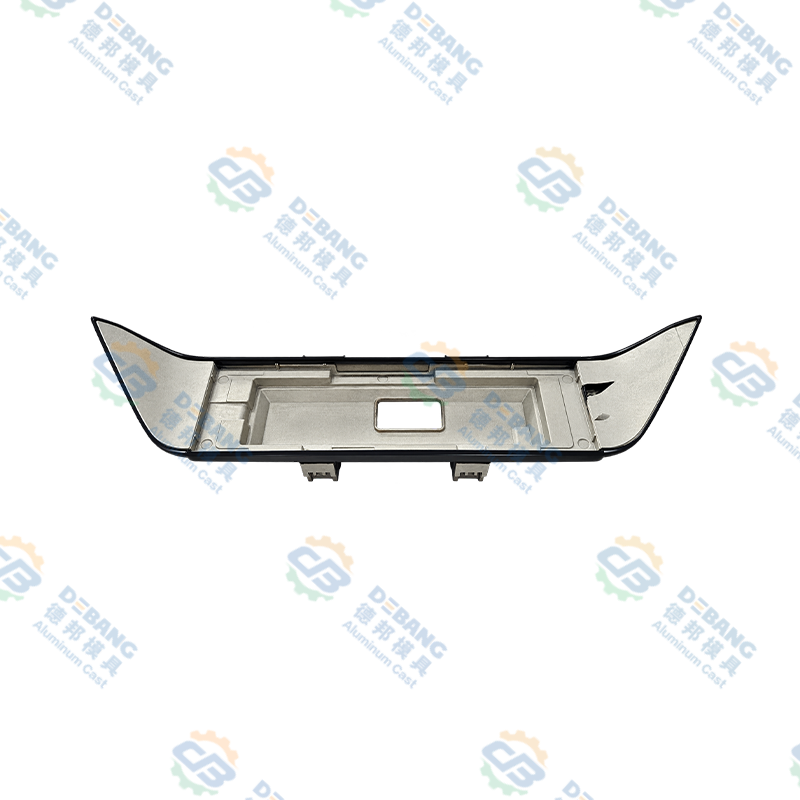
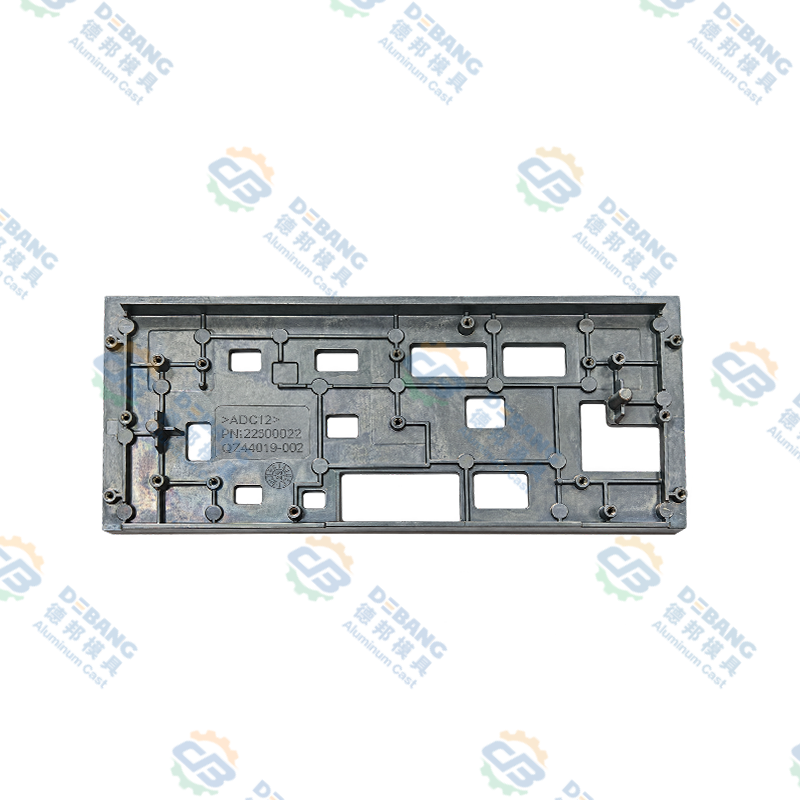
 Hliníková tlaková prevodová panva pre vozidlo Táto prevodová panva je vyrobená z vysoko pevnej hliníkovej zliatiny, ktorá poskytuje vodotesné tesnenie a odvádza teplo. V porovnaní s oceľou znižuje hmotnosť a podporuje efektívne chladenie v náročných podmienkach. Zobraziť produkt →
Tolerancie a pravidlá dizajnu, ktoré zabraňujú nákladným prerábkam
Každý rozmer na výkrese nie je rovnako dôležitý. Montážny otvor, ktorý umiestňuje snímač, možno držať presne, zatiaľ čo kozmetický povrch potrebuje iba rozsah drsnosti. Najdrahšie chyby pochádzajú z uplatňovania plošných tolerancií na každý prvok. Realistická tolerancia tlakového liatia sa často pohybuje v rozmedzí ±0,25 až ±0,5 mm pre všeobecné rozmery, zatiaľ čo kritické výstupky a obrobené sedlá môžu počas dokončovacích operácií dosiahnuť ±0,05 až ±0,1 mm.
Niekoľko konštrukčných pravidiel sa vyhýba najbežnejším výrobným problémom. Najprv sa vyhnite rovnomerným hrubým stenám; pomaly ochladzujú a vytvárajú pórovitosť zmršťovania. Namiesto toho použite rebrá a súvislý prechod steny. Po druhé, špecifikujte uhly úkosu 1 až 2 stupne pre hliník a 0,5 až 1 stupeň pre zinok, aby sa súčiastka z matrice uvoľnila čisto. Po tretie, ponechajte polomery rohov aspoň 0,5 mm, aby ste znížili koncentráciu napätia a opotrebovanie lisovnice. Keď tieto pravidlá vložíte do súhrnnej analýzy pred začatím obrábania, vyhnete sa neskorým opravám, ktoré môžu oneskoriť program vozidla.
Čo je potrebné posúdiť pred výberom dodávateľa tlakového liatia pre automobily
Rizikom pri tlakovom odlievaní automobilov nie je samotná tolerancia odlievania; je to nedostatok kontroly proti prúdu. Dodávateľ, ktorý prevádzkuje iba stroj, bude vyrábať diely, ktoré sa unášajú. Dodávateľ, ktorý navrhuje a vlastní matricu, riadi chladenie a udržiava zdokumentovaný plán kvality, vám poskytne opakovateľnosť v rámci celého programu.
- Schopnosť dizajnu formy: usporiadanie chladiaceho kanála, uhly ponoru, prechody medzi stenami a stratégia vyhadzovania.
- Procesná dokumentácia: parametre výstrelu, teplota taveniny, vstrekovací tlak a záznamy teploty matrice.
- Sekundárne operácie: obrábanie, povrchová úprava a montáž pod jednou strechou, aby sa znížilo riziko dodávateľského reťazca.
- Systém kvality: metódy kontroly , správy o prvom článku a prevencia chýb.
- Dlhodobé partnerstvo: technická podpora pri zmenách dizajnu a kapacita pre nábeh výroby.
Keď hodnotíte dodávateľa, opýtajte sa, ako zvláda pórovitosť v konštrukčných oblastiach, ako zabezpečuje rovnomernosť hrúbky steny a ako dokumentuje nápravné opatrenia po zlyhaní dielu. Na týchto odpovediach záleží viac ako na cene za kus.
Praktické riešenie pre automobilových OEM
Tlakové liatie v automobilovom priemysle nie je univerzálny proces. Je to rozhodnutie o funkcii dielu, limitoch zliatiny, konštrukcii formy a výrobnom systéme, ktorý je za tým. Čím skôr privediete partnera na tlakové liatie do fázy návrhu, tým ľahšie bude kontrolovať hrúbku steny, vyhnúť sa ostrým rohom a určiť realistickú zónu tolerancie.
V Ningbo Beilun Debang Mold Technology bol náš prístup formovaný viac ako tromi desaťročiami poskytovania OEM programov od systémov osvetlenia a stieračov až po prevodovky a komponenty karosérie. Spájame dizajn foriem, výrobu foriem, odlievanie, obrábanie, povrchovú úpravu a montáž v jednom inžinierskom reťazci. Ak ste uprostred overovania dizajnu alebo získavania zdrojov, prediskutujte svoj projekt s naším inžinierskym tímom a porovnajte svoje očakávania tolerancie s funkčným plánom výroby.
Najnovšie správy
Zistite viac o novinkách v odvetví
-
28
Sep
 Zinková zliatina Zamak 3: Vlastnosti, aplikácie tlakového liatia a sprievodca výberom pre OEMKeď si kovový diel vyžaduje komplexnú geometriu, tesné tolerancie a dobrú povrchovú úpravu za rozumnú cenu, materiálový inžinieri sa často obracajú na Zamak 3 ako prvý. Tento záver nie je založe...
-
21
Sep
Zliatina zinku vs hliník: Aplikácie, kritériá výberu a praktické pokynyPre OEM kupujúcich, ktorí porovnávajú zliatinu zinku a hliníka tlakové liatie , výber materiálu sa zvyčajne riadi štyrmi premennými: veľkosťou dielu, cieľovou hmotnosťou, prevádzkovou... -
26
Oct
Odlievanie motora: Materiály, procesy a tlakové liatie vysvetlené pre OEMOpýtajte sa desiatich ľudí, čo znamená odlievanie motora, a dostanete desať rôznych obrázkov. Človek vidí naberačku roztaveného železa, ktorá sa vyklápa do pieskovej formy. Ďalší zobrazuje robot... -
02
Nov
Dizajn HPDC: Praktický sprievodca dizajnom foriem na vysokotlakové liatieVysokotlakové liatie má povesť procesu takmer čistého tvaru, vďaka čomu to znie, akoby sa väčšina skutočnej práce odohrávala vo vnútri stroja. V skutočnosti je takmer každá kvalitatívna charakte...
Či už ste kupujúci alebo vývojový partner, sme odhodlaní poskytnúť vám spoľahlivé riešenie.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových zliatin
- Výrobky na tlakové liatie zinkovej zliatiny
- Produkty na tlakové liatie z horčíkovej zliatiny
Mobil
Zákaznícky servis
OBJEDNAJTE SI CENU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
Autorské práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všetky práva vyhradené.
 Výrobcovia OEM/ODM tlakového liatia