

Odlievanie hliníkových motorových blokov do piesku: Proces, výhody a kľúčové úvahy
 2026.09.14
 Správy z priemyslu
Hliníkové bloky motorov sú odlievané do piesku, pretože tento proces môže produkovať vnútorné chladiace kanály a prechody z tenkých na hrubé steny, ktoré sa tlakové liatie ťažko replikujú bez nákladných úprav nástrojov. Táto krátka odpoveď riadi každé rozhodnutie od prototypu až po výrobu a vysvetľuje, prečo väčšina programov OEM stále začína blokom odlievaným do piesku. Tento článok vysvetľuje proces, výber zliatiny a dizajnu, kompromisy medzi liatím do piesku a tlakovým liatím a čo je potrebné zvážiť predtým, ako si kúpite hliníkový blok motora alebo jeho okolité komponenty.
Prečo odlievanie do piesku zostáva štandardom pre hliníkové bloky motorov
Dominantným dôvodom je plášť chladiacej kvapaliny. Blok motora musí premiestňovať chladiacu kvapalinu cez bludisko priechodov okolo valcov, ventilov a olejových kanálov. Pri liatí do piesku sú tieto priechody tvorené pieskovými jadrami, ktoré sú umiestnené vo forme a potom vylomené po stuhnutí kovu. To dáva dizajnérom úplnú slobodu smerovať chladenie tam, kde je to potrebné. Naproti tomu nástroj na tlakové liatie používa trvalé oceľové jadrá, ktoré sa musia vyťahovať z dutiny v priamke. Zložité zakrivené priechody sú nepraktické a akýkoľvek pokus o ich následné opracovanie zvyšuje náklady a môže diel oslabiť.
Ďalším dôvodom je tepelná únava. Hliníkové bloky motora pracujú pri vysokých teplotách a zažívajú rýchle cykly zahrievania a chladenia. Odlievanie do piesku vytvára relatívne pomalú rýchlosť ochladzovania vo forme, čo pomáha predchádzať zachytávaniu plynu a umožňuje ťažnejšiu mikroštruktúru. Výsledkom je blok, ktorý dokáže absorbovať tepelné cykly bez praskania tak ľahko ako niektoré vysokotlakové odliatky.
Rozhodujú aj náklady. Pieskové nástroje sú výrazne lacnejšie ako nástroje na tlakové liatie. V prípade nového programu motorov, najmä počas fázy prototypu a overovania, vám odlievanie do piesku umožňuje testovať viaceré konštrukcie dutín bez uvedenia do prevádzky plnej výrobnej matrice. Dokonca aj pri miernych objemoch celkové náklady na pieskové nástroje plus náklady na jadro často prevyšujú amortizované náklady na matricu, ktorá môže stáť stovky tisíc dolárov. Keď je dizajn zmrazený a objem je vysoký, niektoré programy prechádzajú do semipermanentnej formy alebo nízkotlakového liatia, ale východiskovým bodom zostáva piesok.
Ako funguje liatie do piesku pre hliníkové bloky motorov
Proces začína výrobou jadra. Pre blok motora zvyčajne potrebujete niekoľko jadier: jedno pre plášť chladiacej kvapaliny, jedno pre dutinu vodného čerpadla a jedno pre otvory valcov. Tieto jadrá sú vyrobené z kremičitého piesku zmiešaného so spojivom. Procesy studeného boxu a horúceho boxu sú bežné. V mnohých moderných nástrojárňach sa jadrá vyrábajú aj pomocou 3D tlače, ktorá umožňuje rýchlu iteráciu vnútornej geometrie bez akéhokoľvek fyzického vzoru.
- Vytvorte jadrá pre plášť chladiacej kvapaliny, dutinu vodného čerpadla a otvory valcov.
- Postavte formu okolo vonkajšieho vzoru.
- Vložte jadrá do formy a zatvorte ju.
- Nalejte roztavený hliník cez riadený vtokový systém.
- Blok po stuhnutí vytrasieme a odstránime jadrovníky.
- Vyrežte bránu a stúpačky, tepelne upravte a opracujte kritické povrchy.
Pretože pieskové liatie má hrubý povrch a širší rozsah rozmerovej tolerancie ako tlakové liatie, mali by ste počítať s nadmernou toleranciou približne 3 až 5 mm na hlavných povrchoch, ktoré budú opracované.
Výber zliatiny a úvahy o dizajne
Väčšina blokov motorov z hliníka liateho do piesku používa zliatiny kremíka a hliníka. A356 (Al-7Si-0,3Mg) je bežný, pretože ponúka dobrú kombináciu zlievateľnosti, opracovateľnosti a mechanickej pevnosti po tepelnom spracovaní T6. A319 sa používa aj vtedy, keď súčiastka vyžaduje vyššiu tepelnú vodivosť a mierne lepšiu tlakovú tesnosť. Výber zliatiny ovplyvňuje chladiaci výkon, deformáciu a ako ľahko sa dá blok opracovať.
Pri návrhu dávajte pozor na hrúbku steny. Pieskové liatie môže spracovať úseky od približne 3 mm do 20 mm, ale náhle zmeny hrúbky vytvárajú horúce miesta, ktoré vedú k pórovitosti zmršťovania. Použite zaoblenia a veľkorysé polomery v každom vnútornom rohu. Uistite sa, že výtlačky jadra – funkcie, ktoré lokalizujú a stabilizujú každé jadro – sú dostatočne robustné, aby odolali sile prúdiaceho kovu. Dôležitý je aj systém vtoku: zle navrhnuté vráta môžu zaviesť oxidové inklúzie, ktoré sa prejavia ako únavové trhliny počas testovania motora.
Keď hodnotíte blok liaty do piesku, požiadajte o správu zo simulácie. Dobrý dodávateľ by mal vykonať analýzu plnenia a tuhnutia, aby ukázal, kde je pravdepodobná pórovitosť a ako sa budú jadrá správať. Toto je miesto, kde oddeľujete dodávateľa, ktorý jednoducho nalieva kov, od dodávateľa, ktorý je zodpovedný za kvalitu odliatku.
Odlievanie do piesku verzus tlakové odlievanie: Kde každý proces vyhráva
| Atribút | Odlievanie do piesku | Odlievanie pod tlakom |
|---|---|---|
| Typické časti | Bloky motora, veľké skrine | Prevodové panvy, skrine motora, konzoly |
| Vnútorná geometria | Vynikajúce, používa spotrebné jadrá | Obmedzené, oceľové jadrá sa musia stiahnuť |
| Náklady na nástroje | Nižšia | Vyššie |
| Minimálny ekonomický objem | Prototyp do stredného objemu | Vysoká hlasitosť |
| Rozmerová tolerancia | CT8 až CT10 | CT5 až CT7 |
| Typická hrúbka steny | 3 mm a viac | 1,5 mm a viac |
Ako ukazuje tabuľka, liatie do piesku má jasnú výhodu, keď potrebujete komplexnú vnútornú geometriu, nízke náklady na nástroje a cestu vhodnú pre prototyp. Tlakové liatie sa stáva obľúbeným, keď je objem dielu vysoký, hrúbka steny je malá a rozmery musia byť opakovateľné. V prípade blokov motora, plášť chladiacej kvapaliny udržuje olovo odlievané pieskom takmer pri každom použití.
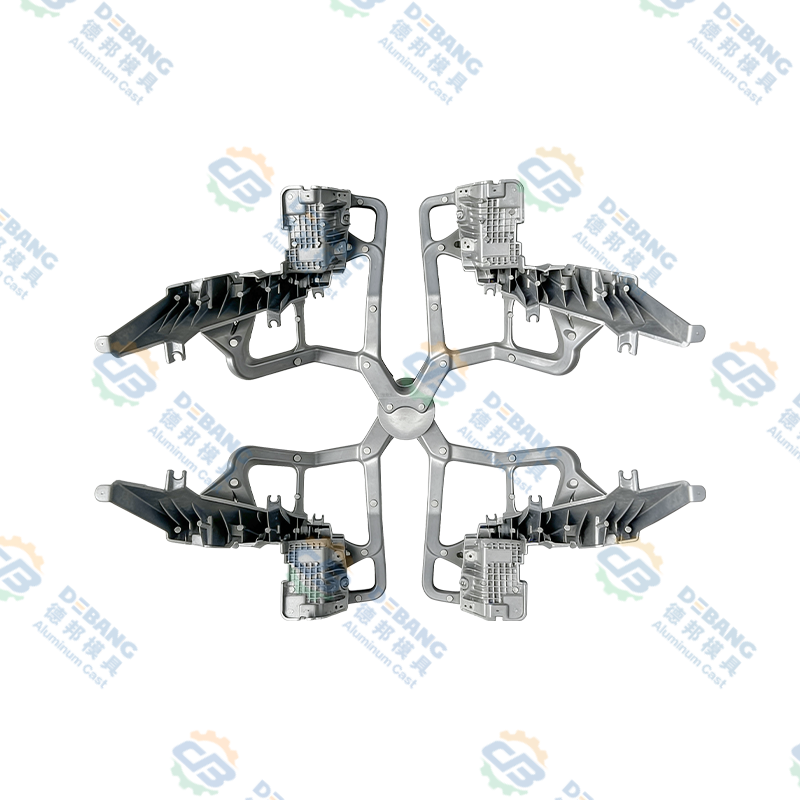
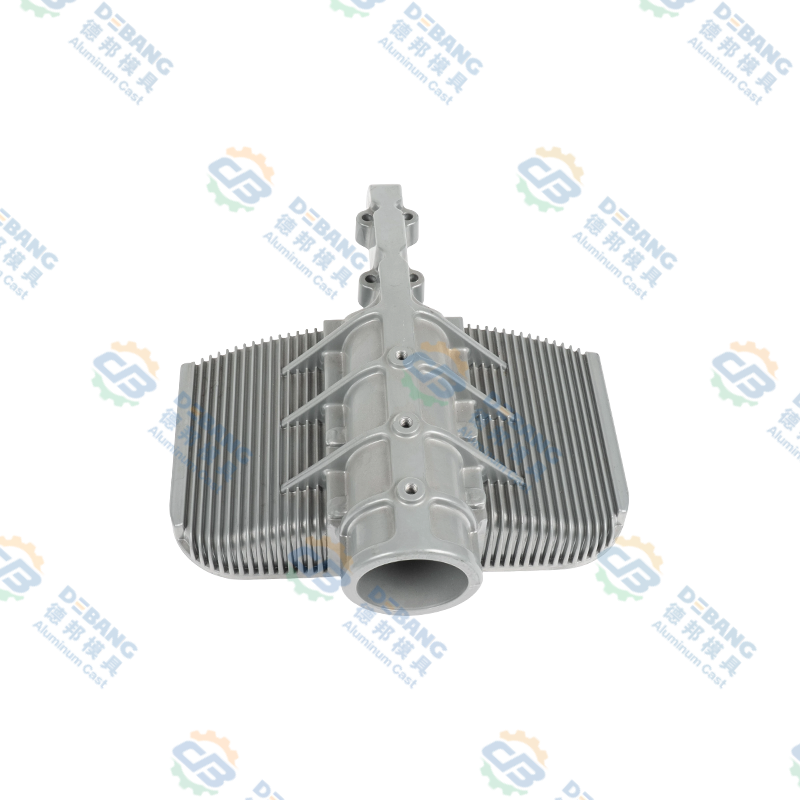
Tlakové liatie však stále zaťažuje celkovú hnaciu sústavu. Komponenty, ako sú hliníkové kryty motora a panvy prevodovky, sú dokonalými kandidátmi na vysokotlakové liatie. Často majú tenšie steny, jednoduchšie vnútorné priechody a vyžadujú tesné tolerancie, ktoré tlakové liatie poskytuje vo veľkom meradle. V spoločnosti Debang Mold sa zameriavame na naše tlakové odlievanie hliníka. Náš sortiment zahŕňa kryty motorov a panvy prevodoviek, ktoré sú vyrábané s rovnakou presnosťou, akú programy motorov očakávajú.
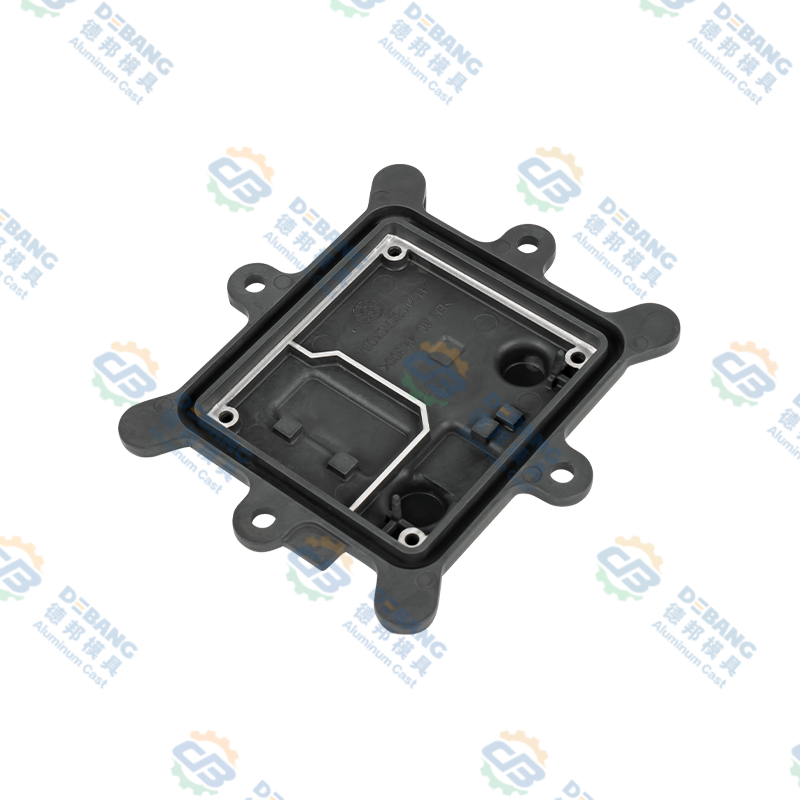
 Skriňa motora z vysokotlakového liateho hliníka pre aplikácie hnacieho ústrojenstva Tento hliníkový kryt motora využíva vysokotlakové liatie na dosiahnutie tenkých stien a úzkych tolerancií, ktoré dopĺňajú bloky motora odlievané do piesku. Jeho integrovaný dizajn a optimalizované rebrá na odvádzanie tepla podporujú spoľahlivý výkon a efektívny tepelný manažment v hnacích jednotkách vozidla. Zobraziť produkt →
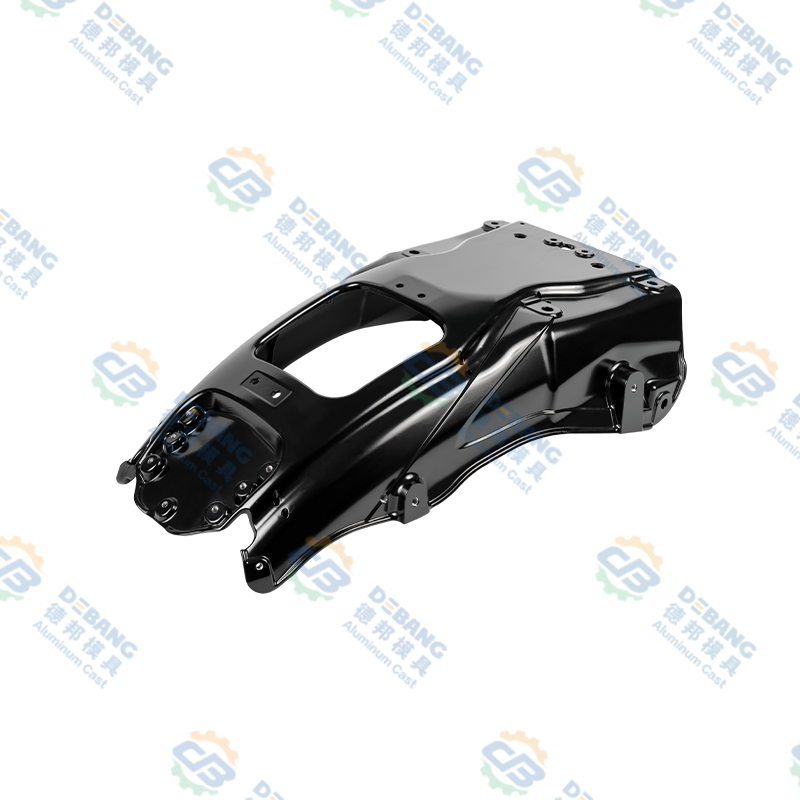
Keď si kúpite tieto komponenty hnacieho ústrojenstva, liatie do piesku a tlakové liatie nie sú rivalmi – navzájom sa dopĺňajú. Bloky motorov zachovávajú pieskovú metódu, zatiaľ čo okolité odliatky využívajú rýchlosť tlakového odlievania a povrchovú úpravu. Pochopenie tohto rozdielu vám umožní vyjednať inteligentnejšie dodacie lehoty a náklady v rámci celej zostavy motora.
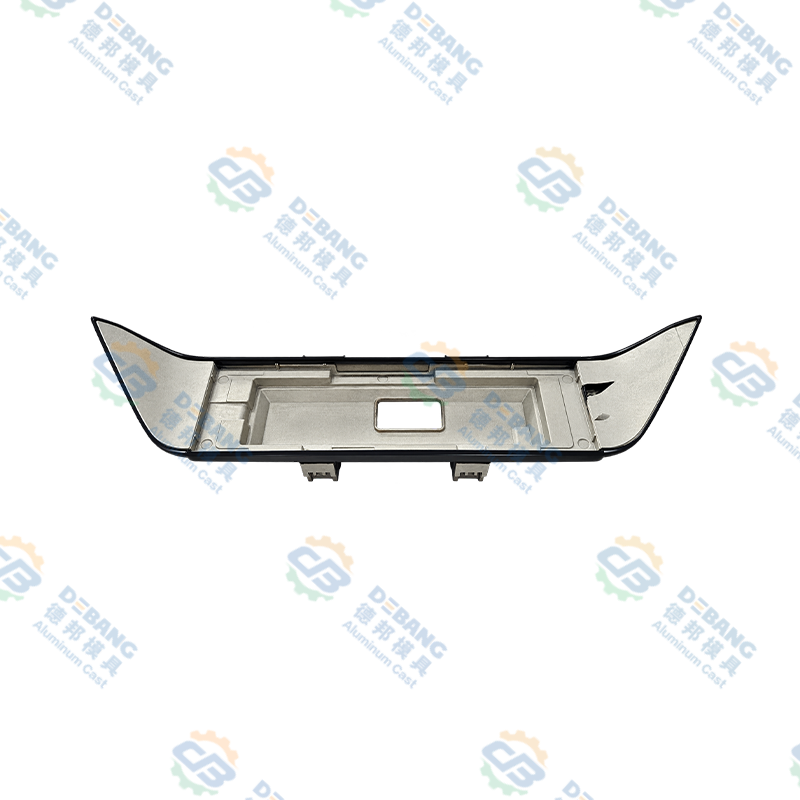
 Precízna hliníková prevodová panva pre automobilové hnacie ústrojenstvo Táto prevodová panva sa vyrába vysokotlakovým liatím, aby sa dosiahla rýchlejšia výroba a vynikajúca povrchová úprava. Dopĺňa ťažšie komponenty motora a umožňuje efektívnu montáž a nákladovo efektívne získavanie kompletných systémov pohonu. Zobraziť produkt →
Na čo sa zamerať pri nákupe hliníkových dielov motora
Začnite riadením procesu. Pieskové liatie môže spôsobiť pórovitosť, zmrštenie a oxidové inklúzie, takže dodávateľ vám musí ukázať zdokumentovaný systém kvality. V spoločnosti Debang Mold naša stránka kvality vysvetľuje, ako sledujeme kontroly od prichádzajúceho materiálu až po konečné obrábanie. Rovnaká prísnosť platí bez ohľadu na to, či je diel odliaty do piesku alebo pod tlakom. Prečítajte si o našej kontrole kvality tu .
Potom zvážte schopnosť obrábania. Blok motora nie je dokončený, keď opúšťa zlieváreň. Vývrty, čelá a galérie musia byť opracované s presnosťou na mikrón. Dodávateľ, ktorý ponúka vlastné obrábanie, znižuje vašu dodávateľskú základňu a skracuje komunikačný reťazec. Debang Mold poskytuje integrované služby od návrhu formy, odlievania, sekundárnych operácií a presného obrábania až po povrchovú úpravu a montáž. Tento prístup na jednom mieste je obzvlášť cenný, keď uvádzate na trh nový model a potrebujete skrátiť čas vývoja.
Nakoniec je dôležitá technická podpora. Ak vám dodávateľ odliatku môže pomôcť optimalizovať návrh z hľadiska vyrobiteľnosti, vyhnete sa nákladným druhým iteráciám. Pred objednaním nástroja vám odporúčame prediskutovať vaše požiadavky s naším tímom. Kontaktujte nás hovoriť o svojej castingovej výzve.
Odlievanie do piesku zostáva najpraktickejším spôsobom výroby hliníkových blokov motora. Poskytuje vám vnútornú slobodu pri vytváraní účinných chladiacich kanálov, flexibilitu nástrojov na opakovanie a mikroštruktúru materiálu, ktorá odoláva teplu. Tlakové liatie zároveň pokrýva inú sadu dielov hnacieho ústrojenstva. Či už pracujete na samotnom bloku alebo na odliatkoch okolo neho, kľúčové je prispôsobiť proces geometrii a objemu.
Najnovšie správy
Zistite viac o novinkách v odvetví
-
02
Sep
 Odlievanie horčíka a hliníka: Porovnanie hustoty, pevnosti, nákladov a aplikácieInžinier OEM, ktorý skúma nový komponent elektrického vozidla, prichádza na známu križovatku: malo by byť toto puzdro z horčíka alebo hliníka? Odpoveď nikdy nie je jednoduchá materiálna preferen...
-
16
Jul
Kompletná technická príručka: Čo sú hliníkové tlakové odlievané komponenty a komplexný prehľad procesov tlakového odlievania hliníkových zliatinObsah Priama definícia Výrobný proces Čo sú komponenty Výber zliatiny... -
16
Jul
Prečo je zliatina zinku základom spoľahlivých systémov stieračov automobilovČasti stieračov automobilov zo zliatiny zinku zostávajú priemyselným štandardom pre pákové ramená, otočné hriadele, spojovacie tyče a montážne konzoly, pretože poskytujú vzácna kombinácia ... -
26
Oct
Odlievanie motora: Materiály, procesy a tlakové liatie vysvetlené pre OEMOpýtajte sa desiatich ľudí, čo znamená odlievanie motora, a dostanete desať rôznych obrázkov. Človek vidí naberačku roztaveného železa, ktorá sa vyklápa do pieskovej formy. Ďalší zobrazuje robot...
Či už ste kupujúci alebo vývojový partner, sme odhodlaní poskytnúť vám spoľahlivé riešenie.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových zliatin
- Výrobky na tlakové liatie zinkovej zliatiny
- Produkty na tlakové liatie z horčíkovej zliatiny
Mobil
Zákaznícky servis
OBJEDNAJTE SI CENU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
Autorské práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všetky práva vyhradené.
 Výrobcovia OEM/ODM tlakového liatia