

Odlievanie horčíka vs hliníka: Praktická príručka pre dizajnérske tímy
 2026.11.16
 Správy z priemyslu
Opýtajte sa desiatich inžinierov, čo oddeľuje horčík od hliníka a zvyčajne dostanete desať variácií rovnakých troch slov: hmotnosť, cena, korózia. Na všetkých troch záleží, no žiadny z nich sám o projekte nerozhoduje. V našej nástrojárni v Beilun, Ningbo, rezáme raznice pre oba kovy od roku 1991 a konverzácia, ktorá v skutočnosti rieši otázku, sa takmer nikdy netýka abstraktného kovu. Ide o časť: aké tenké musia byť steny, ako tuhý musí zostať držiak, ako vyzerá zostava spojovacích prvkov a ako komponent strávi ďalších desať rokov svojej životnosti.
Táto príručka je verziou rozhovoru, ktorý zvyčajne vedieme s tímom dizajnu a zdrojov pred vydaním cenovej ponuky. Nie je to hutnícka prednáška. Ide o praktické porovnanie dvoch ľahkých zliatin, ako sa správajú v komore na tlakové liatie, v obrábacom prípravku a v teréne.
Krátka odpoveď, skôr ako sa dostaneme k detailom
Ak by sme dvadsať rokov citovania mali zhustiť do dvoch viet, zneli by takto:
Hliník je bezpečnejší štandard keď tuhosť, plochosť, tepelná vodivosť, odolnosť proti korózii a vyspelý dodávateľský reťazec nesú väčšiu váhu ako posledných pár gramov. Je zhovievavý na dizajn, ľahko sa eloxuje a takmer každý sekundárny proces v priemysle je postavený okolo neho.
Horčík sa stáva vážnym keď je hmotnosť obmedzením, ktoré sa nedá zobchodovať, súčiastka je tenkostenná a dobre chránená a ročný objem je dostatočne vysoký na to, aby odôvodnil špecializovaný proces. Nie je to náhrada typu drop-in; je to iná filozofia dizajnu.
Zvyšok tohto článku vysvetľuje, odkiaľ tieto dve vyhlásenia pochádzajú a kde sa začínajú rozpadávať.
Horčík vs hliník v skratke
Nižšie uvedená tabuľka zhromažďuje čísla, ktoré sa najčastejšie vyskytujú v hodnoteniach projektov. Berte ich ako orientačné hodnoty pre najbežnejšie triedy tlakového liatia, nie ako garantované vlastnosti pre konkrétnu zliatinu alebo tepelné spracovanie.
| Nehnuteľnosť | Hliník (typ A380) | Horčík (typ AZ91) |
|---|---|---|
| Hustota | cca. 2,7 g/cm³ | cca. 1,81 g/cm³ |
| Obvyklá cesta odlievania | Studená komora | Horúca komora je bežná |
| Pevnosť v ťahu | cca. 320 MPa | cca. 230 MPa |
| Medza klzu | cca. 160 MPa | cca. 150 MPa |
| Predĺženie | cca. 3% | cca. 3% |
| Modul pružnosti | cca. 70 GPa | cca. 45 GPa |
| Tepelná vodivosť | cca. 96 W/m·K | cca. 51 W/m·K |
| Typická minimálna stena | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Zomrieť život | Základná línia | Často dlhšie, menej spájkovania |
| Korózne správanie | Samopasivačný oxid | Vyžaduje náter a izoláciu |
| Spoločná úprava | Eloxovanie, chromátovanie, práškové lakovanie | Chromovanie, e-povlak, práškový lak |
| Obrábanie | Dobre | Veľmi dobré, riziko požiaru triesok |
| Cena kovu | Základná línia per kg | Vyššie na kg, často nižšie na liter kovu |
Rýchlo si prečítajte tú tabuľku a magnézium vyzerá, že víťazí na hmote a stráca na všetkom ostatnom. To je zhruba správne a aj to je dôvod, prečo sa toľko projektov typu „len prejdeme na horčík“ zastavuje. Zaujímavá časť je na okrajoch.
Hmotnosť a tuhosť: prečo sa o 33 % ľahšie stane len o 33 % ľahšie
Horčík je pri rovnakom objeme približne o tretinu ľahší ako hliník. To je skutočná a opakovateľná výhoda a to je dôvod, prečo sa horčík udržal v ručných zariadeniach, prístrojových paneloch a tenkostenných krytoch, kde je hrúbka steny ovplyvnená skôr limitmi odlievania než zaťažením.
Pasca sa objaví v momente, keď diel musí držať tvar. Modul pružnosti horčíka je približne 45 GPa oproti približne 70 pre hliník, takže horčíkový lúč rovnakej geometrie sa pri rovnakom zaťažení vychýli približne o polovicu viac. Na obnovenie tuhosti dizajnér zosilní steny alebo pridá rebrá a každý pridaný gram sa odrazí na úspore.
Hmotnosť rovnakého objemu
100
Horčíková hmota
67
Tuhosť, rovnaká geometria
64
Tepelná vodivosť
53
Hliník = 100 v každom rade. Len orientačné pomery založené na typických triedach typu A380 a AZ91.
V praxi dobre vykonaná konverzia horčíka zvyčajne prináša niečo v oblasti 20 až 30 percent zníženia hmotnosti skôr ako hlavná jedna tretina. Na 400-gramovom puzdre je to stále 80 až 120 gramov, ktoré sa oplatí mať vo vozidle. Na 40-gramovom držiaku ide o chybu zaokrúhľovania a dodatočné technické náklady je ťažké odôvodniť.
Správanie vo vnútri bunky tlakového liatia
Toto je časť porovnania, ktorá sa zriedka objavuje v materiálových listoch, a práve tu sa robia rozhodnutia o nástrojoch.
Tekutosť a minimálna hrúbka steny
Roztavený horčík dobre tečie a rýchlo uvoľňuje teplo, čo umožňuje výrazne tenšie časti ako hliník v rovnakej geometrii. Stena, ktorá sa stabilizuje na 1,2 mm v hliníku, môže presvedčivo fungovať pri 0,8 mm v horčíku. Pre dizajnérsky tím naháňajúci sa za tenkou kozmetickou škrupinou môže na tomto rozdiele záležať viac ako na samotnom údaji o hustote.
Životnosť matrice a tepelné zaťaženie
Hliník je chemicky agresívny voči lisovacej oceli. Roztavený hliník rozpúšťa železo, podporuje spájkovanie a postupne eroduje dutinu, najmä pri vysokej teplote v ťažkých profiloch. Horčík je v tomto ohľade miernejší a životnosť matrice pri výrobe horčíka je často dlhšia, čo zlepšuje amortizované náklady na nástroje na diel. Výhradou je tepelná únava: nižšia teplota odlievania horčíka je užitočná, ale tenkostenné horčíkové matrice stále potrebujú robustné chladenie a zvládanie stresu.
Tavenie, ochrana a bezpečnosť
Horčík potrebuje ochrannú atmosféru nad taveninou, zvyčajne zmes krycieho plynu s obsahom fluóru alebo alternatívny plynový systém, plus disciplinované zaobchádzanie s trieskami a prachom. To pridáva vybavenie a školenia, ktoré predajňa len z hliníka nemá. Každý dodávateľ, ktorého hodnotíte za prácu s horčíkom, by vás mal vedieť bez váhania previesť manipuláciou s čipmi, upratovaním a hasením.
Doba cyklu a výťažok
Rýchlejšie tuhnutie vo všeobecnosti znamená kratšie cykly a v strojoch s horúcou komorou dobrú opakovateľnosť pri veľkom objeme. Protiváhou je, že manipulácia s horčíkovým šrotom a žľabmi si vyžaduje väčšiu starostlivosť a obchod, ktorý oba kovy mieša, ich musí prísne oddelené, aby sa zabránilo kontaminácii taveniny.
Korózia, povrchová úprava a problém s oceľovým spojovacím prvkom
Hliník chráni sám seba. Tenká, samoliečivá vrstva oxidu sa vytvorí v priebehu niekoľkých minút po expozícii a udržuje povrch stabilný v širokom rozsahu prostredí. Stále môže korodovať v prítomnosti chloridov alebo pri spojení s oceľou, ale spôsob zlyhania je pomalší a predvídateľnejší.
Horčík je najmenej ušľachtilý zo stavebných kovov, čo znamená, že keď je umiestnený vedľa ocele v prítomnosti elektrolytu, horčík sa stáva obetnou anódou. Horčíkové puzdro priskrutkované k oceľovej konzole a vystavené cestnej soli bude korodovať na upevňovacom prvku, nie v strede dielu. Toto je riešiteľný problém, ale musí byť navrhnutý, nie testovaný:
- Izolujte rozdielne kovové rozhrania pomocou potiahnutých podložiek, plastových vložiek alebo utesnených spojov.
- Špecifikujte správny náterový systém: chromátová konverzia plus e-náter, práškový náter alebo cyklus mokrého náteru s úplným pokrytím hrán.
- Vyhnite sa vreckám a štrbinám, ktoré zadržiavajú vodu; odvodnenie je dôležitejšie ako všeobecná povrchová úprava.
- Ak je to možné, držte galvanické páry mimo dizajnu, namiesto toho, aby ste sa navždy spoliehali na integritu povlaku.
- Očakávajte, že testovanie soľným postrekom bude krokom overenia dizajnu, nie formalitou.
Pre interiérové, suché alebo dobre utesnené aplikácie nie je nič z toho dramatické. Pre časť priľahlú k podvozku vystavenú zimnej úprave vozovky je to jediný najväčší dôvod, prečo projekty s horčíkom v teréne zlyhávajú.
Cena: za kilogram je nesprávna šošovka
Kupujúci často porovnávajú dva kovy na cene kovu za kilogram a horčík zvyčajne toto porovnanie stráca. Inžinieri ich porovnávajú z hľadiska nákladov na diel a obraz je oveľa menej jednostranný, pretože horčík vám kúpi väčší objem na kilogram a v prípade tenkostenných dielov celkovo menej materiálu.
| Nákladový vodič | hliník | magnézium | Praktický efekt |
|---|---|---|---|
| Cena kovu per kg | 1.00 | 1.30 – 1.45 hod | Uprednostňuje hliník |
| Cena kovu per unit volume | 1.00 | 0,85 – 0,95 | Vo všeobecnosti neutrálny až mierne priaznivý |
| Čiastková hmotnosť pre ekvivalentnú funkciu | 1.00 | 0,70 – 0,80 | Uprednostňuje horčík |
| Amortizácia nástrojov | 1.00 | 0,85 – 1,00 | Mierne uprednostňuje horčík |
| Povlak a izolácia | 1.00 | 1.15 – 1.40 | Uprednostňuje hliník |
| Obrábanie time | 1.00 | 0,75 – 0,95 | Mierne uprednostňuje horčík |
| Procesná a bezpečnostná réžia | 1.00 | 1.10 – 1.30 hod | Uprednostňuje hliník |
Úprimným záverom je, že tieto dva kovy sa nachádzajú v podobnom cenovom pásme na mnohých dieloch a o víťazovi rozhoduje objem, koľko dokončovania diel potrebuje a či má hromadná úspora cenu vo vašom programe.
Kde hliník získava svoje miesto
Väčšina odliatkov, ktoré opúšťajú náš závod, je hliník, a to nie je náhoda histórie. Je to jednoducho materiál, ktorý uspokojí najväčšie množstvo požiadaviek naraz.
Tepelný manažment je najjasnejším príkladom. Osvetlenie chladičov žije alebo zomiera tepelnou vodivosťou a hliník s približne 96 W/m·K oproti horčíkovým približne 51 robí výber priamo pre akýkoľvek LED modul so skutočným teplom na pohyb.
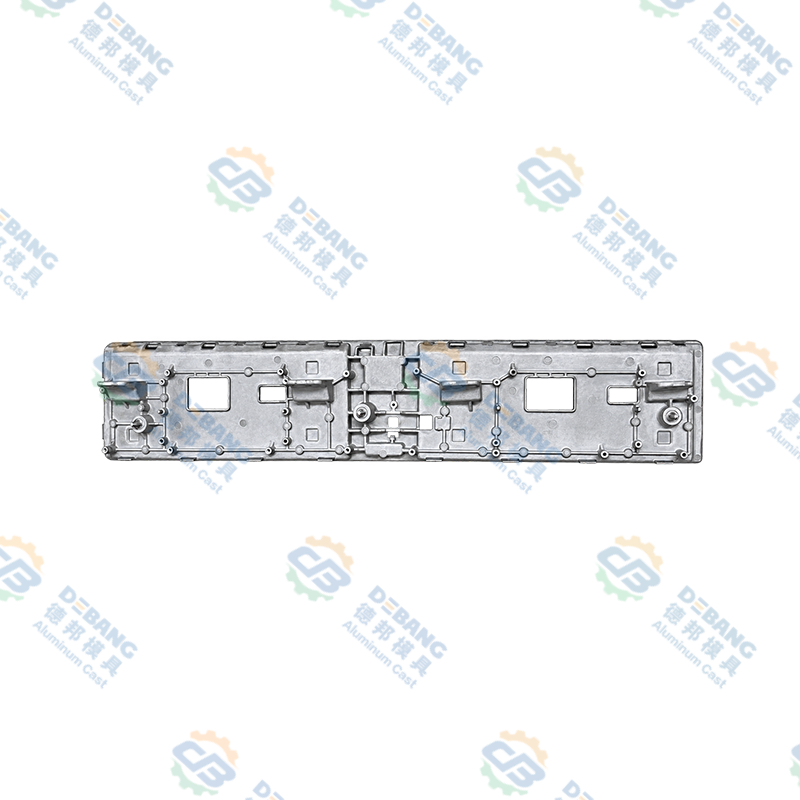
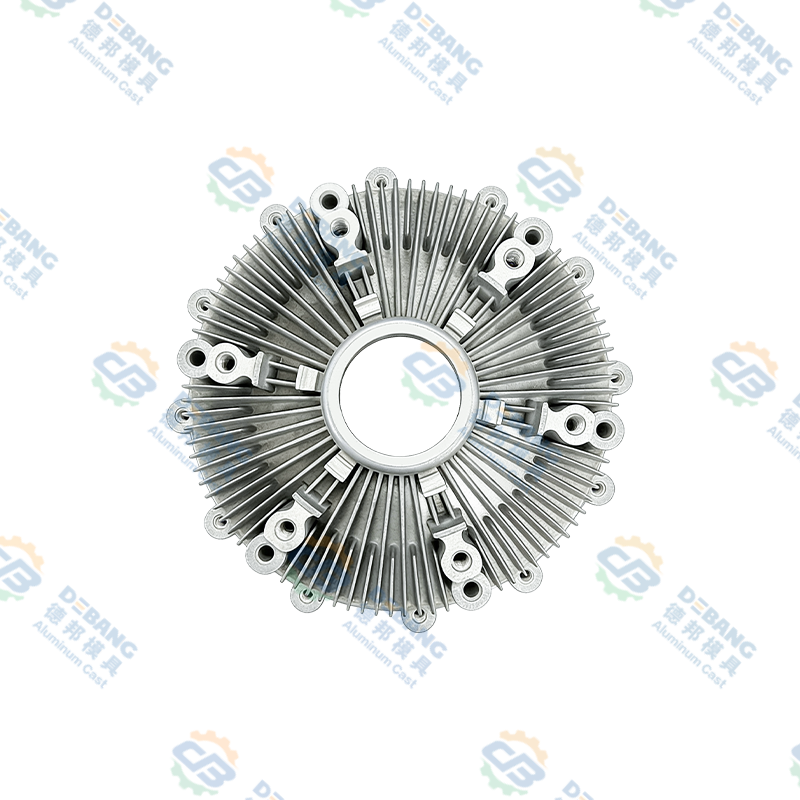
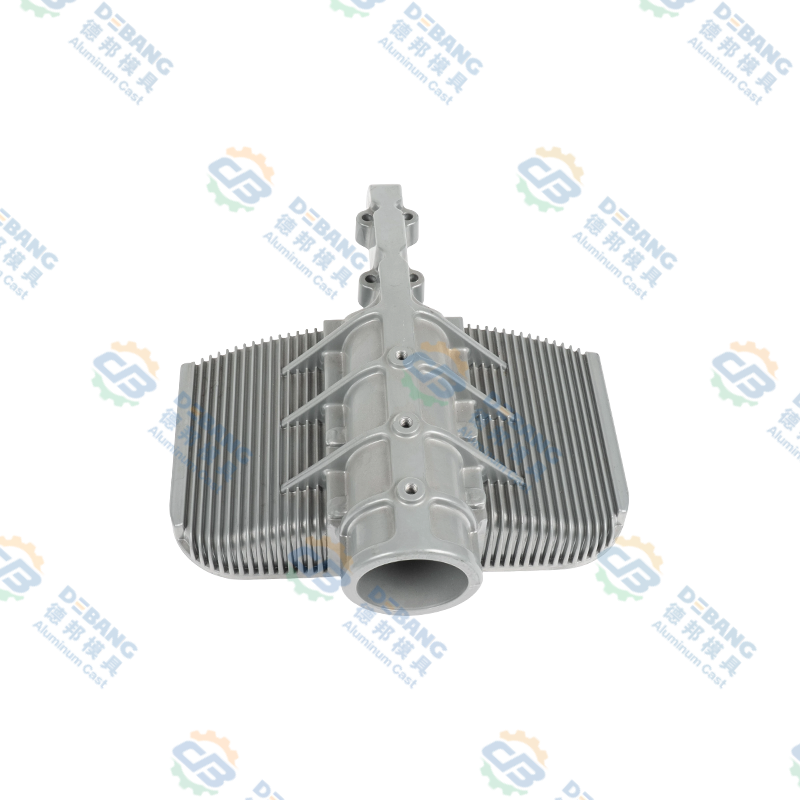
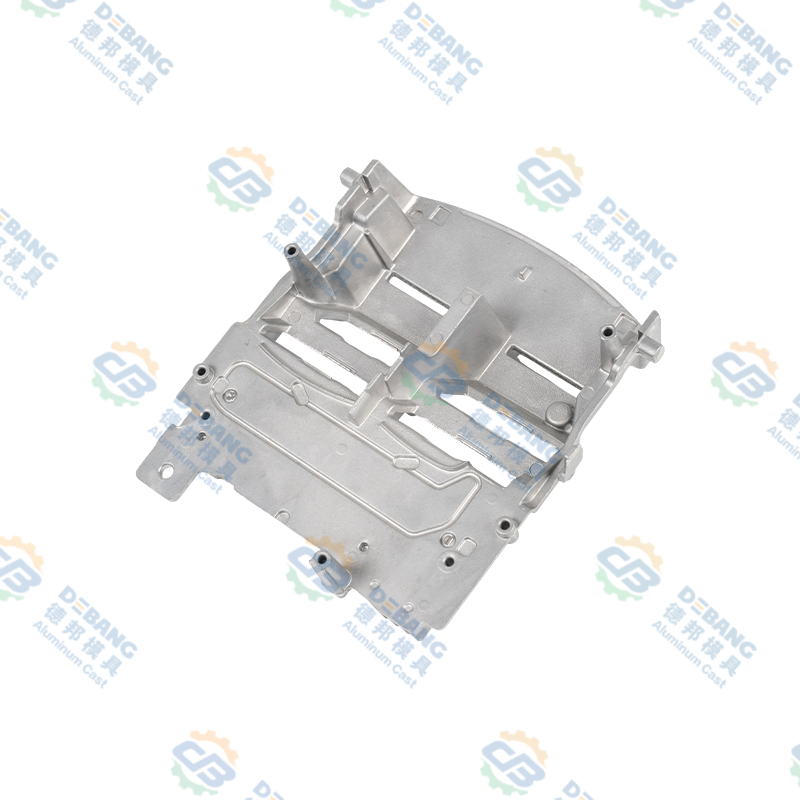 Chladič automobilového osvetlenia z hliníkovej zliatiny pre LED moduly Chladič z tlakovo liateho hliníka pre automobilové LED osvetlenie s hustými rebrami, kanálikmi na prúdenie vzduchu a výstužnými rebrami pre účinný odvod tepla. Zobraziť produkt →
Štrukturálne kryty a časti zadržiavajúce tekutiny rozprávajú podobný príbeh. Prevodové panvy potrebujú rovinnosť, tuhosť a spoľahlivé tesniace plochy a hliník dáva dizajnérom väčšiu rezervu na všetky tri bez pridania materiálu.
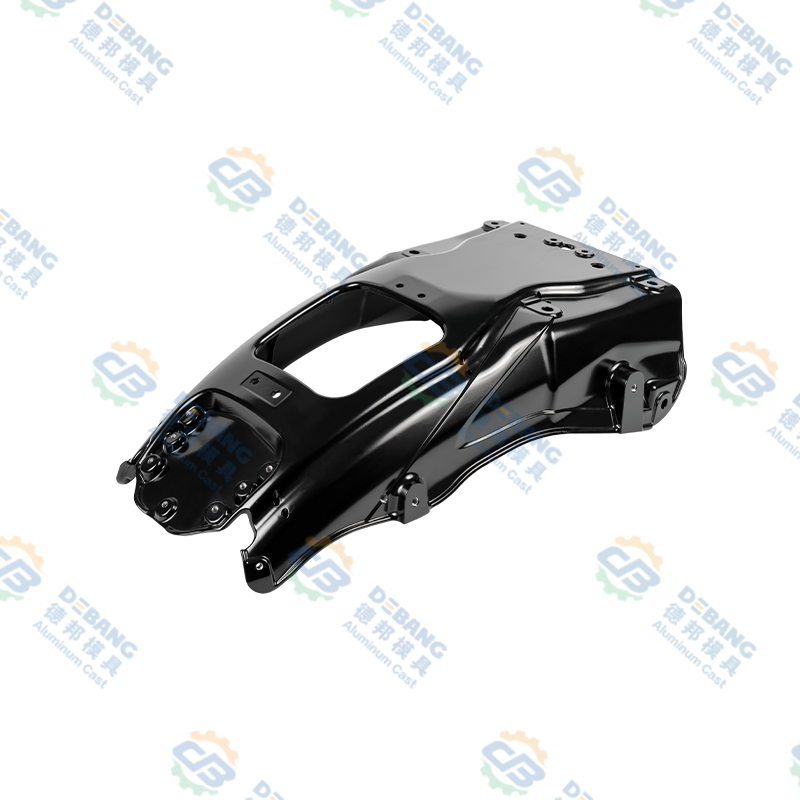
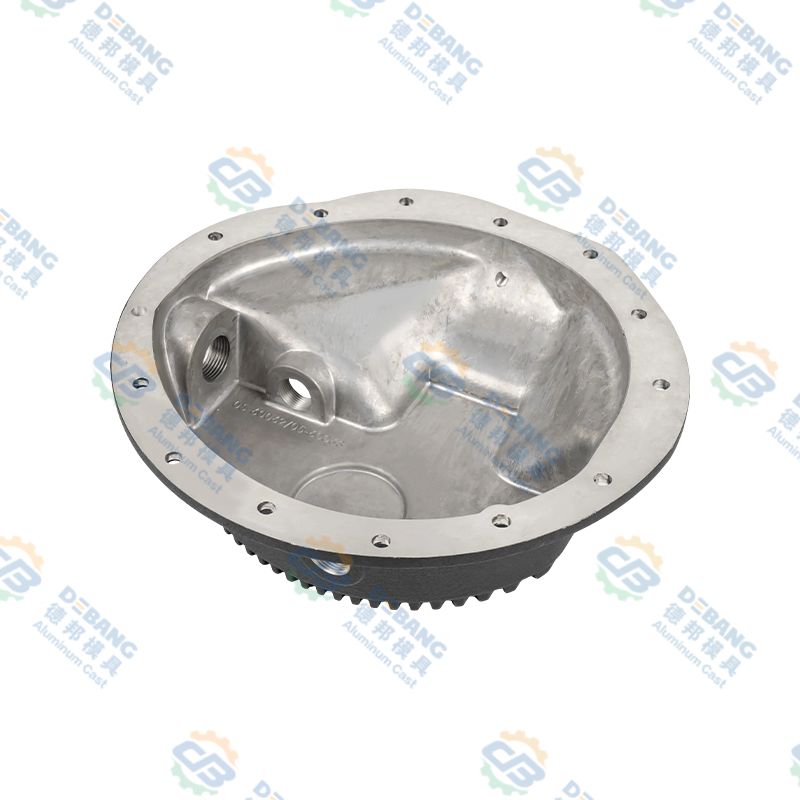 Hliníkové tlakové odlievacie panvy pre automobilové aplikácie Vysokopevnostná hliníková tlakovo odliata prevodová panva s presne opracovanými závitmi, odolnosťou proti korózii a matným povrchom odolným voči poškriabaniu pre automobilové použitie. Zobraziť produkt →
Okrem toho sú každodenné dôvody, prečo hliník dominuje, neočarujúce, ale rozhodujúce:
- Eloxovanie poskytuje tvrdý, dekoratívny a elektricky izolujúci povrch, ktorému sa horčík bez špeciálnych procesov nevyrovná.
- Plochosť a rozmerová stabilita po opracovaní sa ľahšie drží na veľkých tenkých paneloch.
- Upevnenie na oceľ je oveľa zhovievavejšie, keď je izolácia nedokonalá.
- Každý dodávateľ obrábania, zvárania a montáže v reťazci je na to nastavený.
Ak je váš program skorý a požiadavky sú široké, hliník je zvyčajne cesta s nižším rizikom. Širší obraz procesu sme zhromaždili v samostatnom technickom prehľade hliníkové tlakovo liate komponenty , čo je rozumné ďalšie čítanie, ak súčiastku stále tvarujete.
Kde si horčík zasluhuje svoje miesto
Horčík víťazí v užšom, ale rastúcom súbore puzdier: tenkostenné kryty, zadné strany displeja, telá ručných zariadení a časti, kde je celý dizajn postavený na holiacej hmote zo štruktúry, ktorá je už optimalizovaná. Jeho tlmenie je tiež skutočne užitočné v držiakoch a krytoch, ktoré by inak zvonili alebo prenášali vibrácie.
Naša vlastná horčíková rada sa skôr zaradí do radu hliníka a zinku, než aby ich nahrádzala, čo odráža to, ako zákazníci skutočne nakupujú. Jediný program môže použiť hliník na chladič, horčík na kryt a zinok na malú presnú západku, všetko od rovnakého dodávateľa nástrojov.
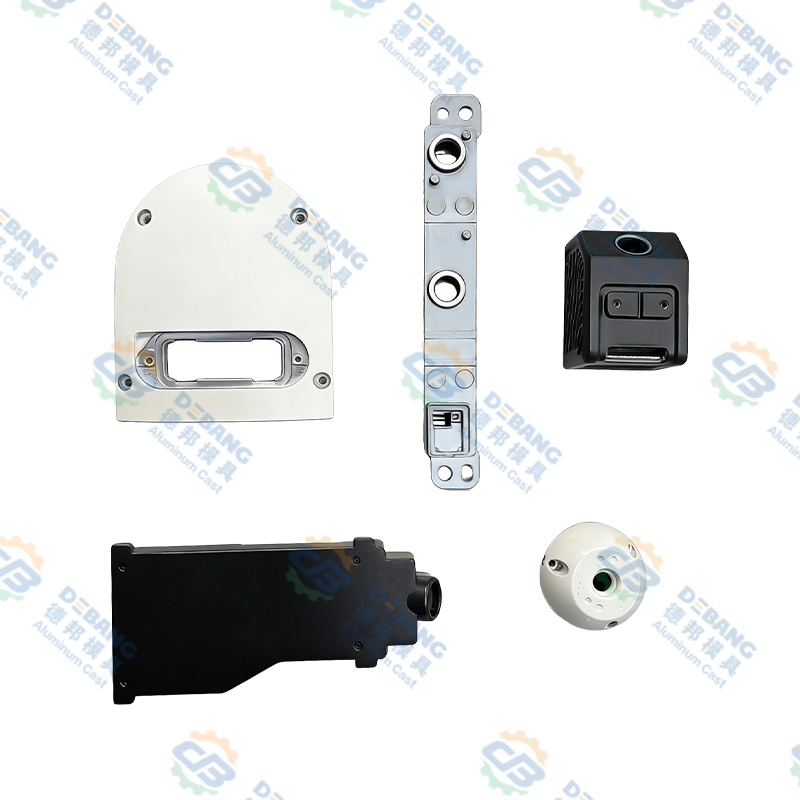
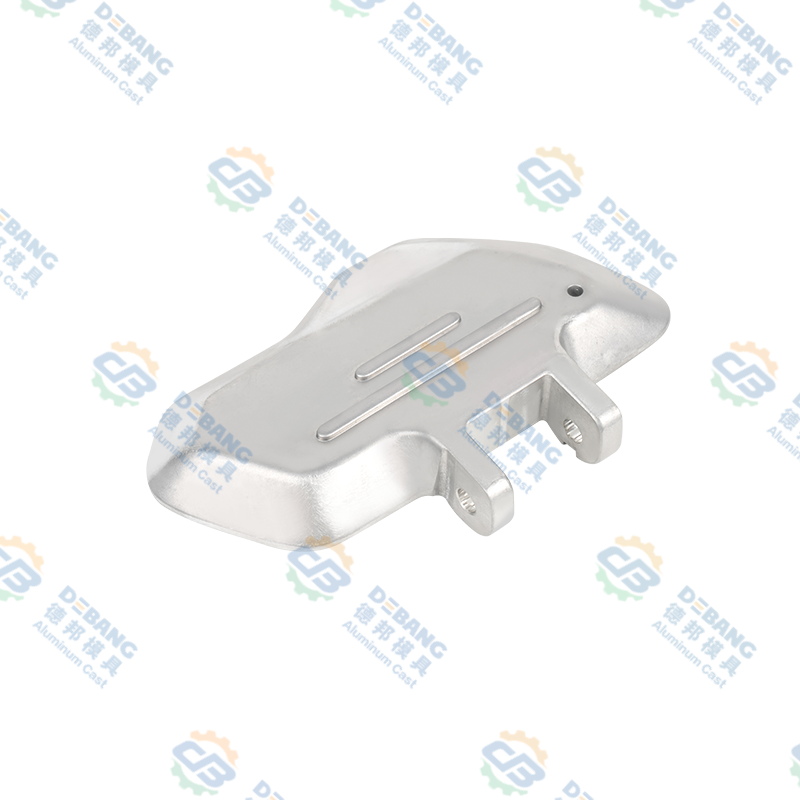
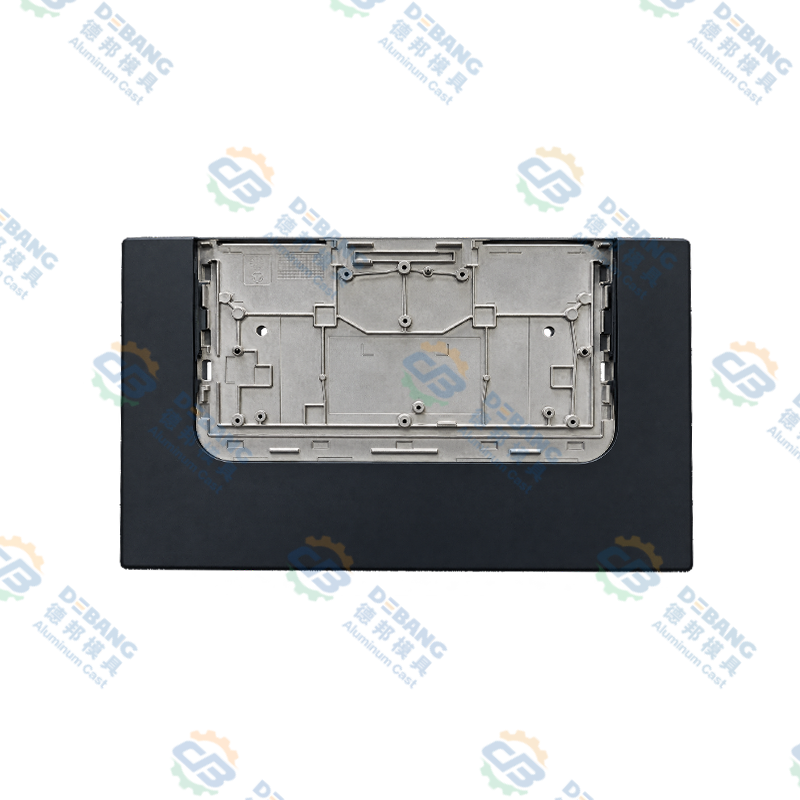 Vlastné konštrukčné komponenty zo zliatiny horčíka odlievané pod tlakom Sortiment vlastných držiakov, nosičov, rámov a stojanov z liateho horčíka pre moduly podsvietenia displeja, zostavy s dvoma obrazovkami a prístrojové dosky vozidiel. Zobraziť produkt →
Podmienky, ktoré hľadáme pred odporúčaním horčíka, sú konzistentné: hmotnostný cieľ, ktorý nemožno inak splniť, steny dostatočne tenké na využitie tekutosti, suché alebo dobre utesnené prostredie, včas napísaná špecifikácia náteru a ročný objem, ktorý nesie réžiu procesu.
Rozhodovacia cesta, ktorú môžete použiť v reálnej časti
Keď nám zákazník prinesie súčiastku a spýta sa, ktorý kov použiť, je to zhruba postupnosť, ktorou spolu prechádzame.
- Definujte obmedzenie, ktoré je skutočne záväzné: hmotnosť, tuhosť, tepelný výkon, tesnenie alebo náklady. Zvyčajne jeden z nich dominuje a o ostatných sa dá vyjednávať.
- Skontrolujte hrúbku steny, ktorú dizajn potrebuje. Ak je na veľkých plochách menšia ako 1 mm, horčík sa stáva atraktívnym; ak je hrubý a štrukturálny, na module hliníka záleží viac.
- Zmapujte prostredie. O tom, či je magnézium vôbec reálne, rozhoduje soľný sprej, vlhkosť, cestná chémia a galvanické páry.
- Poctivo odhadnite úsporu hmoty, vrátane rebier a hrúbky pridanej späť, aby sa obnovila tuhosť. Číslo pod približne 15 percent sa na zmenu málokedy oplatí.
- Napíšte špecifikáciu konečnej úpravy skôr, ako návrh nástroja zamrzne. Nátery aplikované neskôr na geometriu, ktorá zachytáva vodu, sú falošnou ekonomikou.
- Spustite malý nástroj alebo opracovaný prototyp predtým, ako sa pustíte do výroby nástrojov, a zahrňte do tejto skúšky aj zostavu, nielen odlievanie.
Ako skúšame materiál predtým, ako sa zaviažeme k obrábaniu
Materiálové rozhodnutia sú lacné na papieri a drahé v oceli. Naším zvykom je najskôr prototypovať zložité prvky: tenkú stenu, ktorá znepokojuje každého, nástavec, ktorý musí odobrať závit, tesniacu plochu, ktorá musí po opracovaní zostať plochá. Radšej by sme strávili dva týždne overovaním spoľahlivosti výplne steny s hrúbkou 0,8 mm, než by sme ju objavili po vyrezaní matrice.
Počas tohto procesu platia pre oba kovy rovnaké disciplíny: zdokumentované parametre procesu, správy o rozmeroch oproti výkresu a jasný plán kontroly dohodnutý pred prvým výstrelom. Spôsob, akým vykonávame túto stranu práce, je popísaný na našej stránke kvalitná stránka a je rovnaká rutina, či je zliatinou hliník, horčík alebo zinok.
Čo by sme jemne zatlačili späť, je myšlienka, že výber materiálu je čisto technická otázka. Je tiež komerčný. Horčíková súčiastka, ktorá ušetrí 90 gramov, ale pridá krok poťahovania, nový zväzok spojovacích prvkov a kvalifikáciu druhého dodávateľa, môže byť stále správnou odpoveďou, ale iba v prípade, že cieľová hmotnosť skutočne stojí za tento reťazec následkov.
Často kladené otázky
Je horčík silnejší ako hliník?
Nie absolútne. Typické druhy horčíka odlievaného pod tlakom majú nižšiu pevnosť v ťahu ako bežné zliatiny na tlakové liatie hliníka, hoci ich pomer pevnosti k hmotnosti je konkurencieschopný, pretože sú oveľa ľahšie. Horčík je tiež menej tuhý, a preto dizajn zvyčajne riadi skôr tuhosť ako pevnosť.
Ktorý je lacnejší na hotový diel?
Záleží na parte, ale často pristanú v rámci podobného pásma. Horčík stojí viac na kilogram a zároveň dodáva väčší objem na kilogram a môže skrátiť čas obrábania a predĺžiť životnosť lisovnice. Naproti tomu náter, izolácia a prevádzková réžia zvyšujú náklady. Porovnajte radšej na skutočnom dizajne ako na cenách kovov.
Dá sa existujúci hliníkový diel jednoducho vymeniť za horčík?
Málokedy bez redizajnu. Hrúbka steny, usporiadanie rebier, ponor, poloha brány a stoh spojovacích prvkov si vyžadujú kontrolu. Ochrana proti korózii musí byť zvyčajne špecifikovaná od začiatku. Rovná výmena materiálu je najbežnejším spôsobom, ako konverzie horčíka sklamú.
Potrebuje horčík vždy špeciálny povlak?
Pre akúkoľvek časť vystavenú vlhkosti, soli alebo odlišným kovom áno, plánujte náterový systém plus galvanickú izoláciu. Pre utesnené vnútorné komponenty je požiadavka ľahšia, ale aj tak by sme nikdy nenechali horčík holý tam, kde je možná kondenzácia.
Ktorý kov by som si mal vybrať pre chladič alebo termokryt?
Takmer v každom prípade hliník. Jeho tepelná vodivosť je zhruba dvojnásobná v porovnaní s bežnými druhmi na tlakové liatie horčíka a na šírení tepla záleží vo väčšine tepelných dizajnov viac ako na niekoľkých gramoch hmoty.
Je bezpečné špecifikovať tlakové liatie horčíka?
Áno, s dodávateľom, ktorý s tým zaobchádza správne. Roztavený horčík a jemný horčíkový prach si vyžadujú špecifické manipulačné postupy, ochrannú atmosféru a disciplínu v domácnosti. Toto je kvalifikačná otázka dodávateľa a je fér sa opýtať priamo počas návštevy závodu.
Najnovšie správy
Zistite viac o novinkách v odvetví
-
02
Sep
 Odlievanie horčíka a hliníka: Porovnanie hustoty, pevnosti, nákladov a aplikácieInžinier OEM, ktorý skúma nový komponent elektrického vozidla, prichádza na známu križovatku: malo by byť toto puzdro z horčíka alebo hliníka? Odpoveď nikdy nie je jednoduchá materiálna preferen...
-
16
Jul
Kompletná technická príručka: Čo sú hliníkové tlakové odlievané komponenty a komplexný prehľad procesov tlakového odlievania hliníkových zliatinObsah Priama definícia Výrobný proces Čo sú komponenty Výber zliatiny... -
19
Oct
Automobilové tlakové liatie hliníka: Praktický sprievodca zliatinami, dielmi a kvalitouOdlievanie hliníka je jedným z tichých ťažných koní moderného automobilu. Pozrite sa za svetlometom alebo pod kapotu a nájdete liate hliníkové diely, ktoré vykonávajú neočarujúcu, ale nevyhnutnú... -
26
Oct
Odlievanie motora: Materiály, procesy a tlakové liatie vysvetlené pre OEMOpýtajte sa desiatich ľudí, čo znamená odlievanie motora, a dostanete desať rôznych obrázkov. Človek vidí naberačku roztaveného železa, ktorá sa vyklápa do pieskovej formy. Ďalší zobrazuje robot...
Či už ste kupujúci alebo vývojový partner, sme odhodlaní poskytnúť vám spoľahlivé riešenie.
ODKAZY NA PRODUKTY
- Výrobky z hliníkových zliatin
- Výrobky na tlakové liatie zinkovej zliatiny
- Produkty na tlakové liatie z horčíkovej zliatiny
Mobil
Zákaznícky servis
OBJEDNAJTE SI CENU
KONTAKTUJTE NÁS
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: č. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, Zhejiang Province, Čína
Autorské práva © Zhejiang Debang Intelligent Technology Co., Ltd. Všetky práva vyhradené.
 Výrobcovia OEM/ODM tlakového liatia